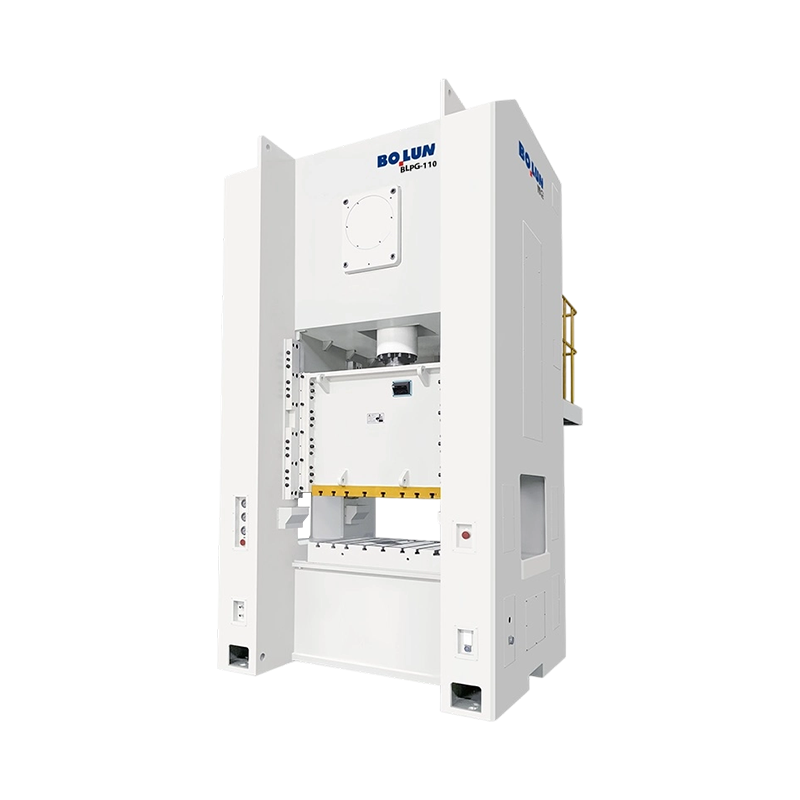


BLPG-110 Precizna preša zatvorenog tipa velike brzine s jednom točkom i širokim vratima pruža nazivni kapac...
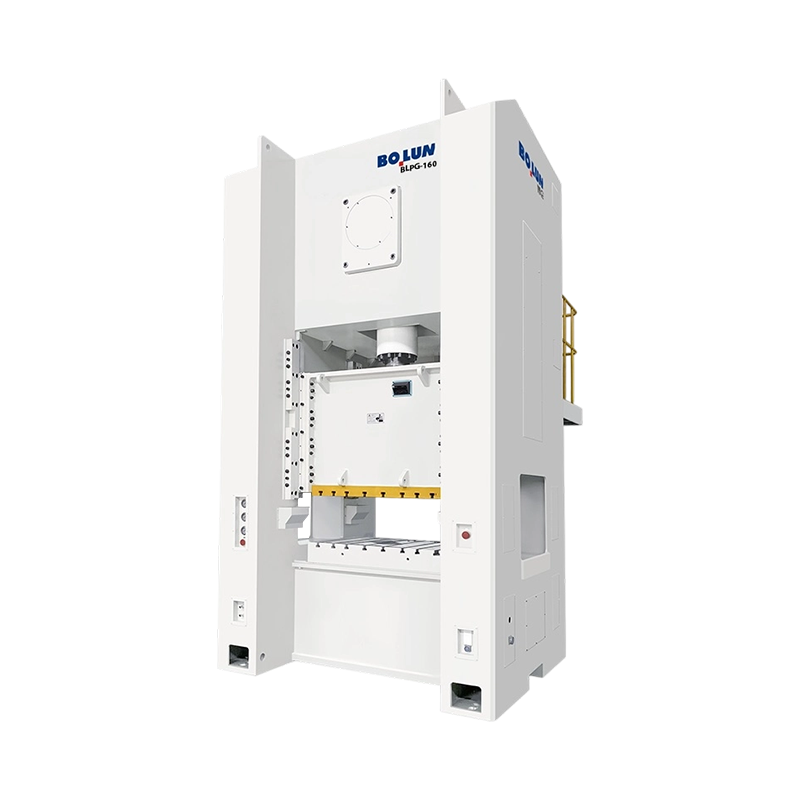
BLPG-160 Svestrana pogonska preša sa stabilnim okvirom zatvorenog tipa s jednom točkom i širokim vratima pr...
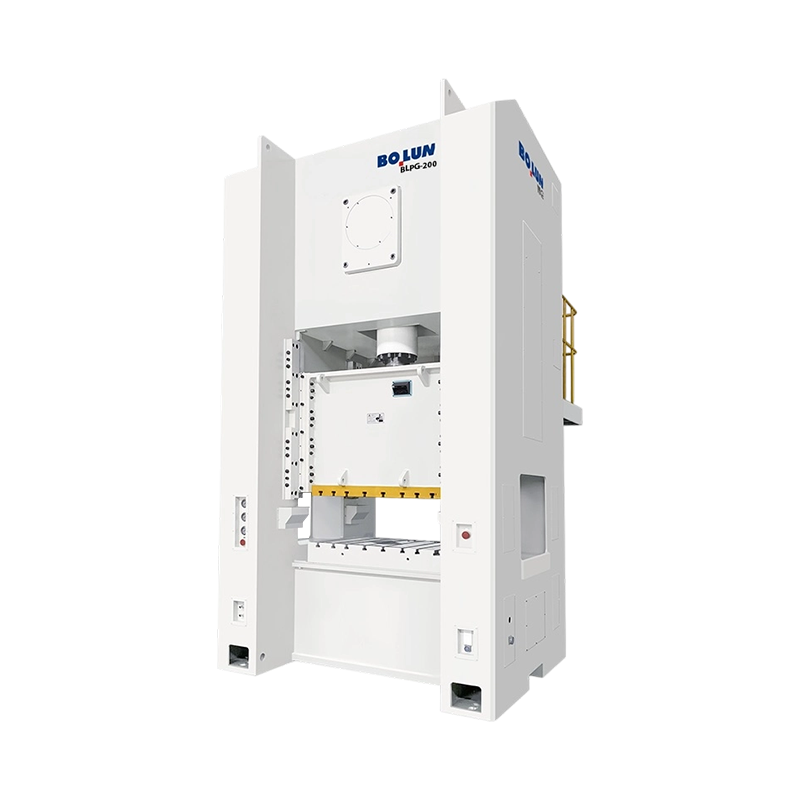
BLPG-200 Power Press velikog formata zatvorenog tipa s jednom točkom i širokim vratima dizajnirana je za ve...
Naša BLPA serija zatvorene preše s jednom točkom predstavlja vrhunac preciznosti, pouzdanosti i učinkovitosti u modernom oblikovanju metala. Posebno dizajniran za obavljanje rigoroznih zadataka štancanja—kao što je obrada materijala debljine 3,2 mm uobičajena u automobilskoj industriji i industriji uređaja—ovaj stroj vaš je krajnji partner za proizvodnju visokog učinka.
Strukturni integritet visoke krutosti
Stroj ima visoko rastezljivi okvir zavaren od čelične ploče koji je podvrgnut specijaliziranom procesu toplinske obrade za smanjenje naprezanja. Ovo osigurava maksimalnu krutost konstrukcije i minimalno savijanje pod teškim opterećenjima, što izravno rezultira vrhunskom preciznošću dijelova i značajno produženim vijekom trajanja alata.
Vrhunski prijenos i osnovne komponente
Srce preše je kovana radilica od legiranog čelika 42CrMo, koja nudi izuzetnu otpornost na zamor u usporedbi s tradicionalnim lijevanim komponentama. Zajedno s visokovrijednim CuSn12 kositar-brončanim čahurama, naš prijenosni sustav osigurava glatku isporuku energije i smanjeno stvaranje topline, čak i tijekom kontinuiranog rada u tri smjene.
Napredna pneumatska kontrola i sigurnost
Opremljen visokoučinkovitom pneumatskom tarnom spojkom i kočnicom, stroj pruža brzu reakciju i vrhunsku točnost zaustavljanja. Sigurnost je najvažnija; stoga integriramo dvostruki solenoidni sigurnosni ventil i hidrauličku zaštitu od preopterećenja kako bismo spriječili slučajne kontinuirane udare i zaštitili stroj od skokova tonaže.
Precizno vođenje za složene zadatke
Produžene 6-strane (ili opcijske 8-strane) dugačke vodilice pružaju iznimnu stabilnost klizanja. Ovo visokoprecizno vođenje minimalizira bočno pomicanje, osiguravajući dosljedan razmak matrice čak i tijekom opterećenja izvan središta, što je kritično za složene progresivne primjene matrice.
Besprijekorna integracija automatizacije
Pokretan kontrolnim sustavom temeljenim na PLC-u s HMI-om jednostavnim za korištenje, naš preša je u potpunosti optimizirana za sinkronizaciju s NC servo dodavačima i robotskim sustavima. Bez obzira proizvodite li arhitektonske nosače ili automobilske komponente, naša oprema nudi fleksibilnost i mogućnosti "rukovanja" potrebne za potpuno automatiziranu pametnu tvornicu.
Odaberite Bolun High-Precision Machinery—gdje trajnost susreće digitalnu automatizaciju.
Kao Kina Preša zatvorenog tipa s jednom točkom Proizvođači i Preša zatvorenog tipa s jednom točkom Dobavljači, Zhejiang Bolun High-Precision Machinery Co., Ltd. nalazi se u Zhejiangu, srcu kineske precizne proizvodnje. S dva desetljeća dubokog iskustva u industriji proizvodnje strojeva, tvrtka je iskoristila golemo industrijsko naslijeđe i tehnološke proboje kako bi izrasla u moderno, vodeće poduzeće u opremi za visokoprecizno oblikovanje. Integriramo istraživanje i razvoj, projektiranje, proizvodnju, prodaju i servis. Od naših ranih dana ustrajnog svladavanja izazova do današnjeg vodstva u području strojeva za kovanje i lijevanje, Bolun Machinery uspostavio je profesionalan, zreo i učinkovit sustav upravljanja proizvodnjom. Posvećeni smo pružanju vrhunskih rješenja industrijskih alatnih strojeva globalnim kupcima.
 Više o nama
BOLUN

0+
godina
Iskustvo u industriji

0+
Proizvedenih jedinica (prethodna godina)

0+
Broj zaposlenih

0+
$
Milijuna godišnje vrijednosti proizvodnje

Dizajn jedne točke Jedan pogonski priključak u središtu klizača Dizajn dvostruke točke Dva pogonska priključka raspoređena preko klizača Kratak odgovor: Jednostruki vrh u odnosu na dvostruki vrh za otvorene preše ...
Kratak odgovor: Koja vrsta okvira odgovara vašem poslu An otvoreni tip power press stroja koristi okvir u obliku slova C ili okvir s procjepom koji ostavlja tri strane radnog područja dostupnima, što olakšava umetanje matrica i dijelova za uvlačenje, dok stroj za prešu zatvorenog tipa kor...
Preša nije jedna kategorija strojeva. To je obitelj strojeva za oblikovanje metala definirana okvirom, pogonom, spojnim točkama cilindra i predviđenim procesom. Zbog toga se dva stroja iste tonaže mogu ponašati vrlo različito na istoj matrici: jedan može držati široku ploču ravno, drugi može posegnuti duboko u gr...
U visokobrzinskim, 24-satnim proizvodnim okruženjima, primarni izazov je održavanje preciznog položaja gdje klizač doseže svoju najnižu točku, poznatu kao donja mrtva točka ili BDC. Tijekom neprekidnog proizvodnog rasporeda od dvadeset četiri i sedam, preša zatvorenog tipa s jednom točkom podvrgava se ponavljanim mehaničkim ciklusima koji stvaraju trenje unutar ležajeva, zupčanika i kliznih vodilica. Ovo trenje stvara toplinu koja se postupno prenosi na glavnu radilicu, klipnjače i sam okvir preše. Budući da se čelik i lijevano željezo šire kada se zagrijavaju, ovo toplinsko nakupljanje uzrokuje izduživanje mehaničkih veza, gurajući klizač nešto niže od kalibriranog nultog položaja. Ovaj spori vertikalni pomak primarni je uzrok BDC pomaka, koji izravno utječe na dubinu prodiranja alata i može rezultirati nedosljednim dimenzijama dijela.
Osim toplinskog širenja, dinamički čimbenici također doprinose varijacijama BDC-a. Pri radu pri velikim brzinama, inercijske sile klizača i alata se povećavaju. Ova inercija stvara privremeno elastično rastezanje u okviru i spojnim vezama tijekom faze okretanja hoda. Kako stroj ubrzava ili usporava kako bi se prilagodio varijacijama dodavanja materijala, ta se dinamička opterećenja mijenjaju, uzrokujući dinamičko pomicanje BDC-a. Kako bi spriječili probleme s kvalitetom, operateri za žigosanje moraju se pozabaviti i postupnim toplinskim rastom i brzim dinamičkim varijacijama koje se javljaju tijekom dugih proizvodnih serija.
Kako bi se ublažio postupni toplinski rast kritičnih pogonskih komponenti, moderni sustavi za utiskivanje koriste napredne strategije podmazivanja i upravljanja toplinom. Glavni ležajevi i ekscentrično vratilo preša zatvorenog tipa s jednom točkom kontinuirano se opskrbljuju uljem iz centraliziranog sustava podmazivanja. Umjesto jednostavnog recikliranja ovog ulja, visoke preše usmjeravaju mazivo kroz aktivni izmjenjivač topline opremljen preciznim temperaturnim senzorima. Hlađenjem ulja na standardiziranu radnu temperaturu prije ponovnog uvođenja na površine ležaja, sustav djeluje kao aktivni hladnjak, odvodeći toplinsku energiju generiranu trenjem velike brzine i stabilizirajući unutarnju temperaturu mehaničkog pogonskog sklopa.
Stabilizacija temperature maziva smanjuje temperaturnu razliku između početka smjene i sati neprekidnog rada. Zhejiang Bolun visoko-Precision Machinery Co., Ltd. gradi robusne sustave toplinske kontrole koji nadziru temperaturu okvira i pogona u stvarnom vremenu. Održavanjem stabilnog toplinskog gradijenta u cijeloj strukturi stroja, stopa fizičke ekspanzije u koljenastom vratilu i kliznom spoju održava se unutar uskih granica, dopuštajući preši kontinuirani rad s minimalnim mehaničkim pomakom i izbjegavajući potrebu za čestim ručnim gašenjem kako bi se komponente ohladile.
Dok toplinska stabilizacija ograničava stopu rasta, operacije visoke preciznosti zahtijevaju aktivnu korekciju u stvarnom vremenu kako bi se potpuno eliminirao pomak BDC-a. Moderne mreže za upravljanje prešom integriraju dinamičke kompenzacijske sustave zatvorene petlje koji koriste senzore visoke razlučivosti, kao što su senzori vrtložnih struja ili linearni koderi, instalirani izravno na postolje preše ili vodeće stupove. Ovi senzori mjere točnu udaljenost između klizača i potporne ploče na dnu svakog zamaha, prenoseći te podatke u središnju procesorsku jedinicu u mikrosekundama. Ako kontroler otkrije da se klizač spušta niže zbog topline ili promjena opterećenja, automatski pokreće mikropodešavanje mehanizma visine kliznika tijekom neradnog dijela hoda.
Ovu prilagodbu u hodu provodi motorizirani sustav za prilagodbu visokog zakretnog momenta integriran u sklop klizača. Sustav čini submikronske korekcije duljine spojne šipke, kompenzirajući toplinsko istezanje bez prekida proizvodnog toka. Ova integracija povratne informacije senzora i precizne kontrole motora osigurava da preša zatvorenog tipa s jednom točkom održava dosljednu dubinu oblikovanja tijekom milijuna uzastopnih ciklusa, podržavajući visoko automatizirane proizvodne linije gdje se mora izbjeći ručna intervencija.
Tablica u nastavku daje pregled različitih strategija pristupa koje se koriste za upravljanje BDC driftom tijekom kontinuiranih operacija, ističući njihovu složenost implementacije i mogućnosti korekcije.
| Strategija kontrole | Načelo rada | Prosječni BDC raspon drifta (mm) | Trošak implementacije | Zahtjevi za održavanje |
|---|---|---|---|---|
| Standardno zračno hlađenje | Pasivna disipacija kroz protok okolnog zraka | 0,080 do 0,150 | Osnovna linija | Nisko (samo jedinice ventilatora za čišćenje) |
| Aktivno hlađenje ulja | Hlađenje ulja zatvorenog kruga preko vanjskog izmjenjivača topline | 0,030 do 0,060 | Umjereno | Periodične izmjene filtera i provjere rashladne tekućine |
| Statička kompenzacija | Unaprijed izračunate matematičke formule na temelju vremena izvođenja | 0,025 do 0,045 | Nizak (integriran softver) | Zahtijeva redovitu ponovnu kalibraciju senzora |
| Zatvorena petlja u stvarnom vremenu | Dinamičko praćenje senzora s motoriziranom korekcijom klizanja | 0,005 do 0,015 | High | Redovita kalibracija senzora pomaka |
Kao što je naznačeno u usporednim podacima, same pasivne metode općenito su nedostatne za primjene koje zahtijevaju tolerancije na mikrorazini. Postizanje najviše razine dosljednosti zahtijeva kombinirani pristup gdje aktivna stabilizacija temperature ulja obrađuje većinu toplinske energije, dok povratne informacije senzora u stvarnom vremenu upravljaju preostalim minutnim varijacijama. Implementacija ovih dvostrukih sustava omogućuje proizvođačima ispunjavanje strogih zahtjeva kvalitete tijekom brzih, kontinuiranih operacija žigosanja.
Geometrijski raspored okvira preše igra ključnu ulogu u tome kako toplinsko širenje utječe na ukupnu točnost. Asimetrični okviri, kao što su standardne strukture s otvorenim leđima, imaju tendenciju neravnomjernog širenja kada su podvrgnuti promjenama temperature, uzrokujući naginjanje okvira prema naprijed i pogrešno poravnavanje udarca. Preša zatvorenog tipa s jednom točkom koristi simetričnu konfiguraciju zatvorenog okvira koja ravnomjerno raspoređuje toplinsko opterećenje na lijevi i desni okomiti stup. Ova strukturna simetrija osigurava da se svako toplinsko širenje događa ravnomjerno u okomitom smjeru, držeći klizač savršeno paralelnim s krevetom i sprječavajući horizontalne sile smicanja koje mogu oštetiti alat.
Uz projektiranje konstrukcije, ključan je odabir materijala s odgovarajućim toplinskim svojstvima. Bolun Machinery koristi čelične ploče visoke gustoće bez naprezanja i lijevane komponente koje imaju visoko predvidljive koeficijente toplinske ekspanzije. Prije strojne obrade, ove strukture prolaze kroz cikluse toplinskog smanjenja naprezanja kako bi se osiguralo da je unutarnja struktura zrna metala potpuno stabilizirana. Ovaj proizvodni proces sprječava savijanje ili izobličenje okvira dok prolazi kroz toplinske cikluse povezane s prijelazom između aktivnih proizvodnih stanja i neaktivnih tvorničkih uvjeta, održavajući dugoročno geometrijsko poravnanje prešnih vodilica.
Upravljanje BDC driftom nije samo funkcija dizajna tiska; također zahtijeva pažljivu koordinaciju s alatom i priborom za matrice. U progresivnim matricama često se koriste cilindri s plinom dušika kako bi se osigurala dosljedna sila držača slijepog uzorka. Međutim, tijekom kontinuiranog rada 24/7, ti se cilindri mogu zagrijati zbog visokofrekventne kompresije, što dovodi do unutarnjih promjena tlaka koje mijenjaju ukupnu silu otpora koju osjeća klizač za prešanje. Ako se zahtjevi za tonažom dinamički pomiču zbog promjene tlaka u cilindru, elastični otklon okvira preše će varirati, uzrokujući manje fluktuacije u fizičkom BDC položaju.
Kako bi se spriječile te varijacije, proizvodne linije integriraju vanjske sustave razvodnika dušika s ventilima za regulaciju tlaka koji održavaju tlak u cilindru konstantnim bez obzira na promjene temperature. Osiguravanje jednolike sile otpora pomaže stabilizirati ukupnu tonažu oblikovanja, što zauzvrat održava elastični otklon preše zatvorenog tipa s jednom točkom konstantnom tijekom svih smjena. Kombinacijom stabilnih sila alata, krute simetrične konstrukcije okvira i osjetljivih kompenzacijskih sustava zatvorene petlje, moderne tvornice mogu uspješno izvoditi visokoprecizne operacije štancanja 24 sata na dan s visoko dosljednom kvalitetom dijelova.
P: Koje su mjere integrirane u vašu prešu zatvorenog tipa s jednom točkom za stabilizaciju donje mrtve točke (BDC) tijekom intenzivnih, 24-satnih vožnji?
O: Toplinskim širenjem mehaničkih veza upravlja se putem aktivnog sustava hlađenja podmazivanjem koji stabilizira temperaturu ulja, u kombinaciji sa senzorima pomaka zatvorene petlje u stvarnom vremenu. Zhejiang Bolun High-Precision Machinery Co., Ltd. gradi ove sustave za dinamički nadzor položaja klizača, izvodeći sub-mikronske prilagodbe mehanizma visine klizača kako bi se neutraliziralo postupno toplinsko pomicanje bez zaustavljanja linije.
P: Zašto se preša zatvorenog tipa s jednom točkom preferira u odnosu na alternativu otvorenog tipa kada se proizvode električne ili automobilske komponente visoke tolerancije?
O: Simetrični dizajn zatvorenog okvira u potpunosti eliminira kutni otklon, ili efekt otvaranja okvira, koji je uobičajen kod strojeva s okvirom s razmakom pod teškim opterećenjima. Usmjeravanjem svih sila reakcije duž savršeno okomite putanje, zatvoreni okvir osigurava da poravnanje alata ostane visoko precizno, sprječava neravnomjerno trošenje matrice i održava uske tolerancije dijelova.
P: Kako pogonski sklop vaše preše s jednom točkom podnosi teške mehaničke udare povezane s obradom konstrukcijskih materijala visoke čvrstoće?
O: Jedinstvena spojna točka poduprta je radilicama od visoke legure i čvrstim, uljem natopljenim čahurama dizajniranim za ravnomjernu raspodjelu teških udarnih opterećenja. Ovaj dizajn podupire robusna konstrukcija okvira tvrtke Bolun Machinery, koja prolazi kroz temeljito toplinsko oslobađanje od naprezanja kako bi apsorbirala iznenadno oslobađanje energije lomljenja metala ili gašenja bez mikropomaka.
P: Kako vaša preša štiti skupe, osjetljive alate od štetnih preopterećenja tijekom visokofrekventnih proizvodnih ciklusa?
O: Svaka preša opremljena je hidrauličkim sustavom zaštite od preopterećenja s visokim odzivom koji se nalazi unutar kliznog sklopa. U slučaju uvlačenja dvostrukih listova ili zaglavljivanja alata, hidraulički tlak trenutačno pada, zaustavljajući kretanje klizača u milisekundi kako bi se spriječilo strukturno oštećenje alata i samog okvira preše.
P: Mogu li se profili hoda klizača i podešavanja visine zatvaranja modificirati kako bi se prilagodili specijaliziranim progresivnim matricama s različitim visinama zatvaranja?
O: Da, naš sveobuhvatni dizajn i proizvodni sustavi omogućuju nam da ove preše opremimo motoriziranim mehanizmima za podešavanje klizača i naprednim programabilnim upravljačkim jedinicama. Ova konfiguracija omogućuje brze, ponovljive postavke alata i jednostavne prilagodbe za prilagođavanje različitim visinama kalupa i složenim, višefaznim sekvencama štancanja.
Kontaktirajte nas

+86-575-83362228

+86-13735238388

+86-575-83362999
+86-18667502750

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang Province, Kina
Spremni za početak?
Stupite u kontakt

sada!
ZHEJIANG BOLUN
