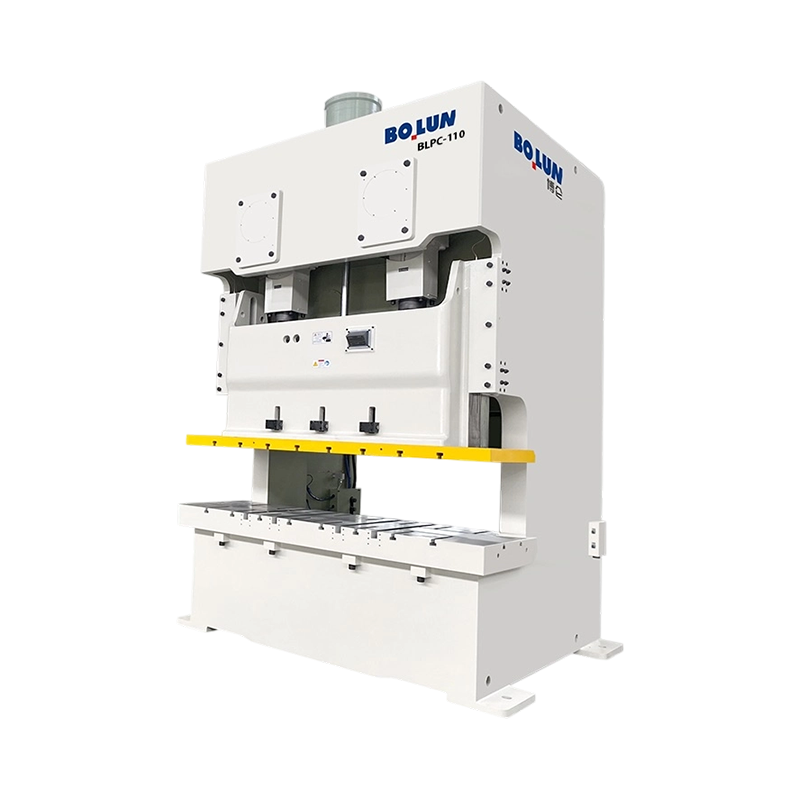


BLPC-110 High-Efficiency Agility Open-Type Double-Point Power Press najspretniji je model u seriji s dvije ...
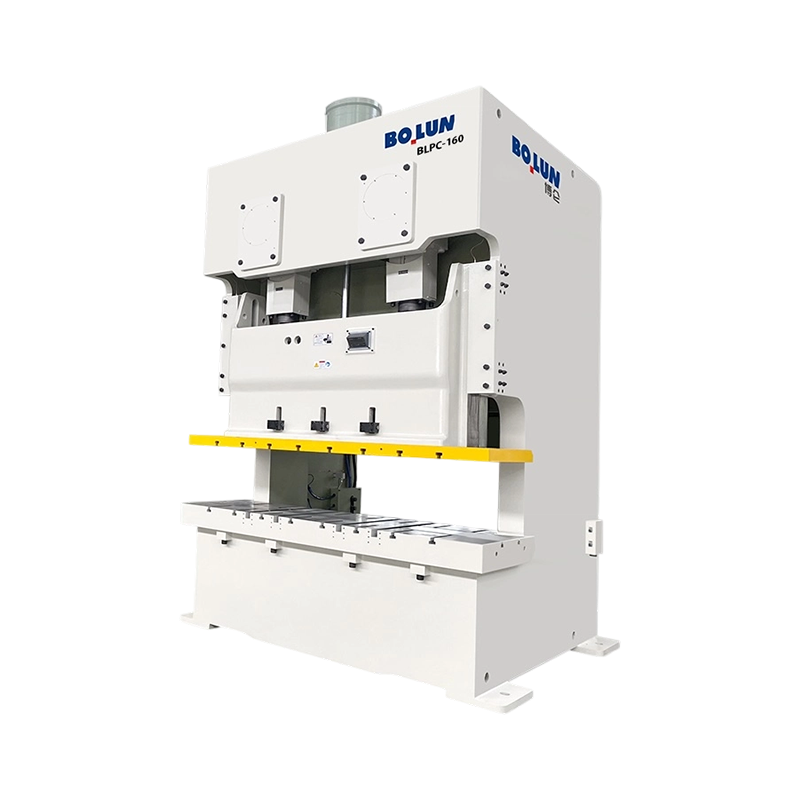
BLPC-160 Svestrana precizno stabilna dvostruka preša otvorenog tipa nudi nominalni kapacitet od 1600 kN i p...
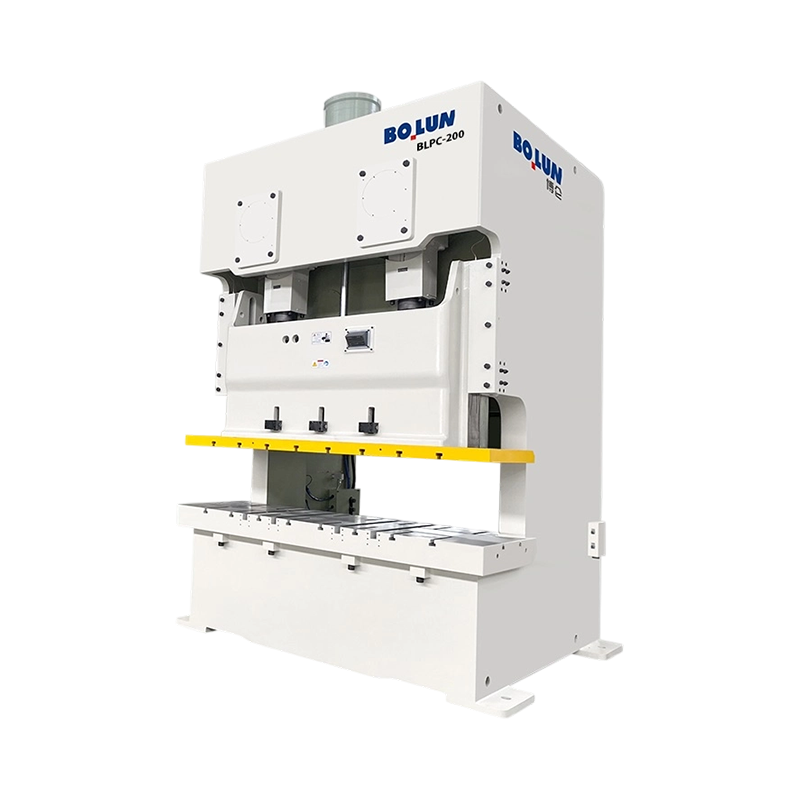
BLPC-200 Extra-Wide Bed Power Press visoke krutosti otvorenog tipa s dvostrukom točkom je snaga za oblikova...
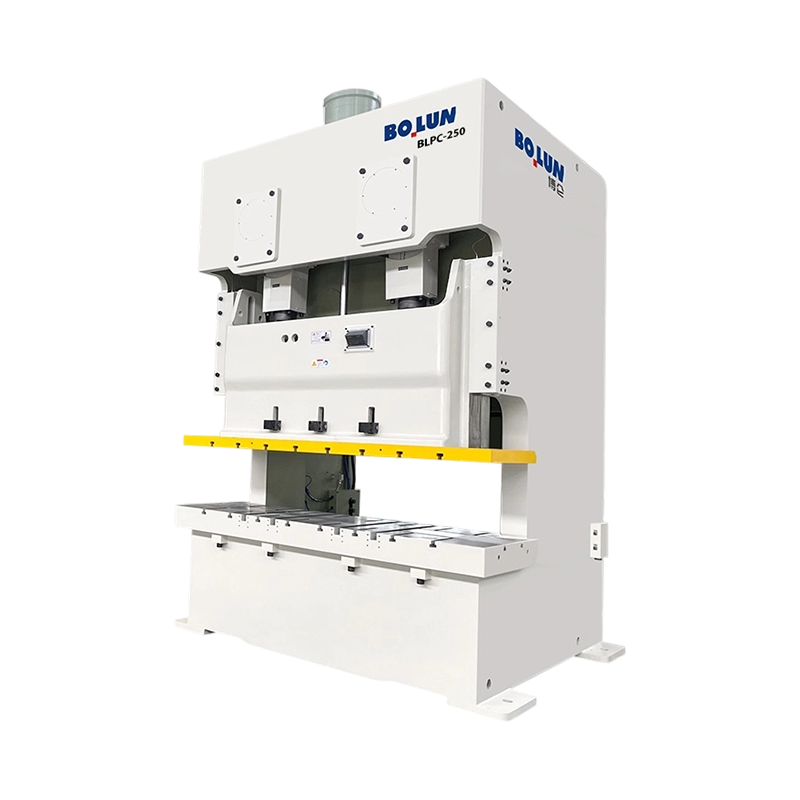
BLPC-250 Robusna pogonska preša otvorenog tipa s dvostrukom točkom za teške uvjete rada koja isporučuje nev...
Bolunova serija za teške uvjete rada, koja uključuje modele BLPC i BLPE, predstavlja vrhunsko rješenje za visokoprecizna okruženja za žigosanje velike tonaže. Konstruirani za izdržljivost i digitalnu integraciju, ovi su strojevi dizajnirani za briljiranje tamo gdje standardna oprema zakaže.
Serija BLPC: Visokoučinkovita dvostruka precizna preša
Serija BLPC posebno je dizajnirana za široke aplikacije i složene alate s više stanica.
Superiorno anti-ekscentrično opterećenje: Koristeći pogonski mehanizam s dvije točke, BLPC serija nudi iznimnu otpornost na ekscentrična (izvan centra) opterećenja. To osigurava da klizač ostaje savršeno vodoravan čak i kada se koriste široki ili neuravnoteženi progresivni kalupi, značajno smanjujući trošenje alata i osiguravajući dosljednu kvalitetu dijela u cijelom području oslonca.
Raznovrsnost velikih razmjera: Proširena površina ležaja optimizirana je za velike automobilske ploče i kućišta uređaja, što omogućuje složenije geometrije dijelova i integrirane procese utiskivanja u jednoj postavci.
Prigušivanje vibracija: Njegova robusna dvostruka arhitektura prirodno prigušuje harmonične vibracije, štiteći osjetljive komponente matrice i osiguravajući stabilno, tiho proizvodno okruženje.
Serija BLPE: ultra čvrsta precizna preša zatvorenog tipa (H-okvir).
Serija BLPE je "zlatni standard" za grubo i precizno oblikovanje gdje je nulti otklon obavezan.
Dizajn "nulte deflekcije" H-okvira: simetrična struktura H-okvira zatvorenog tipa gotovo eliminira "kutno otvaranje" uobičajeno u prešama s otvorenim leđima. Ovo osigurava savršeno okomito poravnanje između probijača i matrice, što je kritično pri obradi legura visoke čvrstoće ili debelih materijala koji prelaze 3,2 mm.
Ponovljivost na mikronskoj razini: Ultra-kruti temelj osigurava stabilnost potrebnu za brze automatizirane linije, održavajući ekstremnu preciznost čak i pod maksimalnom tonažom.
Dugoročna pouzdanost: Dizajnirana za teška izrezivanja i duboko izvlačenje, serija BLPE s lakoćom podnosi velika udarna opterećenja, što je čini preferiranim izborom za visokofrekventnu proizvodnju u 3 smjene.
Inženjerska izvrsnost i automatizacija
Obje serije opremljene su radilicama od kovanog čelika od legure 42CrMo i čahurama od kositrene bronce CuSn12 za maksimalni vijek trajanja. Integrirani s pametnim kontrolama temeljenim na PLC-u, nude besprijekorno "rukovanje" s NC servo dodavačima i robotskim sustavima, pružajući potpuno rješenje "pametne tvornice" za moderne proizvođače.
Kao Kina Power Press otvorenog tipa s dvostrukom točkom Proizvođači i Power Press otvorenog tipa s dvostrukom točkom Dobavljači, Zhejiang Bolun High-Precision Machinery Co., Ltd. nalazi se u Zhejiangu, srcu kineske precizne proizvodnje. S dva desetljeća dubokog iskustva u industriji proizvodnje strojeva, tvrtka je iskoristila golemo industrijsko naslijeđe i tehnološke proboje kako bi izrasla u moderno, vodeće poduzeće u opremi za visokoprecizno oblikovanje. Integriramo istraživanje i razvoj, projektiranje, proizvodnju, prodaju i servis. Od naših ranih dana ustrajnog svladavanja izazova do današnjeg vodstva u području strojeva za kovanje i lijevanje, Bolun Machinery uspostavio je profesionalan, zreo i učinkovit sustav upravljanja proizvodnjom. Posvećeni smo pružanju vrhunskih rješenja industrijskih alatnih strojeva globalnim kupcima.
 Više o nama
BOLUN

0+
godina
Iskustvo u industriji

0+
Proizvedenih jedinica (prethodna godina)

0+
Broj zaposlenih

0+
$
Milijuna godišnje vrijednosti proizvodnje

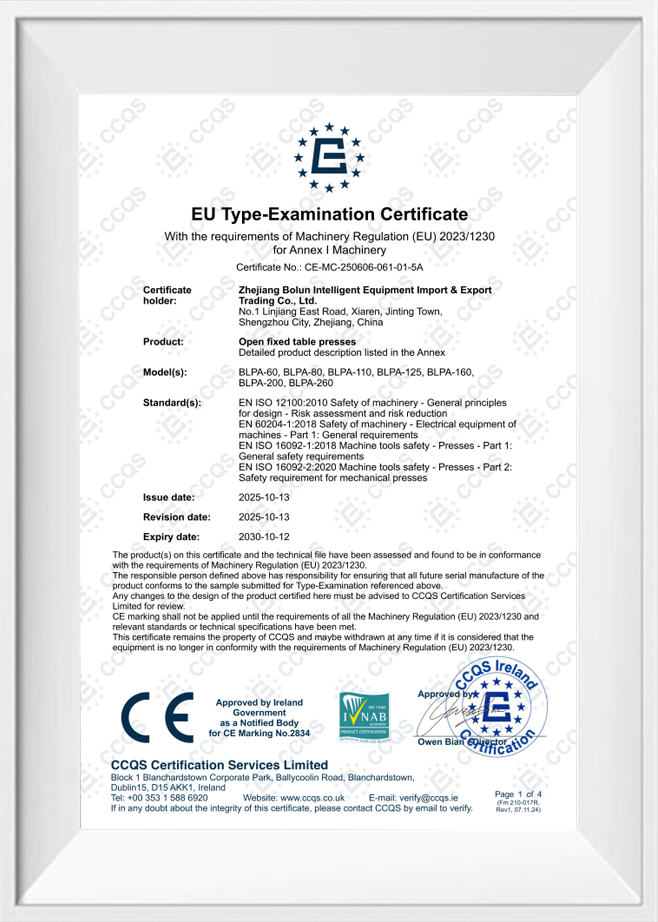
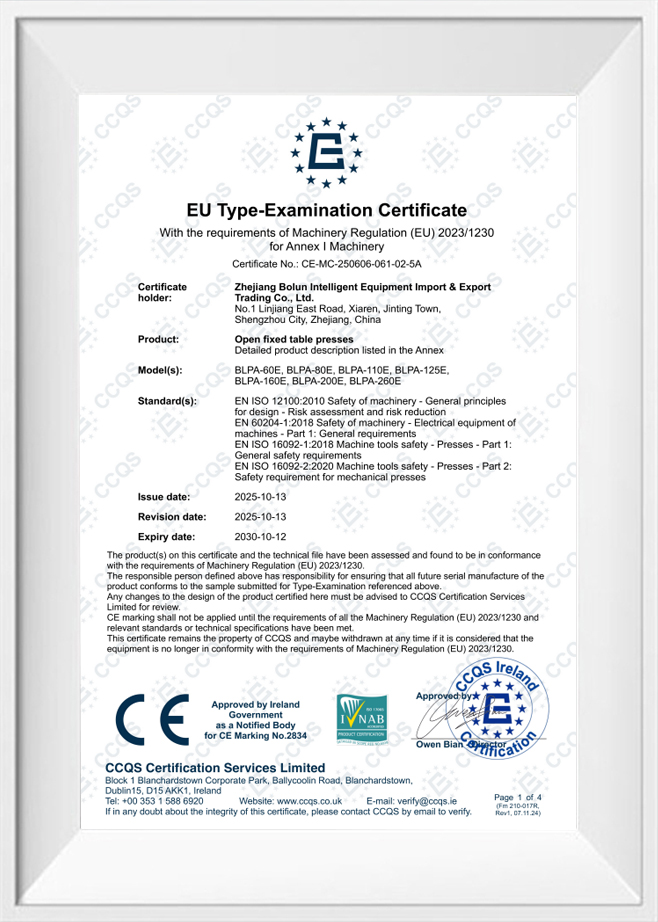
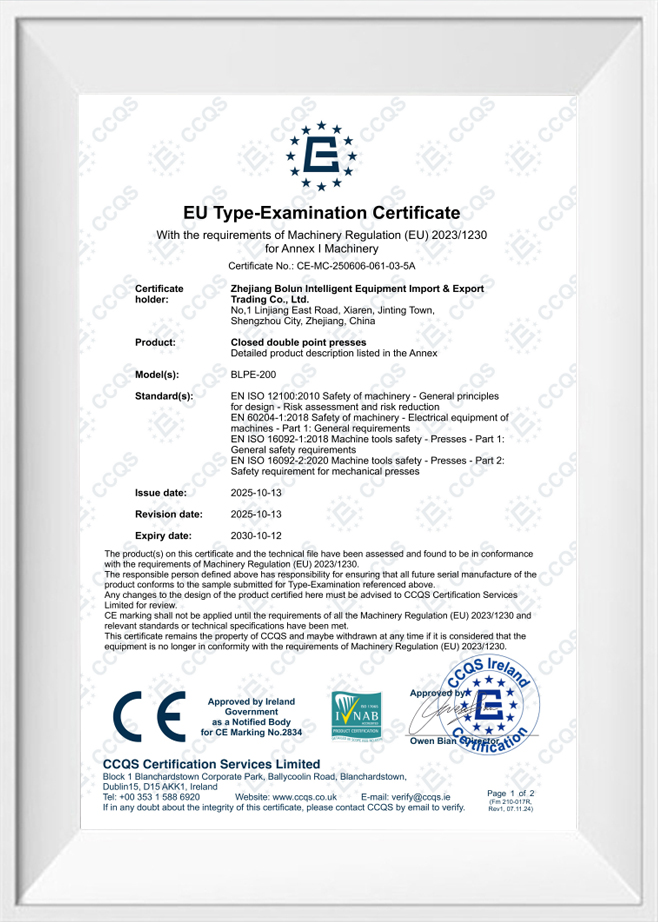
Dizajn jedne točke Jedan pogonski priključak u središtu klizača Dizajn dvostruke točke Dva pogonska priključka raspoređena preko klizača Kratak odgovor: Jednostruki vrh u odnosu na dvostruki vrh za otvorene preše ...
Kratak odgovor: Koja vrsta okvira odgovara vašem poslu An otvoreni tip power press stroja koristi okvir u obliku slova C ili okvir s procjepom koji ostavlja tri strane radnog područja dostupnima, što olakšava umetanje matrica i dijelova za uvlačenje, dok stroj za prešu zatvorenog tipa kor...
Preša nije jedna kategorija strojeva. To je obitelj strojeva za oblikovanje metala definirana okvirom, pogonom, spojnim točkama cilindra i predviđenim procesom. Zbog toga se dva stroja iste tonaže mogu ponašati vrlo različito na istoj matrici: jedan može držati široku ploču ravno, drugi može posegnuti duboko u gr...
An open-type power press s dvije točke raspoređuje silu na dvije različite spojne točke na klizaču, omogućujući šire površine kreveta i povećanu otpornost na opterećenje izvan središta. Kretanje ovog stroja regulirano je snažnom pneumatskom spojkom i kočnicom. Kada preša radi, komprimirani zrak se usmjerava u klip kvačila, koji zahvaća pogonsku osovinu sa zamašnjakom. Istovremeno, tlak zraka nadvladava silu teških mehaničkih opruga kako bi se otpustila kočnica. Kada se izda naredba za zaustavljanje, bilo ručno ili putem automatiziranih senzora, upravljački sustav mora odmah ispustiti zrak pod tlakom. Ovo djelovanje omogućuje mehaničkim oprugama da spoje kočione ploče, zaustavljajući kretanje klizača. Fizičko vrijeme odziva izravno ovisi o brzini pneumatskog ispušnog ventila i masi kliznog sklopa s dvije točke. Budući da je klizač u preši s dvije točke širi i teži nego u preši s jednom točkom, upravljanje inercijskim silama tijekom sekvenci zaustavljanja zahtijeva strukturirano dimenzioniranje zračnog prolaza i preciznu kalibraciju opruge kako bi se osiguralo da se klizač zaustavi u određenim granicama.
Sinkronizacija između otpuštanja kvačila i uključivanja kočnice je kritična. Ako postoji preklapanje gdje su oba sustava djelomično uključena, tarne ploče će doživjeti veliko toplinsko naprezanje i brzo trošenje. Suprotno tome, ako postoji razmak gdje niti jedan sustav nije uključen, klizač se može povući pod vlastitom težinom, posebno kada nosi teške alate. Suvremena načela dizajna rješavaju ovaj problem korištenjem kombinirane jedinice spojke i kočnice, koja koristi jedan klip za fizički sprječavanje istovremenog uključivanja. Ova konfiguracija jamči da se s padom tlaka zraka prijelaz s vožnje na kočenje odvija mehanički i predvidljivo, smanjujući vrijeme potrebno za pokretanje usporavanja tijekom sigurnosnog zaustavljanja.
Tijekom situacije hitnog zaustavljanja, svaka milisekunda određuje ukupnu udaljenost koju klizač prijeđe prije nego što se potpuno zaustavi. Put signala počinje kada operater pritisne tipku za hitne slučajeve ili kada se prekine sigurnosni svjetlosni zastor. Ovaj električni signal putuje izravno do dvokanalnog sigurnosnog PLC-a, koji obrađuje ulaz unutar malog prozora, obično ispod petnaest milisekundi. Nakon obrade, regulator prekida napajanje dvostrukih sigurnosnih solenoidnih ventila. Ovi redundantni ventili konstruirani su za ispuštanje komprimiranog zraka iz komore spojke i kočnice. Fizičko oslobađanje tlaka zraka i naknadno uključivanje tarnih kočionih ploča predstavlja dio mehaničkog kašnjenja ciklusa reakcije. Za prešu otvorenog tipa s dvostrukom točkom koja radi pod normalnim opterećenjem, ukupno proteklo vrijeme od početnog signala do potpunog prestanka kretanja klizača općenito se kreće između stotinu i dvjesto pedeset milisekundi. Zhejiang Bolun High-Precision Machinery Co., Ltd. analizira ove parametre sekvence tijekom faza testiranja kako bi osigurao da put kočenja zadovoljava međunarodne smjernice alatnih strojeva.
Brzina klizača u trenutku signala za zaustavljanje također utječe na ukupno vrijeme zaustavljanja. Pri višim radnim brzinama, rotacijska kinetička energija koljenastog vratila i vertikalni zamah klizanja su veći, što zahtijeva više rasipanja energije iz kočione obloge. Posljedično, sigurnosne zone i udaljenosti svjetlosnih zavjesa moraju se izračunati na temelju maksimalne brzine stroja, a ne prosječne radne brzine. Dizajneri koriste izračune usporavanja koji uzimaju u obzir vrijeme odziva ventila, napetost opruge kočnice i koeficijent trenja kočione obloge kako bi uspostavili siguran radni perimetar oko područja klizača.
Inching, također poznat kao jogging, bitan je način rada koji se koristi tijekom postupaka postavljanja kalupa i poravnanja. U ovom načinu rada, klizač se pomiče prema dolje u malim koracima brzim, ponovljenim uključivanjem mehanizma kvačila i kočnice. Vrijeme odziva tijekom klizanja karakterizira koliko brzo kvačilo može stvoriti pritisak da pomakne klizač i koliko brzo se kočnica može ponovno uključiti da ga zaustavi prije nego što klizač ode predaleko. Budući da motor radi kontinuirano, pneumatski regulacijski ventili moraju reagirati s velikom ponovljivošću. Ako vrijeme odziva nije dosljedno, klizač može premašiti željenu visinu podešavanja, što može rezultirati oštećenjem kalupa ili neusklađenim sustavima za hranjenje. Pneumatski krug mora biti projektiran da podnese te brze fluktuacije tlaka bez trpljenja od padova tlaka ili strukturalnog zaostajanja. Tipičan inching signal zahtijeva odziv ventila ispod šezdeset milisekundi kako bi se osiguralo da operater može točno kontrolirati spuštanje klizača tijekom kritičnih koraka postavljanja kalupa.
Tijekom ciklusa inchiranja, preša ne postiže svoju punu radnu brzinu, što znači da je kinetička energija niža nego tijekom kontinuiranog rada. Međutim, učestalost uključivanja je puno veća, što može dovesti do nakupljanja topline u sklopu spojke i kočnice. Kako bi se održalo dosljedno vrijeme odziva tijekom produljenih sekvenci postavljanja, sustav se oslanja na prisilnu ventilaciju ili rashladne prolaze za raspršivanje ove toplinske energije. Održavanje tarnih površina unutar stabilnog raspona temperature osigurava da koeficijent trenja ostane konstantan, sprječavajući klizanje ili odgođeno zaustavljanje tijekom ovih preciznih mikropodešavanja.
Fizička veličina okvira stroja i masa klizača izravno utječu na stope usporavanja i ukupno vrijeme potrebno za zaustavljanje kretanja klizača. Sljedeća tablica prikazuje tipične metrike performansi promatrane u različitim tonažnim kapacitetima ovih konfiguracija s dvostrukom točkom tijekom sekvenci zaustavljanja u nuždi i inch pod standardnim radnim uvjetima.
| Kapacitet preše (tone) | Prosječna reakcija E-zapornog ventila (ms) | Mehanička kočnica (ms) | Ukupno vrijeme zaustavljanja klizača (ms) | Inching pulsni odziv (ms) |
|---|---|---|---|---|
| 110 tona | 12 do 18 | 85 do 110 | 100 do 130 | 45 do 60 |
| 160 tona | 14 do 20 | 95 do 125 | 115 do 150 | 50 do 65 |
| 250 tona | 16 do 22 | 110 do 145 | 130 do 175 | 55 do 75 |
| 400 tona | 18 do 25 | 130 do 170 | 155 do 205 | 65 do 85 |
Tijekom duljih razdoblja kontinuirane proizvodnje, tarne obloge na lamelama kvačila i kočnice prolaze kroz prirodno, postupno trošenje. Ovo trošenje povećava razmak između tarnih površina, što zauzvrat povećava količinu zraka potrebnog za uključivanje sustava i produljuje vrijeme mehaničkog odziva. Kako bi se spriječilo da ovo trošenje ugrozi sigurnost operatera, moderne pogonske preše otvorenog tipa s dvije točke opremljene su automatskim sustavima za nadzor kočnica. Ovi monitori mjere kut koljenastog vratila u trenutku kada se da signal za zaustavljanje i uspoređuju ga s kutom kada se klizač zapravo zaustavi. Ako izmjereno vrijeme zaustavljanja ili kut prijeđe unaprijed određeni sigurnosni prag, sustav zaključava daljnje operacije, potičući osoblje za održavanje da prilagodi razmak kočnice ili zamijeni tarne pločice. Bolun Machinery integrira ove nadzorne sustave kako bi zajamčio da stroj ostaje u skladu s utvrđenim sigurnosnim standardima tijekom cijelog radnog vijeka, sprječavajući neočekivana prekoračenja tijekom svakodnevnih rutina žigosanja.
Integracija ovih elektroničkih monitora također pomaže u prediktivnom održavanju. Bilježenjem trenda vremena zaustavljanja tijekom tisuća ciklusa, upravljački softver može predvidjeti kada će kočione obloge zahtijevati servis prije nego što se dosegne sigurnosno kritična granica. Ovaj pristup temeljen na podacima smanjuje neplanirane zastoje i osigurava da stroj uvijek radi unutar svojih certificiranih sigurnosnih parametara, štiteći i alat i operatera od potencijalnih opasnosti.
Fizički raspored pneumatskih cjevovoda unutar okvira preše još je jedan kritičan čimbenik u određivanju vremena odziva pogonske preše otvorenog tipa s dvije točke. Dugi zračni vodovi između sigurnosnog ventila i jedinice spojke i kočnice stvaraju otpor protoku zraka i kašnjenja volumena, što može usporiti ispušni ciklus. Kako bi se postiglo brzo vrijeme odziva, inženjeri postavljaju dvostruke sigurnosne ventile što je fizički moguće bliže kućištu spojke i kočnice. Korištenje cijevi velikog promjera i prigušivača visokog protoka omogućuje izlazak zraka pod tlakom u atmosferu uz minimalna ograničenja. Ovo razmatranje dizajna je ključno za održavanje vremena zaustavljanja unutar potrebnih granica, posebno kada se izvode operacije štancanja velikom brzinom gdje je prozor za sprječavanje sudara alata ili ozljede operatera mali.
Osim duljine cjevovoda, potrebno je regulirati kvalitetu dovoda zraka. Vlaga ili zagađivači u komprimiranom zraku mogu uzrokovati zaglavljivanje sigurnosnih ventila ili usporeno reagiranje, izravno povećavajući vrijeme zaustavljanja. Namjenska jedinica za pripremu zraka koja se sastoji od filtera, regulatora i podmazivača ugrađena je ispred sigurnosnih ventila kako bi se osigurao čist, suh i dosljedan dovod zraka. Ova održavana stabilnost tlaka ključna je za osiguranje da pneumatski pokretači rade na svojim naznačenim brzinama tijekom zaustavljanja u nuždi i procesa visokofrekventnog inchiranja.
P: Koje dizajnerske prednosti nudi otvorena preša s dvije točke u odnosu na modele s jednom točkom pri rukovanju širim kalupima za utiskivanje?
O: Korištenjem dviju različitih spojnih točaka na klizaču, ova konfiguracija raspoređuje silu oblikovanja na mnogo širu površinu. Zhejiang Bolun High-Precision Machinery Co., Ltd. dizajnira ove preše kako bi pružile iznimnu otpornost na opterećenje izvan središta, sprječavajući naginjanje klizača i osiguravajući vrlo jednoliku raspodjelu pritiska pri radu s velikim ili asimetričnim progresivnim kalupima.
P: Kako sigurnosni sustavi Bolun Machinery preša osiguravaju brzo usporavanje klizača tijekom hitnog zaustavljanja?
O: Naši modeli pogonskih preša otvorenog tipa s dvostrukom točkom integriraju dvostruke sigurnosne solenoidne ventile visokog protoka smještene neposredno uz kombiniranu jedinicu spojke i kočnice. Ovakav raspored minimalizira otpor pneumatskog voda, dopuštajući zraku pod pritiskom da izađe u milisekundama, što odmah uključuje opruge mehaničke kočnice za teške uvjete rada kako bi se brzo zaustavilo klizno kretanje.
P: Kako pogonski mehanizam ove preše održava visoku preciznost i niske vibracije tijekom operacija brzog uvlačenja?
O: Preša ima dinamički uravnoteženu radilicu i klizni sustav podržan automatskim sustavom prisilnog podmazivanja pod visokim pritiskom. Ovaj kontinuirani uljni film sprječava mehaničku zračnost ili zračnost unutar dvostrukih spojnih šipki, omogućujući visoko osjetljive i ponovljive mikropodešavanja tijekom procesa postavljanja kalupa.
P: Koje mjere postoje za praćenje i kompenzaciju trošenja kočnica tijekom dugih proizvodnih ciklusa?
O: Integrirani elektronički sustav za nadzor kuta radilice kontinuirano mjeri zaustavni kut i vrijeme tijekom rada. Ako se tarne obloge podvrgnu prirodnom trošenju i prijeđu određeni sigurnosni prag, upravljački sustav aktivira blokadu kako bi upozorio na održavanje, osiguravajući da strojevi uvijek rade unutar certificiranih sigurnosnih parametara.
P: Može li se pneumatski balansni tlak na ovim dvostrukim prešama prilagoditi za prilagodbu teškim gornjim setovima kalupa?
O: Da, naše su preše opremljene podesivim pneumatskim cilindrima za balansiranje koji se mogu kalibrirati kako bi odgovarali specifičnoj težini različitih gornjih alata. Ovo djelovanje protuteže kompenzira okomitu inerciju sklopa klizača, smanjujući stres na pogonskim zupčanicima i čuvajući preciznu okomitost klizača tijekom utiskivanja velikom brzinom.
Kontaktirajte nas

+86-575-83362228

+86-13735238388

+86-575-83362999
+86-18667502750

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang Province, Kina
Spremni za početak?
Stupite u kontakt

sada!
ZHEJIANG BOLUN
