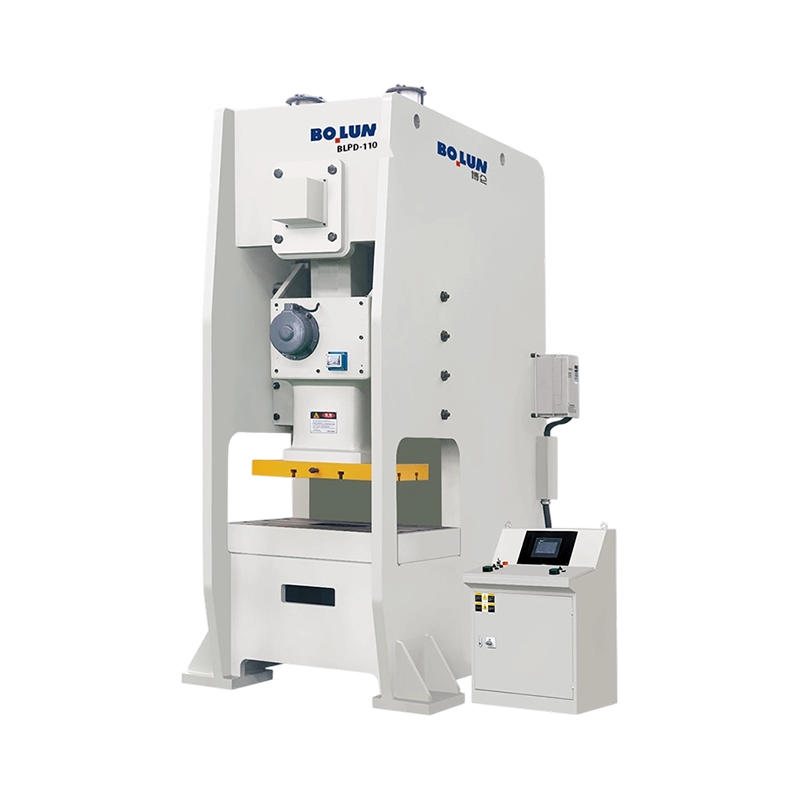


BLPD-110 Agile Precision poluzatvorena pogonska preša s jednom točkom razvijena je za visokoučinkovite oper...
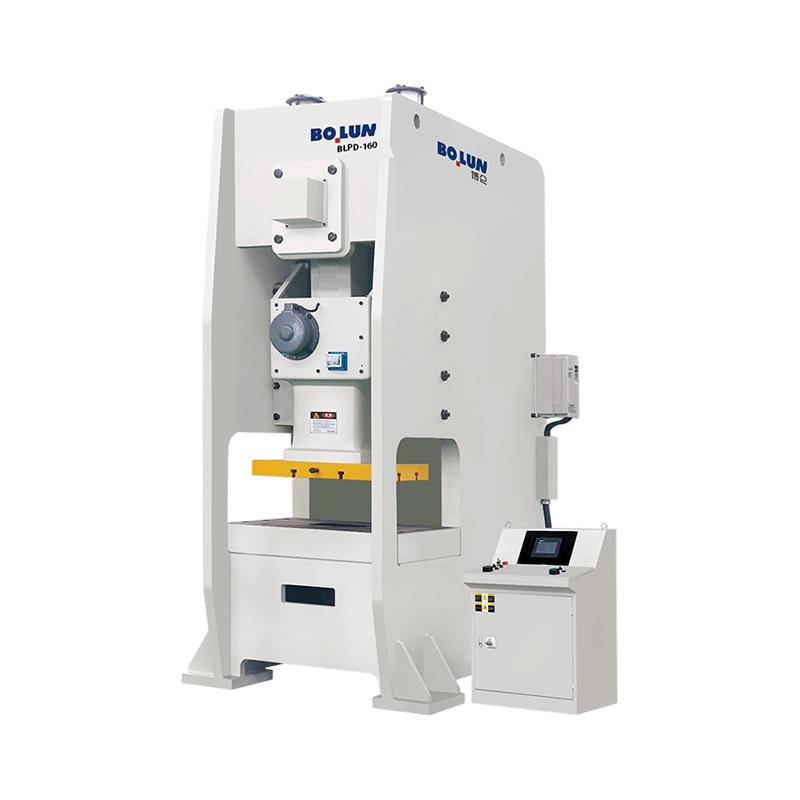
BLPD-160 Svestrana uravnoteženo stabilna poluzatvorena pogonska preša s jednom točkom isporučuje nominalni ...
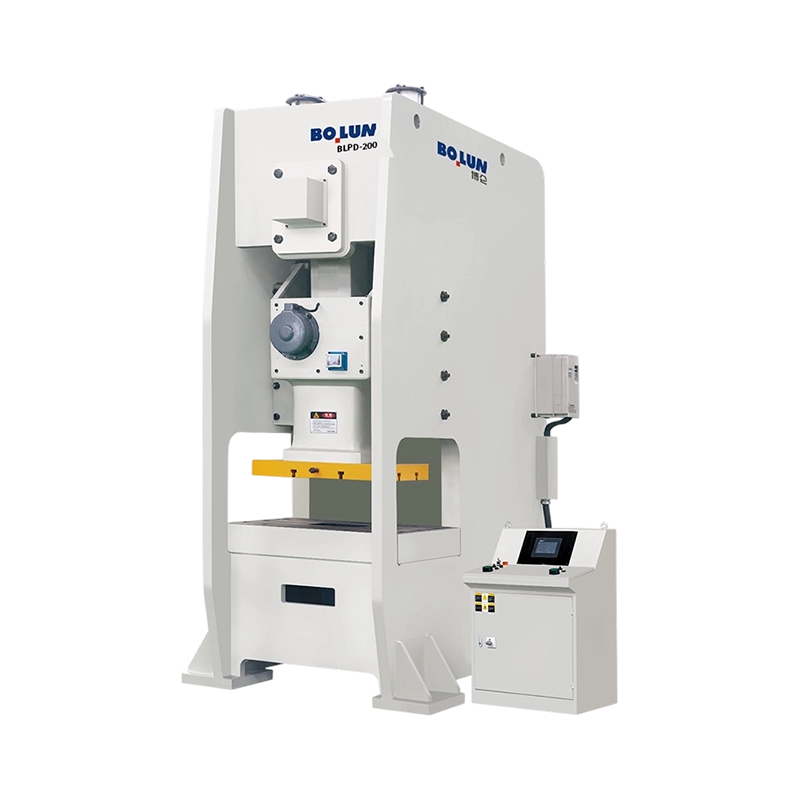
BLPD-200 poluzatvorena pogonska preša velikog formata s jednom točkom za teške uvjete rada isporučuje nomin...
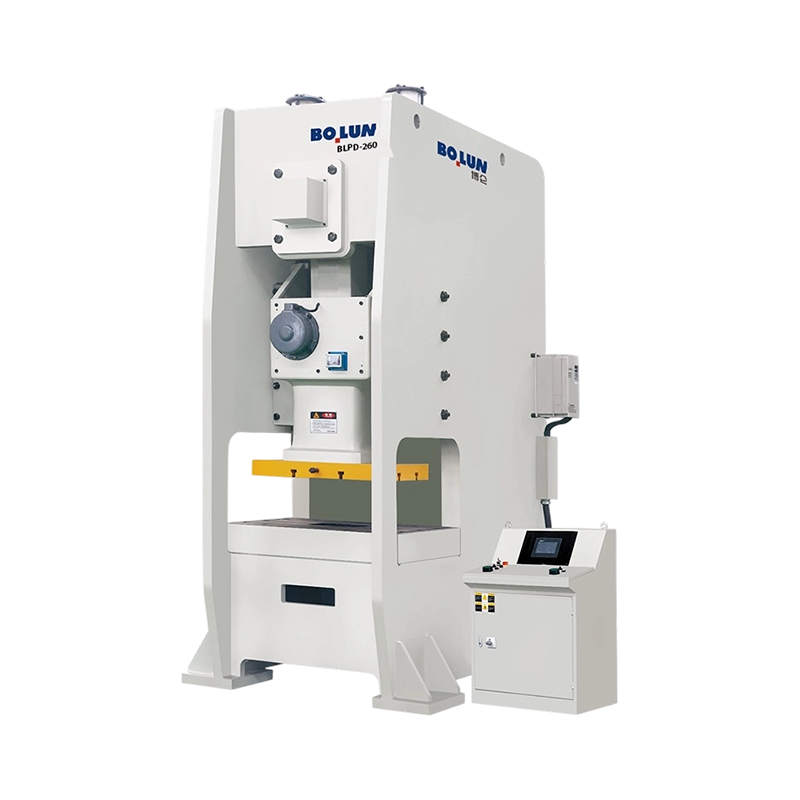
Prikladna za duboko oblikovanje, kovanje u teškim uvjetima i velike primjene industrijskog štancanja, BLPD-...
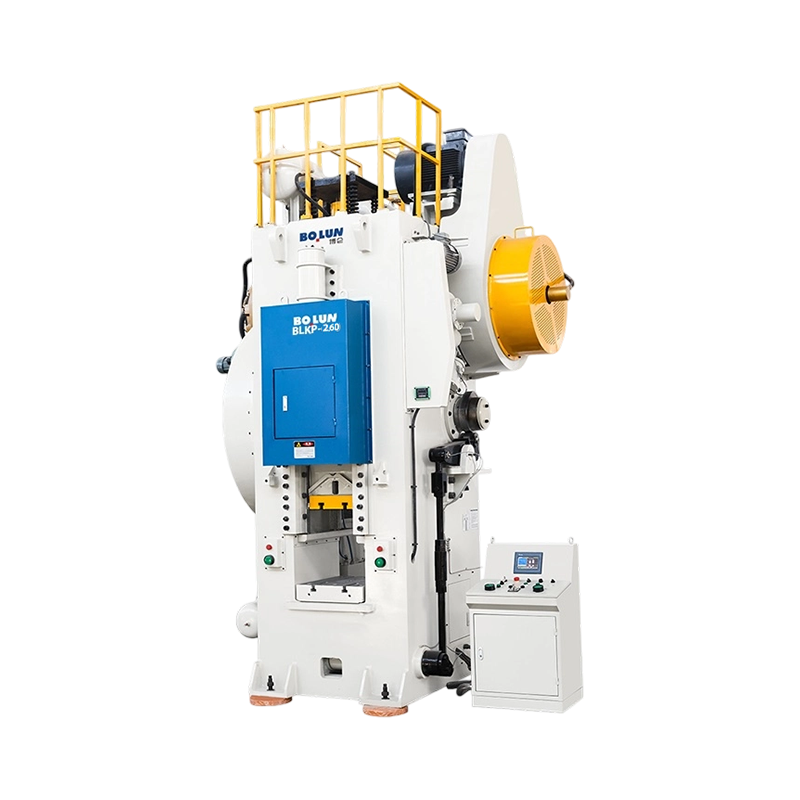
BLKP-260 Agile Precision Cold Forging Toggle Type Power Press isporučuje nominalni kapacitet od 2600 kN i p...
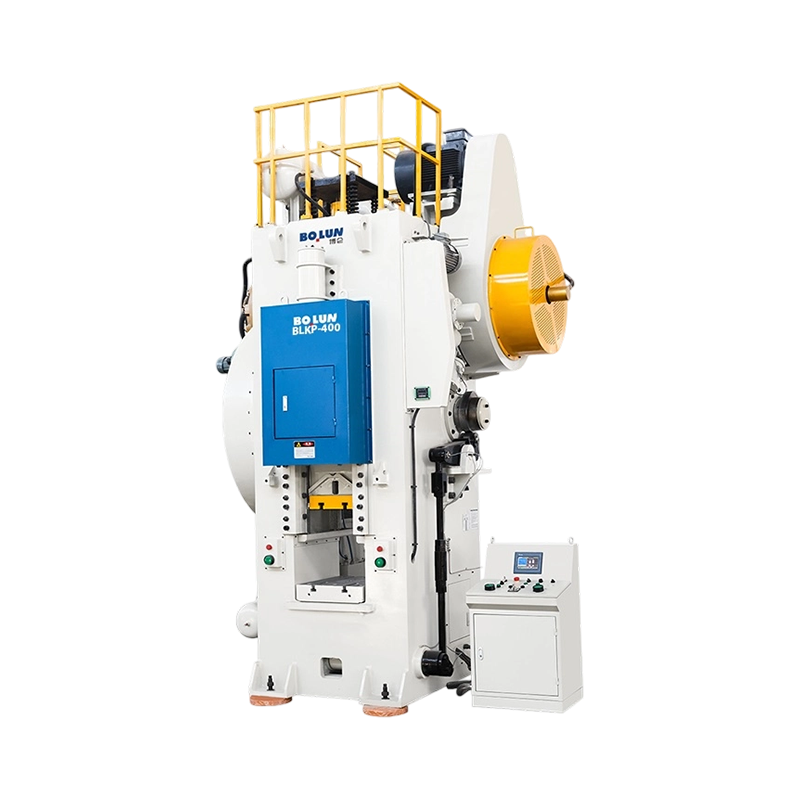
BLKP-400 Svestrana pogonska preša s balansiranim hodom za hladno kovanje isporučuje nazivni kapacitet od 40...
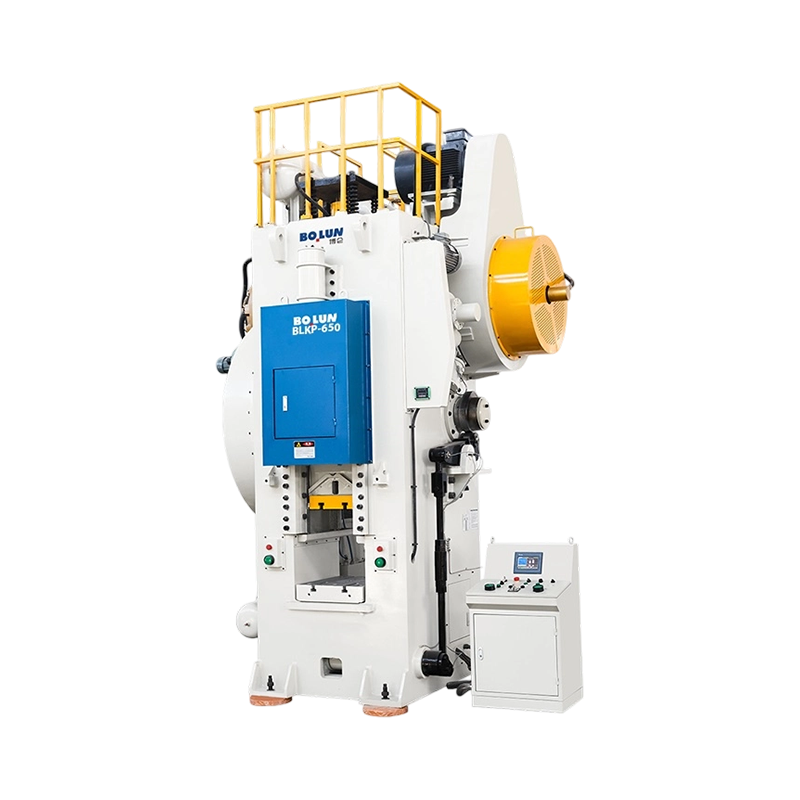
BLKP-650 Robusna pogonska preša za hladno kovanje visoke deformacije isporučuje nominalni kapacitet od 6500...
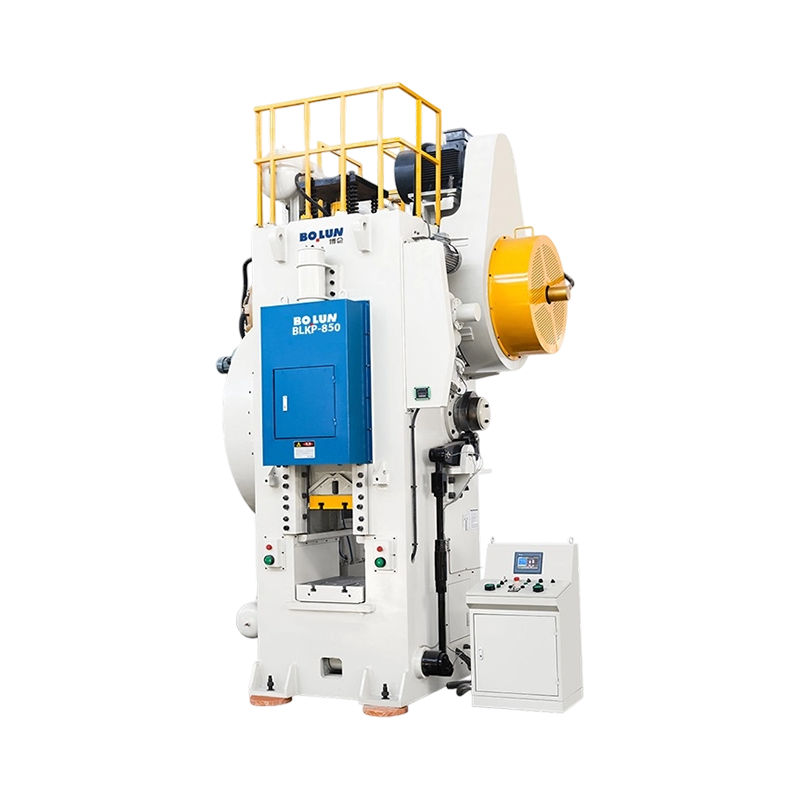
BLKP-850 industrijska čvrstoća za teške uvjete hladnog kovanja s preklopnim tipom pogonske preše isporučuje...
Kao Kina Tvornica preša za štancanje metala i Proizvođači preciznih preša za štancanje, Zhejiang Bolun High-Precision Machinery Co., Ltd. nalazi se u Zhejiangu, srcu kineske precizne proizvodnje. S dva desetljeća dubokog iskustva u industriji proizvodnje strojeva, tvrtka je iskoristila golemo industrijsko naslijeđe i tehnološke proboje kako bi izrasla u moderno, vodeće poduzeće u opremi za visokoprecizno oblikovanje. Integriramo istraživanje i razvoj, projektiranje, proizvodnju, prodaju i servis. Od naših ranih dana ustrajnog svladavanja izazova do današnjeg vodstva u području strojeva za kovanje i lijevanje, Bolun Machinery uspostavio je profesionalan, zreo i učinkovit sustav upravljanja proizvodnjom. Posvećeni smo pružanju vrhunskih rješenja industrijskih alatnih strojeva globalnim kupcima.
 Više o nama
BOLUN

0+
godina
Iskustvo u industriji

0+
Proizvedenih jedinica (prethodna godina)

0+
Broj zaposlenih

0+
$
Milijuna godišnje vrijednosti proizvodnje

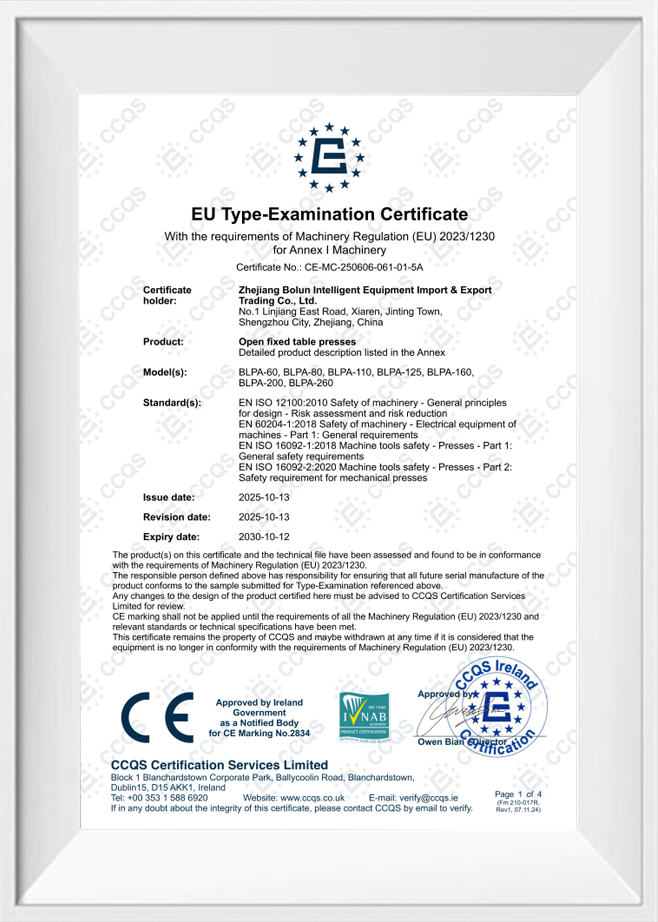
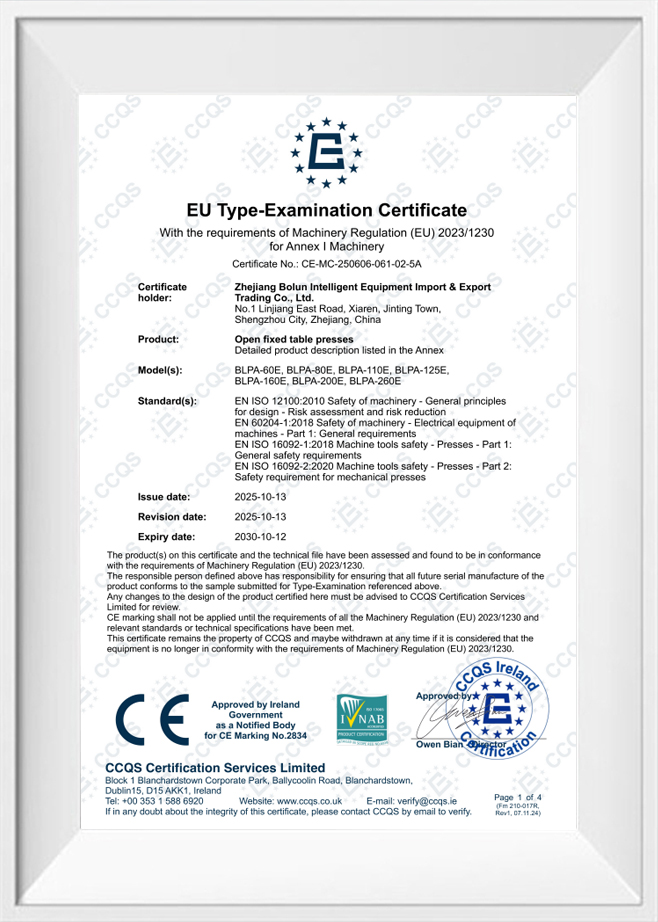
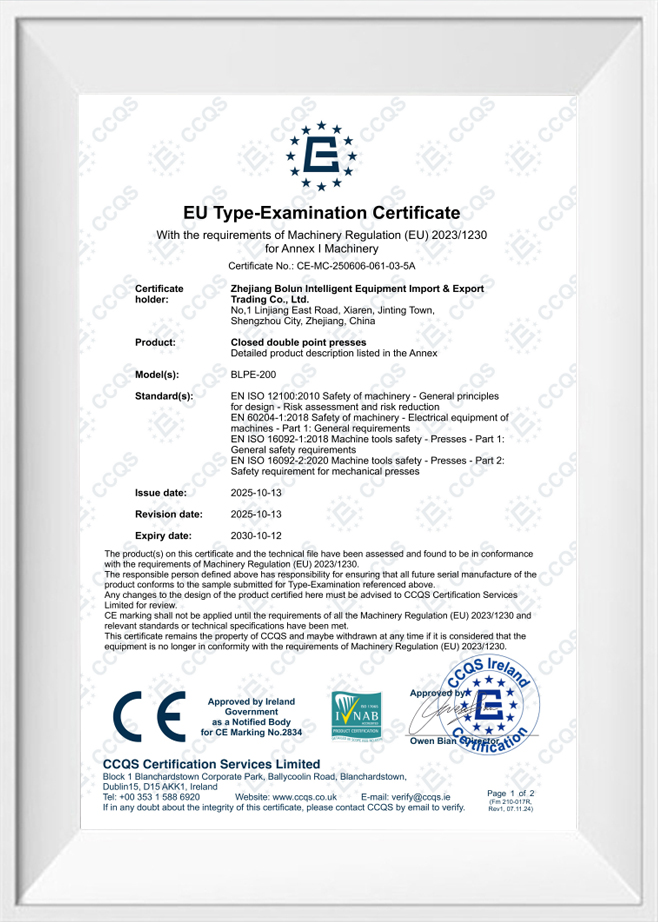
Dizajn jedne točke Jedan pogonski priključak u središtu klizača Dizajn dvostruke točke Dva pogonska priključka raspoređena preko klizača Krata...
Kratak odgovor: Koja vrsta okvira odgovara vašem poslu An otvoreni tip power press stroja koristi okvir u obliku slova C ili okvir s procjepom koji ostavlja tri strane radnog područja dostupnima, što olakšava ...
Preša nije jedna kategorija strojeva. To je obitelj strojeva za oblikovanje metala definirana okvirom, pogonom, spojnim točkama cilindra i predviđenim procesom. Zbog toga se dva stroja iste tonaže mogu ponašati vrlo različito na istoj...
Kupac koji uspoređuje prešu s otvorenim otvorom od 45 tona za liniju nosača često dobiva dvije ponude koje izgledaju gotovo identično na papiru: ista tonažna klasa, slična veličina kreveta, slična cijena. Razlika se pojavljuje kasnije...
U proizvodnji visokofrekventnog žigosanja, preša za precizno žigosanje često radi brzinama koje prelaze stotine udaraca u minuti. Pod ovim intenzivnim radnim uvjetima, fizička kontaktna područja unutar glavnog pogonskog vratila, spojnih spojnica i kliznih vodilica izložena su kontinuiranim silama mikrotrenja. Ovo trenje pretvara kinetičku energiju izravno u toplinsku energiju, uzrokujući brzi porast temperature u lokalnim komponentama stroja. Bez odgovarajućeg ublažavanja, ova akumulacija topline izaziva toplinsko širenje, što mijenja mehaničke zazore kliznih sučelja. Kako se zazori smanjuju, trenje se dodatno povećava, ubrzavajući trošenje površine i uzrokujući odstupanje dimenzija u gotovim dijelovima. Balansiranje ovih triboloških ponašanja ključno je za osiguravanje strukturnog poravnanja i dugoročne trajnosti preše tijekom produženih proizvodnih ciklusa.
Za kontrolu stope trošenja i upravljanje toplinom, inženjeri analiziraju režime podmazivanja nosivih komponenti. Kada preša radi pri velikim brzinama, održavanje kontinuiranog uljnog filma pod tlakom između klizajućih ležajeva i radilice je od vitalne važnosti. Ovaj film sprječava izravan kontakt metala s metalom, pomičući profil trošenja s abrazivnog trenja na fluidno viskozno smicanje. Razumijevanjem prijelaznih stanja ovih graničnih maziva, proizvođači mogu optimizirati fizičke staze klizanja i brzine dodavanja ulja, osiguravajući da strojevi rade unutar sigurnih radnih temperaturnih omotnica bez žrtvovanja točnosti utiskivanja.
Primarna metoda za sprječavanje nakupljanja topline je implementacija kontinuirane, temperaturno regulirane petlje za podmazivanje uljem. Umjesto korištenja statičnih uljnih kupki, moderna preša za precizno žigosanje uključuje sustav prisilnog podmazivanja koji pumpa filtrirano ulje izravno na točke trenja visokog opterećenja. Ovaj sustav funkcionira i kao dobavljač maziva i kao medij za odvođenje topline. Ulje apsorbira toplinsku energiju iz unutarnjih zupčanika, glavnih ekscentričnih čahura i vodećih površina prije nego što iscuri u središnji spremnik. Od tamo se tjera kroz vanjski izmjenjivač topline za hlađenje ulja, koji snižava temperaturu tekućine na određenu zadanu vrijednost prije nego što je vrati u strukturu preše.
Ovaj proces stabilizacije temperature sprječava da lokalizirane vruće zone prošire okvir i promijene kritičnu visinu zatvaranja. Zhejiang Bolun High-Precision Machinery Co., Ltd. ugrađuje termokontrolne jedinice velikog kapaciteta u svoje sustave preša za održavanje ujednačene temperature stroja tijekom 24-satnog proizvodnog ciklusa. Održavajući strukturni temperaturni gradijent stabilnim, preša izbjegava fizičko pomicanje u stazama za vođenje klizača, čuvajući zazore na razini mikrona koji su potrebni za utiskivanje osjetljivih konektora i laminata motora visoke tolerancije.
Odabir materijala ležaja i konstrukcijskih konfiguracija izravno određuje koeficijent trenja i toplinsku generaciju unutar glavne pogonske linije. Donja tablica prikazuje karakteristike izvedbe različitih sustava ležaja koji se koriste u primjenama velikih brzina.
| Vrsta konfiguracije ležaja | Maksimalna praktična brzina (RPM) | Raspon koeficijenata trenja | Brzina rasipanja topline (kW) | Tipični radni vijek (sati) |
|---|---|---|---|---|
| Standardna brončana čahura | 300 do 500 | 0,05 do 0,08 | 1,2 do 2,5 | 12.000 do 18.000 |
| Hidrostatski klizni ležaj | 600 do 1200 | 0,001 do 0,005 | 4,5 do 8,0 | Preko 35.000 |
| Hibridni keramički kuglični ležaj | 1000 do 1800 | 0,0015 do 0,003 | 3,2 do 5,5 | 25.000 do 30.000 |
| Hidrodinamički klizni ležaj | 500 do 800 | 0,005 do 0,012 | 2,8 do 4,5 | 20.000 do 28.000 |
Podaci pokazuju da hidrostatske konfiguracije ležaja nude najniže koeficijente trenja i najveće stope rasipanja pod kontinuiranim opterećenjima. Podržavajući rotirajuću osovinu na stlačenom uljnom jastuku, ovi sustavi eliminiraju mehanički kontakt tijekom rotacije, održavajući stope trošenja blizu nule i značajno smanjujući stvaranje topline u dugotrajnim operacijama velike brzine.
Mehanička točnost hoda klizača prema dolje održava se produženim vodilicama postavljenim na teške okomite stupove okvira preše. Kada precizna preša za utiskivanje rukuje necentralnim opterećenjima, klizač doživljava bočne potisne sile koje ga guraju na ivice vodilice. Kako bi se spriječilo lokalno zagrijavanje i trošenje u tim kontaktnim zonama, preše velike brzine koriste igličasti valjak s osam ili dvanaest točaka ili sustave vodilica s kompozitnom stranom. Ove vodilice raspoređuju bočne sile preko velike površine, sprječavajući koncentracije visokog tlaka koje mogu puknuti film maziva.
Ove strukture za vođenje su unaprijed opterećene kako bi se smanjili unutarnji zazori, držeći nagib klizača na minimumu. Za upravljanje toplinom trenja koja se stvara duž ovih dugih kliznih staza, unutarnji kanali za hlađenje mogu se integrirati u same vodilice. Ovo osigurava da se toplina od klizanja ne prenosi u stupove glavnog okvira, što bi inače uzrokovalo asimetrično termičko savijanje i pogrešno poravnavanje štanca za utiskivanje. Bolun Machinery naglašava ove uravnotežene geometrije vođenja kako bi zajamčio da paralelizam između klizača i podupirača ostaje unutar strogih tolerancija tijekom brzih, kontinuiranih ciklusa.
Održavanje točnosti na mikro razini tijekom milijuna ciklusa s velikim udarima zahtijeva strukturno stabilan okvir preše koji je otporan na unutarnje pomicanje materijala. Zavareni okviri preše velike brzine izrađeni su od debelih čeličnih ploča visoke čvrstoće. Nakon zavarivanja, cijeli konstrukcijski okvir podvrgava se procesu toplinskog smanjenja naprezanja, pri čemu se sklop zagrijava u peći kako bi se oslobodila lokalizirana unutarnja naprezanja nastala tijekom rezanja ploča i zavarivanja. Ova toplinska obrada sprječava polagano savijanje metala tijekom godina industrijske uporabe, osiguravajući da kritični razmaci između klizača i kreveta ostanu nepromijenjeni.
Stabilan okvir bez naprezanja osigurava da vodilice ostanu paralelne i ravne, sprječavajući veliko trenje koje uzrokuje lokalno trošenje. Ova stabilizacija materijala je vitalna za očuvanje poravnanja progresivnog alata, jer čak i manje odstupanje u geometriji okvira može uzrokovati trošenje alata i smanjiti kvalitetu utisnutih dijelova. Osiguravajući da su sve strukture okvira strukturno opuštene prije precizne strojne obrade, preša održava svoje geometrijsko poravnanje pod dinamičkim naprezanjima kontinuirane proizvodnje velike brzine.
P: Kako vaše konstrukcijsko inženjerstvo štiti prešu za metalno utiskivanje od dugotrajnog zamora pod kontinuiranim, udarnim opterećenjima velike brzine?
O: Zhejiang Bolun High-Precision Machinery Co., Ltd. proizvodi kutijaste okvire za teške uvjete rada koristeći čelične ploče visoke čvrstoće. Nakon izrade, cijela konstrukcija prolazi kroz temeljit proces toplinskog naprezanja-žarenja kako bi se uklonila unutarnja naprezanja materijala, sprječavajući fizičko savijanje i zamor strukture čak i pod desetljećima kontinuiranih dinamičkih utjecaja.
P: Koji su sustavi upravljanja toplinom integrirani za sprječavanje pomaka kliznog zazora u preši za štancanje metala s visokim SPM?
O: Dizajn naših preša koristi centralizirani sustav podmazivanja pod tlakom koji konstantno cirkulira temperaturno regulirano ulje do svih kritičnih ležajeva i vodilica. Usmjeravanjem ulja kroz vanjski aktivni rashladni uređaj, sustav stabilizira unutarnji temperaturni gradijent stroja, sprječavajući toplinsko širenje da pomakne klizne zazore tijekom kontinuiranog rada.
P: Kako vaši sustavi vodilica održavaju paralelnost klizača i podupirača pri obradi opterećenja izvan središta?
O: Da bismo se suprotstavili bočnim silama potiska, naš presa za štancanje metala modeli su opremljeni s podesivim rubovima za vođenje u osam točaka po cijeloj dužini. Ove vodilice su unaprijed napunjene na minimalne razmake i kontinuirano podmazivane, osiguravajući kretanje klizača strogo okomitom putanjom i štiteći progresivne matrice od neravnomjernog trošenja alata.
P: Koji se mehanizam koristi za ublažavanje ozbiljnog obrnutog udara, ili probijanja, tijekom obrade lima velike tonaže?
O: Preša ima pneumatske cilindre za protutežu koji primjenjuju kontinuiranu napetost prema gore na sklop klizača. Ova sila prema gore predopterećuje pogonski sklop i eliminira zazor unutar ležajeva i zupčanika, apsorbirajući oslobađanje energije pri proboju i štiteći i pogonske komponente i alate.
P: Kako integrirana hidraulička zaštita od preopterećenja štiti skupe višestupanjske progresivne matrice od iznenadnog oštećenja?
O: Brzodjelujući visokotlačni hidraulički sustav zaštite od preopterećenja ugrađen je izravno unutar klizača. Ako tlak oblikovanja premaši sigurnosne pragove zbog uvlačenja dva lista ili pogrešnog uvlačenja, ventil za otpuštanje tlaka otvara se u milisekundi kako bi trenutno zaustavio pomicanje klizača, sprječavajući katastrofalno oštećenje okvira preše i alata.
Kontaktirajte nas

+86-575-83362228

+86-13735238388

+86-575-83362999
+86-18667502750

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang Province, Kina
Spremni za početak?
Stupite u kontakt

sada!
ZHEJIANG BOLUN
