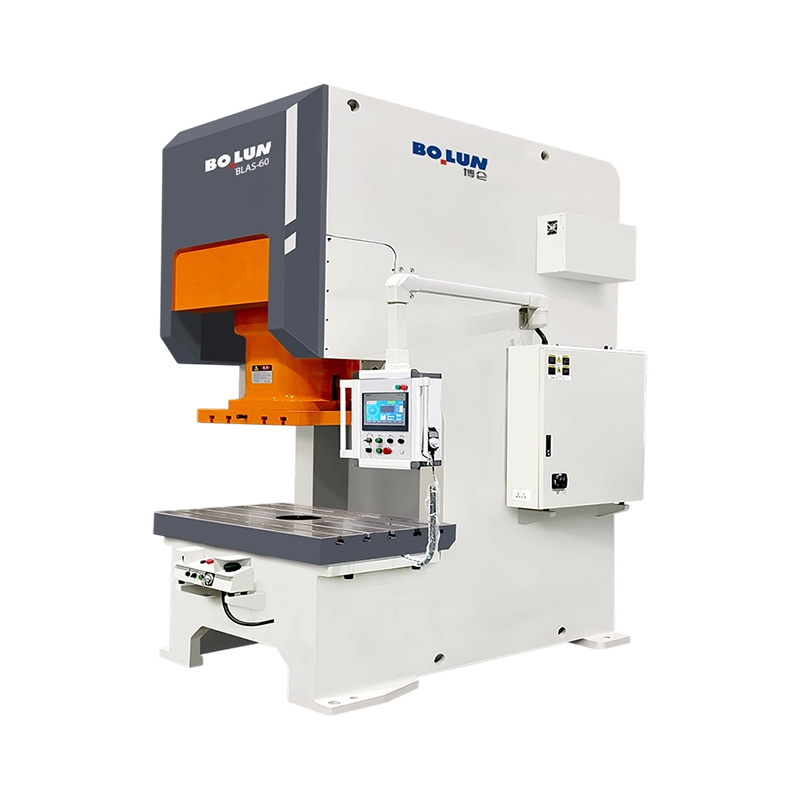


BLAS-60 Agile Precision Open-Type Single-Point Servo Power Press je model sa servo pogonom visokog odziva d...
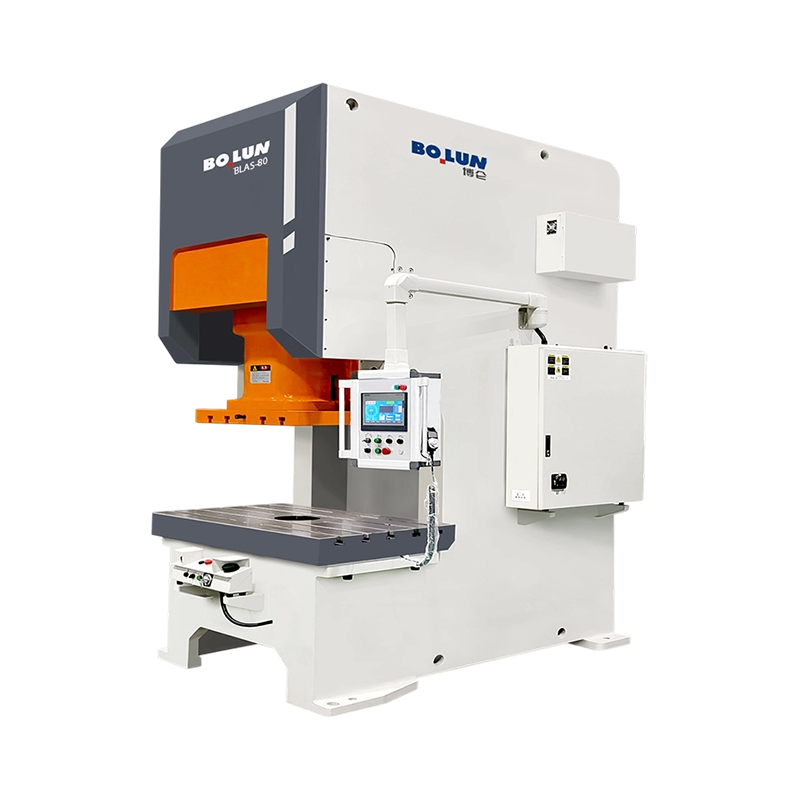
BLAS-80 Multi-Mode Motion Open-Type Single-Point Servo Power Press isporučuje poboljšani nazivni kapacitet ...
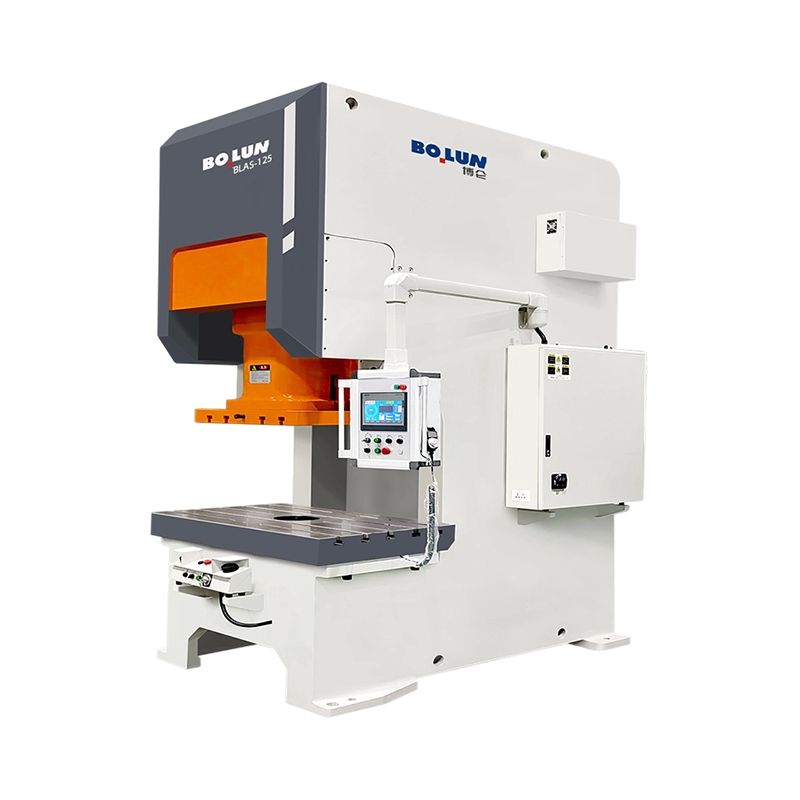
BLAS-125 Otvorena servo preša s dubokim izvlačenjem i jednom točkom visokog zakretnog momenta isporučuje ne...
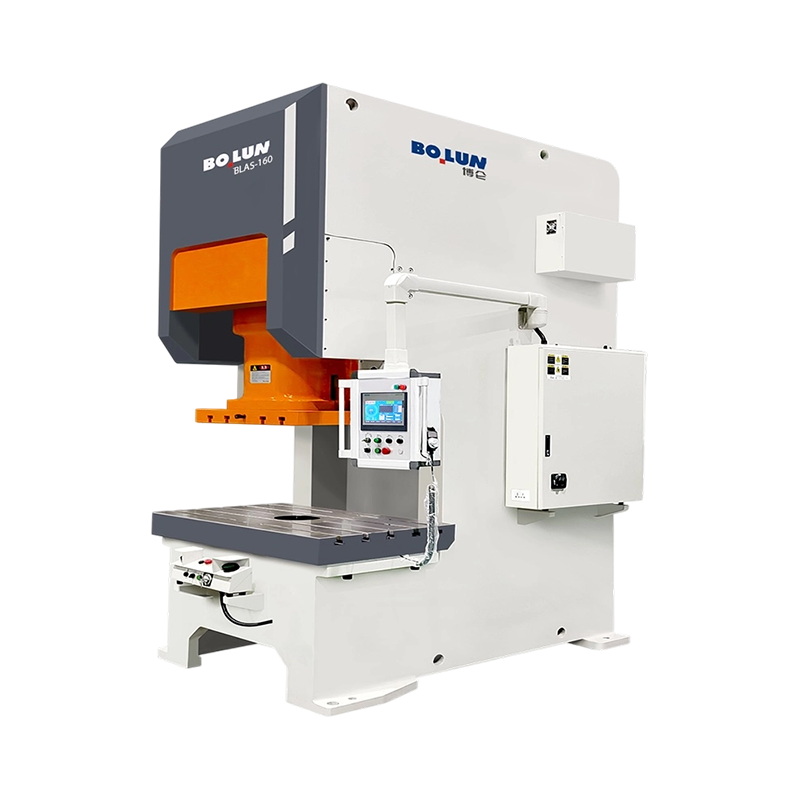
BLAS-160 Heavy-Duty programabilna pokretna servo preša otvorenog tipa s jednom točkom isporučuje nominalni ...
Bolun otvorena servo preša s jednom točkom predstavlja revolucionarni skok u tehnologiji oblikovanja metala, kombinirajući strukturnu pouzdanost klasičnog C-okvira s neograničenom fleksibilnošću modernih servo pogonskih sustava. Za razliku od tradicionalnih mehaničkih preša koje se oslanjaju na zamašnjake i kvačila, naša servo serija koristi namjenski servo motor visokog zakretnog momenta za izravni pogon klizača, nudeći neusporedivu kontrolu nad procesom štancanja.
Programabilni profili kretanja za maksimalnu svestranost
Definirajuća prednost Bolun Servo Pressa je njegova sposobnost prilagođavanja kretanja klizača. Korisnici mogu programirati hod sa specifičnim krivuljama - kao što su klatno, karika, konstantna brzina ili puls - kako bi odgovarao različitim materijalima i složenim geometrijama dijelova. Ova fleksibilnost omogućuje optimizirano strujanje metala, značajno smanjenje opruge materijala i vrhunske završne obrade površina, što ga čini idealnim za elektroniku visoke preciznosti, automobilske senzore i zrakoplovne komponente.
Povećana produktivnost i dugovječnost alata
Korištenjem pristupa "mekog dodira" tijekom faze oblikovanja i brzog povratnog hoda, Bolun Servo Press minimizira udarnu buku i vibracije. Ova nježna interakcija značajno smanjuje udarna opterećenja na skupim alatima, produžujući život matrice do 300% u usporedbi s tradicionalnim prešama. Nadalje, nepostojanje pneumatske spojke smanjuje vrijeme zastoja zbog održavanja i eliminira gubitak energije povezan sa sustavima komprimiranog zraka.
Energetska učinkovitost i održiva proizvodnja
Opremljene naprednim sustavom upravljanja energijom, naše servo preše troše 30% do 50% manje električne energije od konvencionalnih mehaničkih preša. Sustav hvata energiju tijekom usporavanja i reciklira je za sljedeći takt, pružajući zelenije rješenje za modernu "Eko tvornicu".
Čvrsta konstrukcija i pametna integracija
Unatoč naprednoj elektronici, stroj održava Bolunov prepoznatljivi strukturni integritet s čeličnim okvirom visoke čvrstoće, otpornog na naprezanje. Integrirana s pametnim sustavom upravljanja temeljenim na PLC-u i HMI-om visoke razlučivosti, preša podržava besprijekorno "rukovanje" s NC ulagačima i robotskim prijenosnim sustavima, što je čini savršenim kamenom temeljcem za bilo koju potpuno automatiziranu pametnu proizvodnu liniju.
Servo tehnologija Bolun: Preciznost u pokretu, izvrsnost u svakom udarcu.
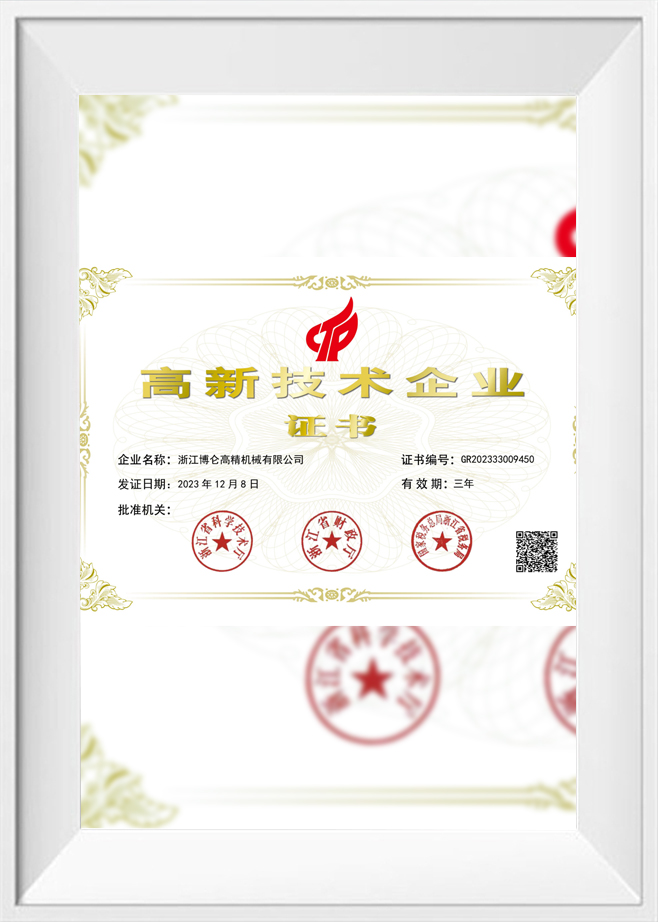
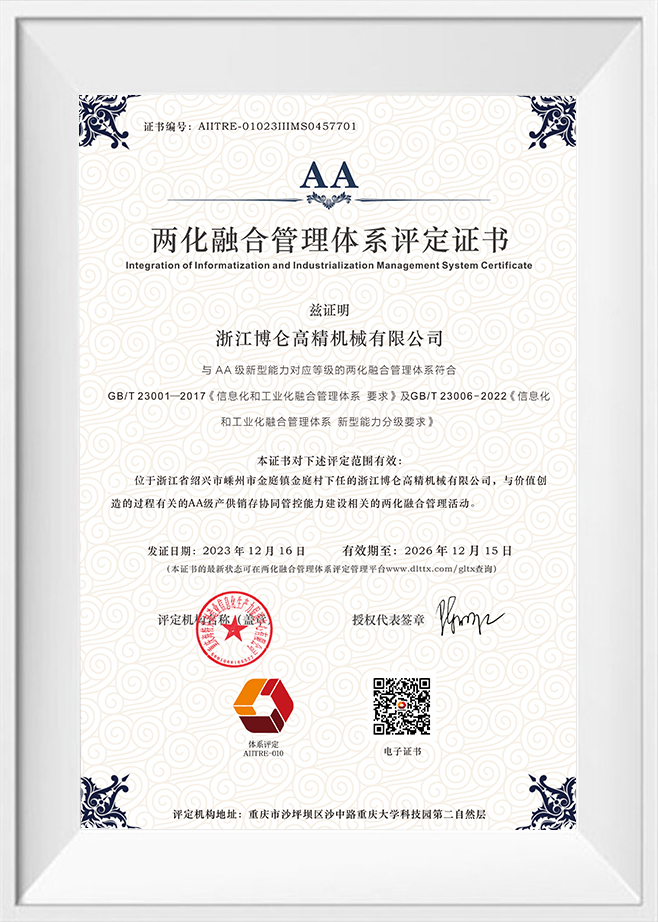
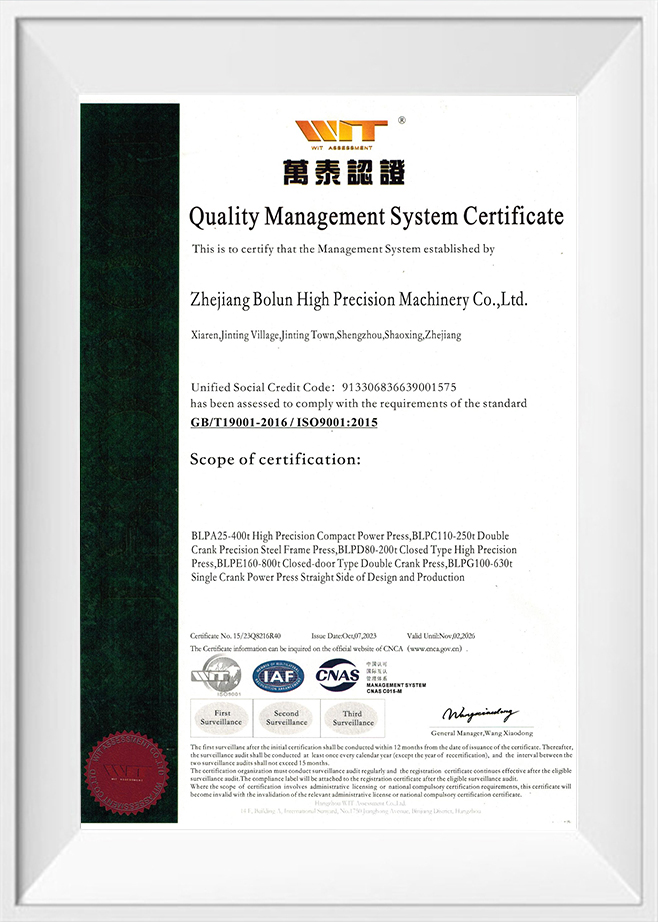
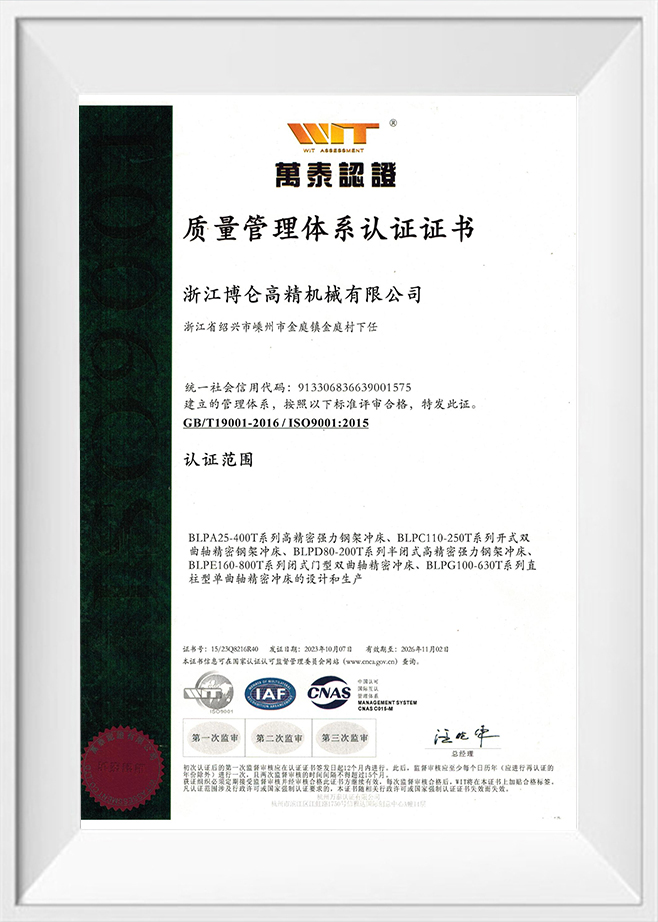
Kao Kina Servo Power Press otvorenog tipa s jednom točkom Proizvođači i Servo Power Press otvorenog tipa s jednom točkom Dobavljači, Zhejiang Bolun High-Precision Machinery Co., Ltd. nalazi se u Zhejiangu, srcu kineske precizne proizvodnje. S dva desetljeća dubokog iskustva u industriji proizvodnje strojeva, tvrtka je iskoristila golemo industrijsko naslijeđe i tehnološke proboje kako bi izrasla u moderno, vodeće poduzeće u opremi za visokoprecizno oblikovanje. Integriramo istraživanje i razvoj, projektiranje, proizvodnju, prodaju i servis. Od naših ranih dana ustrajnog svladavanja izazova do današnjeg vodstva u području strojeva za kovanje i lijevanje, Bolun Machinery uspostavio je profesionalan, zreo i učinkovit sustav upravljanja proizvodnjom. Posvećeni smo pružanju vrhunskih rješenja industrijskih alatnih strojeva globalnim kupcima.
 Više o nama
BOLUN

0+
godina
Iskustvo u industriji

0+
Proizvedenih jedinica (prethodna godina)

0+
Broj zaposlenih

0+
$
Milijuna godišnje vrijednosti proizvodnje

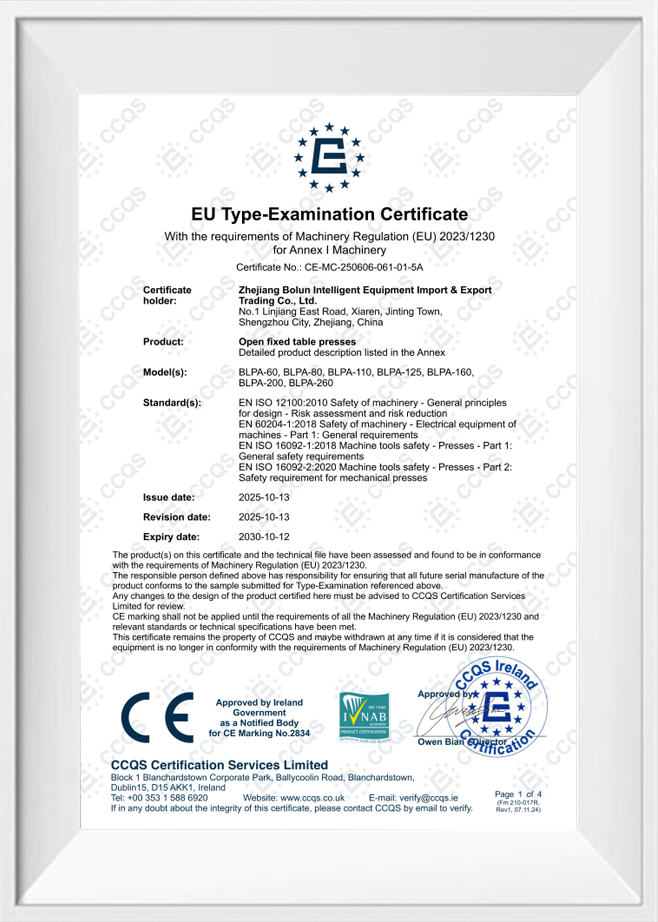
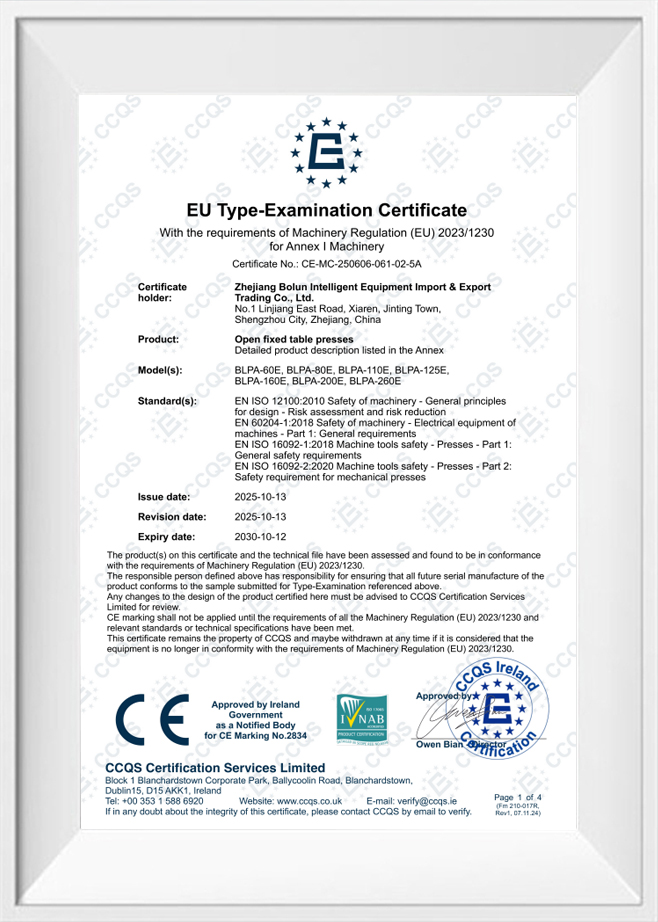
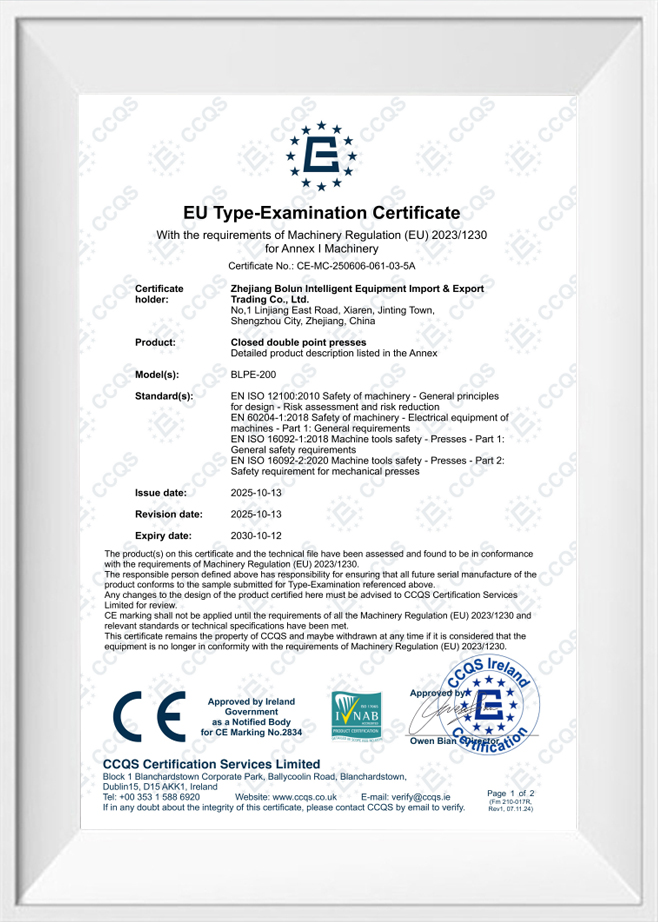
Dizajn jedne točke Jedan pogonski priključak u središtu klizača Dizajn dvostruke točke Dva pogonska priključka raspoređena preko klizača Kratak odgovor: Jednostruki vrh u odnosu na dvostruki vrh za otvorene preše ...
Kratak odgovor: Koja vrsta okvira odgovara vašem poslu An otvoreni tip power press stroja koristi okvir u obliku slova C ili okvir s procjepom koji ostavlja tri strane radnog područja dostupnima, što olakšava umetanje matrica i dijelova za uvlačenje, dok stroj za prešu zatvorenog tipa kor...
Preša nije jedna kategorija strojeva. To je obitelj strojeva za oblikovanje metala definirana okvirom, pogonom, spojnim točkama cilindra i predviđenim procesom. Zbog toga se dva stroja iste tonaže mogu ponašati vrlo različito na istoj matrici: jedan može držati široku ploču ravno, drugi može posegnuti duboko u gr...
Tradicionalne mehaničke preše koriste fiksni zamašnjak i radilicu za pokretanje klizača u unaprijed određenom harmoničnom gibanju. Ovo mehaničko ograničenje znači da su brzina i duljina hoda klizača konstantni za bilo koji dani ciklus, ne nudeći nikakvu fleksibilnost prilagodbe različitim zahtjevima materijala. Nasuprot tome, an otvorena servo preša s jednom točkom zamjenjuje tradicionalni sustav zamašnjaka i spojke servo motorom s velikim okretnim momentom i malim brzinama spojenim izravno na pogonski mehanizam. Ova izravna kontrola omogućuje operateru da programira rotaciju glavne osovine u stvarnom vremenu, učinkovito prilagođavajući brzinu, položaj i ubrzanje klizača u bilo kojoj točki tijekom njegovog kretanja prema dolje i prema gore. Ovaj napredak omogućuje proizvođačima prilagodbu jednog komada strojeva širokom spektru procesa oblikovanja, u rasponu od brzog izrezivanja do dubokog izvlačenja složenih profila.
Uklanjanjem fizičkih ograničenja klasičnog zamašnjaka, preša može izvesti prilagođene krivulje usporavanja i ubrzanja koje odgovaraju preciznim granicama deformacije izratka. Ova je mogućnost korisna pri radu s modernim materijalima kao što su napredni čelici visoke čvrstoće i lagane aluminijske legure, koji su skloni povratnom povratu i kidanju pod uobičajenim brzinama utiskivanja. Prijelaz na servo tehnologiju predstavlja temeljni pomak u načinu upravljanja kinetičkom energijom u radionici za žigosanje, dajući operaterima kontrolu nad profilom poteza uz zadržavanje strukturalne pristupačnosti dizajna C-okvira.
Unutar paketa za programiranje servo pogonske preše otvorenog tipa s jednom točkom, način simulacije radilice reproducira klasični sinusoidalni profil kretanja konvencionalnih mehaničkih strojeva. Ovaj način je koristan za standardno štancanje, progresivne matrice i proizvodnju velikih količina gdje nisu potrebne specijalizirane krivulje brzine. Okretanjem pogonskog motora konstantnom brzinom kroz punu rotaciju od 360 stupnjeva, klizač postiže svoju najveću brzinu na sredini hoda i usporava na nulu u donjoj mrtvoj točki. Ova replikacija osigurava kompatibilnost s postojećim alatom koji je dizajniran za tradicionalne mehaničke preše, pružajući poznatu osnovu za svakodnevne radnje u trgovini.
Dodatno, kontroler može simulirati profile gibanja veze bez potrebe za složenim fizičkim mehanizmima poluge. U konvencionalnim prešama, karika se pomiče kroz mrežu fizičkih šipki koje usporavaju klizanje blizu dna hoda dok ga ubrzavaju tijekom faze oporavka prema gore. Servo pogon postiže ovu modifikaciju brzine isključivo elektronskim podešavanjem brzine tijekom jednog ciklusa. Zhejiang Bolun High-Precision Machinery Co., Ltd. izrađuje kontrolna sučelja koja omogućuju operaterima da konfiguriraju točnu krivulju usporavanja potrebnu za usklađivanje s pragom izvlačenja određenih limova, smanjujući mehaničku složenost i zahtjeve za održavanjem povezane s namjenskim strojevima za pogon veze.
Način gibanja klatna, također poznat kao način ljuljanja ili poluhoda, jedinstveni je radni profil koji ne zahtijeva da pogonski motor dovrši punu rotaciju. Umjesto toga, servo motor okreće ekscentrično vratilo prema naprijed do određenog kuta, pokreće klizač kroz njegov radni hod, a zatim mijenja smjer kako bi vratio klizač u gornji početni položaj. Budući da se motor njiše samo kroz ograničeni luk, ukupni hod hoda je skraćen, što smanjuje vrijeme ciklusa i povećava brzinu proizvodnje za plitke operacije oblikovanja ili izrezivanja. Ovaj je način rada vrlo koristan pri obradi kontinuiranih trakastih materijala gdje nije potreban potpuni okomiti razmak, što omogućuje velike stope hoda uz uštedu energije.
Za progresivno ili višestupanjsko oblikovanje metala koje je teško oblikovati, koristi se pulsirajući ili inkrementalni korak. U ovoj konfiguraciji, servo preša otvorenog tipa s jednom točkom ne pritišće metal u jednom kontinuiranom pokretu. Umjesto toga, tobogan se spušta nizom mikropomaka, postupno primjenjujući silu. Ova deformacija korak po korak omogućuje ravnomjerniju raspodjelu unutarnjih naprezanja materijala, smanjujući lokalizirano stanjivanje i izbjegavajući linije loma u legurama visoke čvrstoće. Svaki impuls može se programirati s različitim razdobljima zadržavanja, ostavljajući metal da se odmori i stabilizira između segmenata preše kako bi se postigao ravnomjerniji protok materijala.
Kod dubokog izvlačenja i hladnog kovanja, kontrola protoka metala u donjoj mrtvoj točki ključna je za održavanje ujednačene debljine stjenke i smanjivanje povratnog povrata. Način zadržavanja na dnu omogućuje da se klizač potpuno zaustavi na dnu hoda u određenom trajanju uz održavanje punog tlaka. Ova stanka daje materijalu dovoljno vremena da se podvrgne plastičnoj deformaciji i trajno poprimi oblik šupljine matrice. Nakon što istekne razdoblje zadržavanja, servo motor se ponovno pokreće kako bi vratio klizač u početni položaj, što rezultira dijelovima s dosljednom točnošću dimenzija i minimalnim preostalim naprezanjem.
Način crtanja pri konstantnoj brzini dinamički prilagođava brzinu klizača tijekom kritične faze oblikovanja. Standardni pogoni radilice uzrokuju kontinuirano ubrzanje klizača do sredine, što može premašiti ograničenja brzine izvlačenja osjetljivih materijala poput aluminija ili titana. Servo preša kontrolira rotaciju motora kako bi osigurala da klizač održava ravnu, konstantnu krivulju brzine kroz cijelu dubinu izvlačenja. Nakon što je faza oblikovanja dovršena, klizač se brzo ubrzava na povratnom hodu, optimizirajući produktivnost bez rizika od pukotina ili nabora materijala. Ova kontrola omogućuje proizvođačima uspješno pokretanje osjetljivih dijelova na standardnoj proizvodnoj liniji.
Sljedeća tablica daje usporedbu primarnih profila gibanja dostupnih na modernim servo pogonjenim prešama s jednom točkom, s detaljima njihovih tipičnih parametara i primarnih područja primjene.
| Profil kretanja | Vrsta rotacije motora | Brzinske karakteristike | Primjena primarnog oblikovanja | Tipična učinkovitost ciklusa |
|---|---|---|---|---|
| Simulacija radilice | Puna rotacija od 360 stupnjeva | Sinusoidalna krivulja | Standardno utiskivanje i progresivno utiskivanje | Osnovni standard |
| Simulacija veze | Puna rotacija od 360 stupnjeva | Spora brzina izvlačenja, brz povratak | Opće duboko izvlačenje i savijanje | Visoko zbog smanjenog otpada |
| Način klatna | Djelomični oscilirajući zamah | Promjenjiva brzina na temelju kuta hoda | Plitko crtanje, brzo brisanje | Najviša za dijelove s kratkim hodom |
| Pulsirajući način rada | Inkrementalna rotacija koraka | Mikroudarci s brzim pauzama | Legure za oblikovanje debelih ploča i teške za izvlačenje | Umjeren, s prioritetom kvalitete |
| Bottom Dwell | Puna rotacija s intervalom pauze | Pod opterećenjem se zaustavlja u donjoj mrtvoj točki | Sprječavanje odskakanja i precizno kovanje | Podesivo na temelju trajanja zadržavanja |
Kako bi se ovi složeni profili gibanja ponavljali, fizička konstrukcija servo pogonske preše otvorenog tipa s jednom točkom mora se nositi s različitim mehaničkim i toplinskim uvjetima. Okretanje teškog servo motora i kliznih komponenti tijekom njihala ili pulsnih operacija stvara značajnu toplinu i dinamičke fluktuacije momenta. Robusna konstrukcija okvira i rashladni krugovi potrebni su za stabilizaciju temperature motora i pogona. Dodatno, integrirane su precizne linearne vodilice kako bi se osiguralo očuvanje vertikalnosti klizača čak i kada se motor podvrgava brzim promjenama smjera pod punim opterećenjem.
Bolun Machinery primjenjuje načela konstrukcijskog dizajna i precizne komponente kako bi osigurao da klizač ostane paralelan u ovim dinamičkim načinima rada, štiteći i pogonski mehanizam i alat od preranog trošenja. Sustav kontinuiranog prisilnog podmazivanja održava postojan uljni film na svim kliznim površinama, apsorbirajući udarne sile povezane s pulsirajućim operacijama. Ova kombinacija toplinskog upravljanja, strukturne krutosti i programabilne servo kontrole osigurava da strojevi ostanu stabilna i pouzdana platforma za različite zahtjeve industrijskog štancanja tijekom dugog životnog vijeka.
P: Kako programibilno klizno kretanje servo preše otvorenog tipa s jednom točkom pomaže minimizirati opružni povrat u materijalima visoke čvrstoće?
O: Zamjenom tradicionalnog zamašnjaka servo motorom visokog momenta, klizno kretanje može se u potpunosti prilagoditi. Zhejiang Bolun High-Precision Machinery Co., Ltd. programira ove preše za izvođenje profila zadržavanja na dnu ili usporavanja blizu donje mrtve točke, dopuštajući materijalu dovoljno vremena da se podvrgne plastičnoj deformaciji i trajno postavi svoj oblik.
P: Koje mjere postoje na Bolun Machinery servo prešama za rukovanje ekstremnom toplinom i fluktuacijama zakretnog momenta brzih njihajućih ili pulsirajućih načina rada?
O: Rad u klatnom ili pulsirajućem načinu rada zahtijeva brzo usporavanje motora i promjene smjera, što stvara značajno toplinsko i mehaničko naprezanje. Naše konstrukcije servo pogonske preše otvorenog tipa s jednom točkom uključuju namjenske krugove za hlađenje tekućinom za servo pogon i automatski sustav prisilnog podmazivanja pod visokim pritiskom za odvođenje topline i zaštitu ležajeva glavnog vratila.
P: Mogu li se dužina i brzina klizača optimizirati za plitke dijelove za utiskivanje kako bi se povećao učinak po satu?
O: Da, korištenjem načina gibanja klatna, servo motor se njiše samo kroz programirani djelomični kut umjesto da dovrši punu rotaciju od 360 stupnjeva. To skraćuje putanju hoda i smanjuje vrijeme ciklusa, omogućujući proizvođačima postizanje visokih stopa proizvodnje za plitke dijelove uz uštedu energije u usporedbi s operacijama punog hoda.
P: Kako vaše servo preše održavaju paralelizam klizača tijekom asimetričnih ciklusa punjenja izvan središta?
O: Unatoč tome što ima samo jednu spojnu točku, klizač je vođen produljenim, precizno obrađenim ivicama u osam točaka s iznimno malim razmacima. Ova konfiguracija vođenja za teške uvjete rada radi zajedno s našim krutim C-okvirom smanjenim naprezanjem kako bi apsorbirao bočne sile i spriječio naginjanje klizača tijekom cijelog hoda oblikovanja.
P: Nudi li Zhejiang Bolun High-Precision Machinery Co., Ltd. softverske profile razvijene po narudžbi za jedinstvene, zaštićene procese oblikovanja?
O: Pružamo potpune usluge istraživanja i razvoja, dizajna i prilagodbe softvera. Naš inženjerski tim može razviti i integrirati prilagođene profile gibanja, uključujući krivulje izvlačenja konstantne brzine ili inkrementalne cikluse pulsiranja u više koraka, izravno u sustav upravljanja prešom kako bi zadovoljio vaše točne specifikacije materijala i alata.
Kontaktirajte nas

+86-575-83362228

+86-13735238388

+86-575-83362999
+86-18667502750

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang Province, Kina
Spremni za početak?
Stupite u kontakt

sada!
ZHEJIANG BOLUN
