
Proizvodnja i obrada metala
Izravan, praktičan pogled na to kako mehaničke preše oblikuju moderne proizvodne linije — od izrezivanja i izvlačenja do industrija i vrsta strojeva koji o njima ovise.
Izravan odgovor: Za što se koriste mehaničke preše
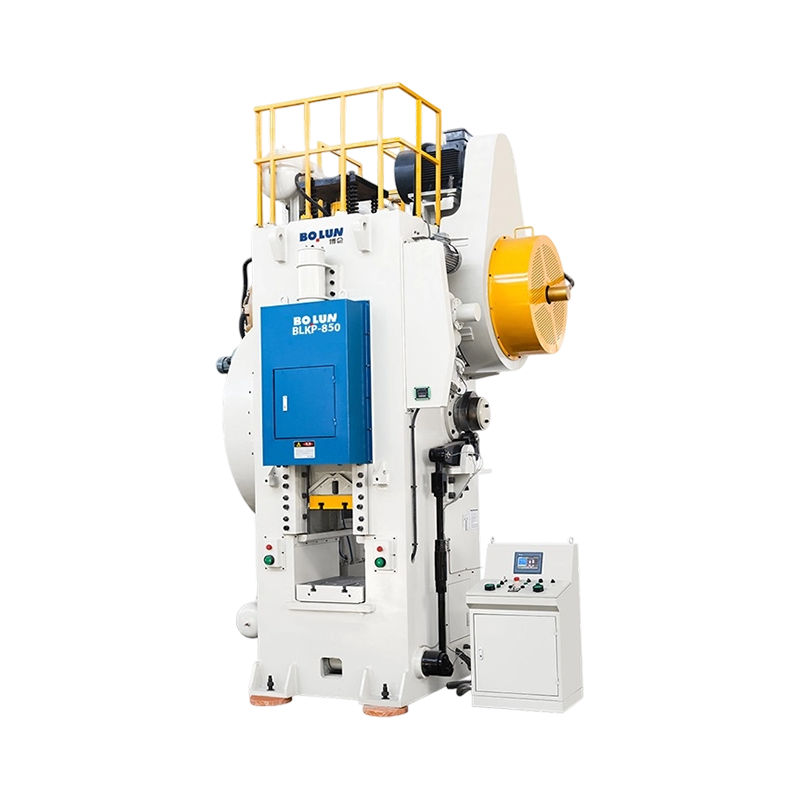
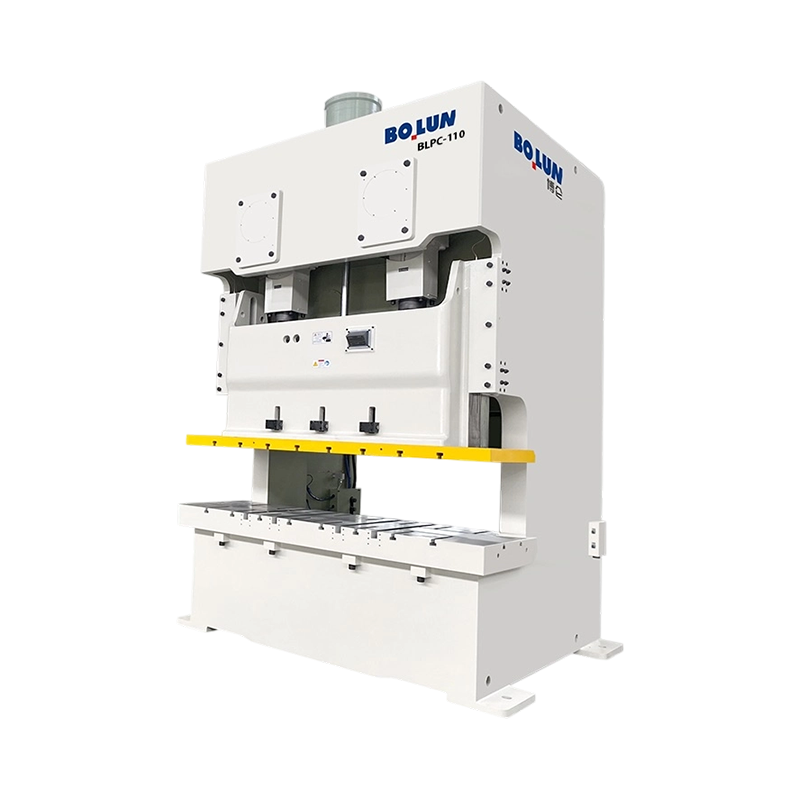
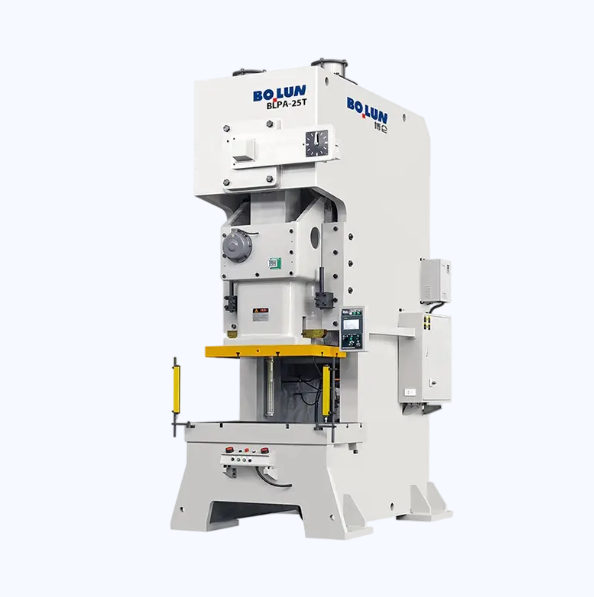
A stroj za mehaničku prešu prvenstveno se koristi za rezanje, oblikovanje i oblikovanje metala ili drugih pločastih materijala putem brzog probijanja pokretanog zamašnjakom. U modernoj proizvodnji, mehaničke preše upravljaju operacijama izrezivanja, bušenja, savijanja, crtanja, kovanja i utiskivanja velikom brzinom i s čvrstom ponovljivošću, što ih čini okosnicom linija za štancanje u proizvodnji automobila, uređaja, elektronike i hardvera. Jedna mehanička preša srednje veličine može izvršiti od 20 do više od 1000 udaraca u minuti, ovisno o modelu, zbog čega ovi strojevi ostaju preferirani izbor kad god tvornica treba dosljednu proizvodnju dijelova velikog volumena po nižoj cijeni po jedinici od sporijih hidrauličkih alternativa.
Osim osnovnog odgovora, razumijevanje točno gdje i kako se ti strojevi uklapaju u proizvodnu liniju pomaže kupcima i inženjerima da donesu pametnije odluke o alatu, kapacitetu i dugoročnom održavanju. Odjeljci u nastavku detaljno raščlanjuju osnovne aplikacije, vrste strojeva i kriterije odabira.
Osnovne proizvodne operacije koje izvode mehaničke preše
Stroj za mehaničku prešu pretvara energiju rotacije zamašnjaka u kontrolirani linearni hod, tjerajući cilindar prema dolje prema matrici. Ovo pojedinačno mehaničko djelovanje podržava nekoliko različitih procesa obrade metala, od kojih svaki odgovara različitim geometrijama dijelova i proizvodnim ciljevima.
Blanking i piercing
Blanking izrezuje ravni oblik iz lima, dok se bušenjem uklanja materijal kako bi se stvorile rupe ili utori unutar dijela. Ovo su među najbržim operacijama koje izvode mehaničke preše, često dovršene u djeliću sekunde po potezu, zbog čega su crte za zatvaranje uobičajene u proizvodnji električnih kontakata i nosača.
mehaničke preše
Savijanje i oblikovanje
Savijanje preoblikuje ravne materijale u kutove ili krivulje, a oblikovanje gura materijal u trodimenzionalni profil pomoću usklađenih matrica. Mehaničke preše su tu izvrsne jer dosljedna duljina hoda osigurava da se svaki dio savija pod istim kutom, smanjujući stope otpada pri dugim proizvodnim serijama.
Duboko crtanje i kovanje
Duboko izvlačenje izvlači ravne praznine u dijelove u obliku šalice ili šuplje dijelove, poput sudopera, spremnika goriva ili kućišta, dok kovanje primjenjuje koncentrirani pritisak za utiskivanje finih površinskih detalja, poput logotipa ili serijskih brojeva, u dio s visokom preciznošću.
Info
Izbor između kalupa za izradu, oblikovanje i izvlačenje obično je najveći pojedinačni čimbenik u određivanju ukupnih zahtjeva za tonažom za određeni dio.
Industrije koje ovise o strojevima za mehaničko prešanje
Raznovrsnost mehaničkih pogonskih preša znači da se pojavljuju u širokom rasponu sektora, a svaki na drugačiji način koristi brzinu i ponovljivost.
| Industrija | Tipična primjena | Uobičajena vrsta tiska |
|---|---|---|
| Automobilizam | Paneli karoserije, nosači, dijelovi šasije | Ravni tisak |
| Aparati | Kućišta, paneli, montažni nosači | Gap-frame press |
| Elektronika | Konektori, stezaljke, mali pečati | Precizna preša velike brzine |
| Okov i pričvršćivači | Podloške, spojnice, spojnice | OBI tisak |
Vrste mehaničkih preša i njihova najbolja upotreba
Nisu sve mehaničke preše izrađene na isti način, a odabir pravog stila okvira ima izravan utjecaj na učinkovitost proizvodnje i kvalitetu dijelova.
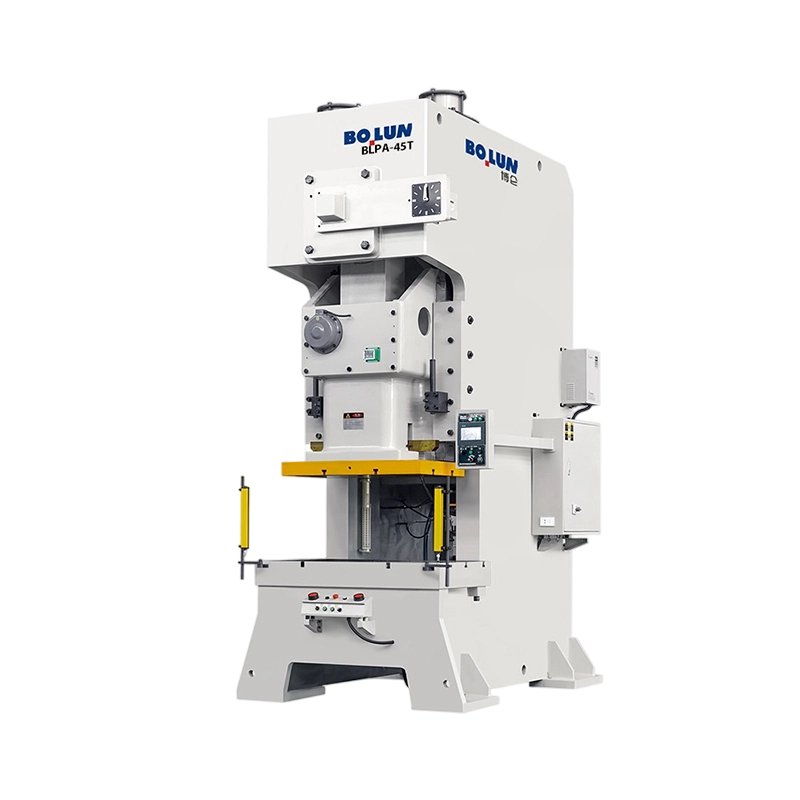
- Nagnute preše s otvorenom stražnjom stranom (OBI): kompaktni strojevi koji se naginju kako bi gotovi dijelovi ispali gravitacijom, idealni za male do srednje otiske.
- Preše s razmaknutim okvirom: nude trostrani pristup području kalupa, dobro prilagođene za progresivni rad s kalupima i sekundarne operacije.
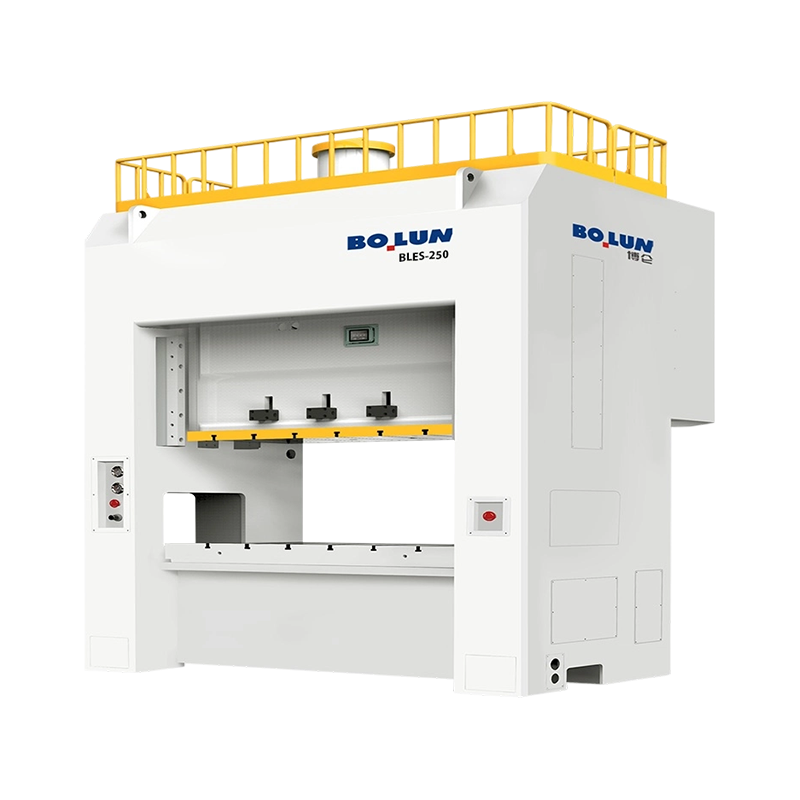
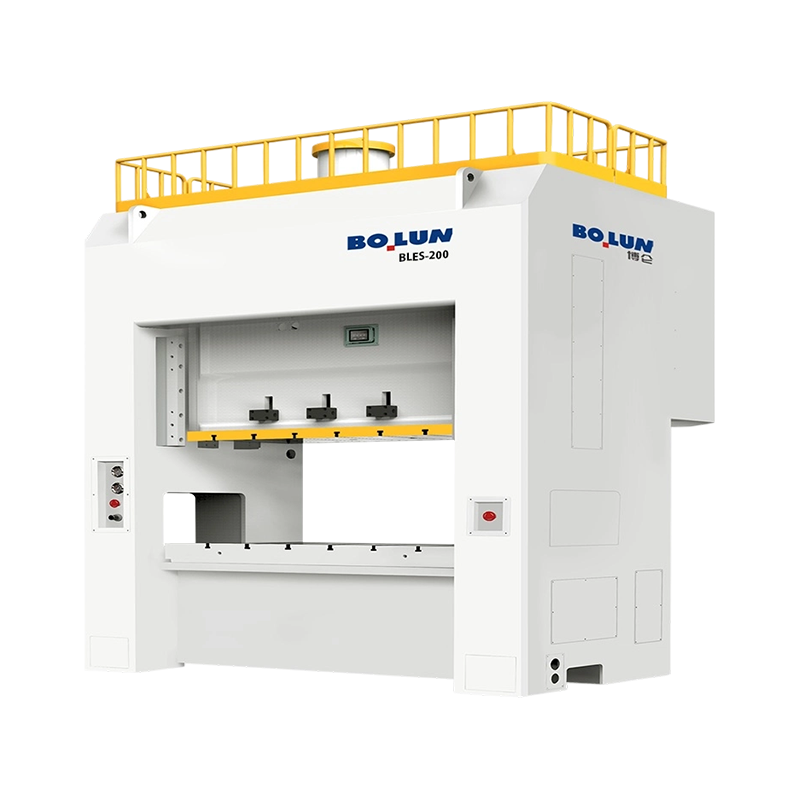
- Ravne preše: pružaju najveću krutost i ravnomjernu raspodjelu sile, koriste se za velike ploče i alate za duboko izvlačenje.
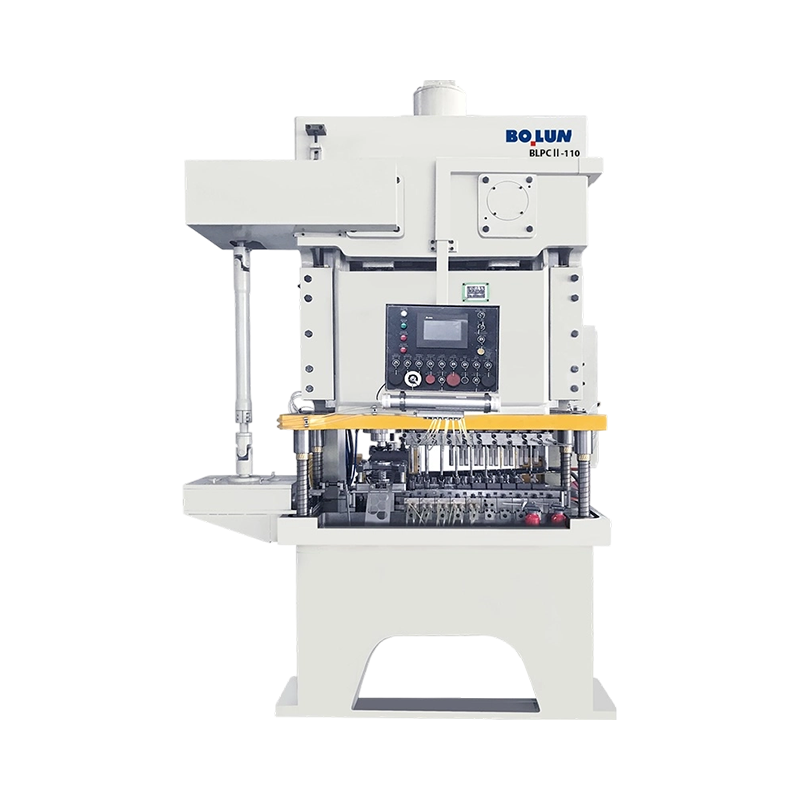
- Preše velike brzine: projektirane za iznimno brze cikluse, uobičajene u proizvodnji terminala i konektora.
Usklađivanje tipa preše s geometrijom dijela jedna je od najvažnijih ranih odluka u projektu štancanja.
Zašto proizvođači biraju mehaničke preše umjesto alternativa
U usporedbi s hidrauličkim prešama, mehaničke preše općenito nude kraća vremena ciklusa jer zamašnjak mehanički pohranjuje i otpušta energiju umjesto da se oslanja na povećanje tlaka tekućine. To ih čini preferiranim izborom za velike serije gdje se moraju proizvesti tisuće identičnih dijelova po smjeni.
Ključne prednosti koje obično navode proizvodni inženjeri uključuju:
- Brže stope hoda, podržavajući veći protok na jednostavnim do umjereno složenim dijelovima
- Niža potrošnja energije po ciklusu u usporedbi s hidrauličkim sustavima slične tonaže
- Dosljedna duljina hoda, koja poboljšava ponovljivost dimenzija tijekom dugih proizvodnih serija
- Niži dugoročni troškovi održavanja zahvaljujući manjem broju hidrauličnih brtvi i tekućinskih sustava
Uspjeh
Pogoni koji ispravno usklađuju vrstu preše sa zahtjevima dijelova obično imaju značajno niže stope otpada i predvidljivije vrijeme ciklusa tijekom cijele smjene.
Odabir prave mehaničke preše za vašu proizvodnu liniju
Odabir stroja za mehaničku prešu uključuje usklađivanje tonaže, veličine ležaja i brzine hoda za određeni dio koji se proizvodi. Premala tonaža riskira nepotpuno oblikovanje ili prerano trošenje alata, dok prevelika tonaža dodaje nepotrebne troškove i potrošnju energije.
Tonaža i veličina kreveta
Zahtjevi za tonažu izračunavaju se na temelju debljine materijala, čvrstoće na smicanje i opsega reznog ili oblikovanog elementa. Veličina kreveta mora prilagoditi set kalupa s dovoljnim razmakom za dovod materijala i izbacivanje dijelova.
Duljina i brzina hoda
Operacije dubokog izvlačenja zahtijevaju dulje hodove, dok bušenje i bušenje imaju koristi od kraćih i bržih hodova. Usklađivanje karakteristika hoda s radnjom smanjuje vrijeme ciklusa bez ugrožavanja kvalitete dijela.
Razmatranja o održavanju i sigurnosti
Redovito održavanje stroja za mehaničku prešu usredotočeno je na sustav kvačila i kočnice, ležajeve zamašnjaka i točke podmazivanja, budući da se te komponente najviše troše tijekom kontinuiranog rada pri velikim brzinama. Planirani pregledi, obično svakih 200 do 500 radnih sati, ovisno o radnom ciklusu, pomažu spriječiti neplanirane zastoje.
Sigurnosni sustavi kao što su svjetlosne zavjese, kontrole s dvije ruke i zaštićena područja kalupa standardni su na modernim mehaničkim pogonskim prešama, a operateri nikada ne bi smjeli zaobići te sustave čak ni za kratke proizvodne serije, budući da brzina hoda batna ostavlja malo prostora za pogreške tijekom ručne intervencije.
Upozorenje
Zaobilaženje zaštite ili dvoručnih kontrola, čak i nakratko, uklanja primarnu zaštitu stroja od ozljeda operatera tijekom ciklusa velike brzine.
opasnost
Nikada ne stavljajte ruke ili alat u područje matrice dok je preša uključena, čak ni tijekom postavljanja — brzina hoda ne ostavlja vremena za reakciju nakon što ciklus započne.