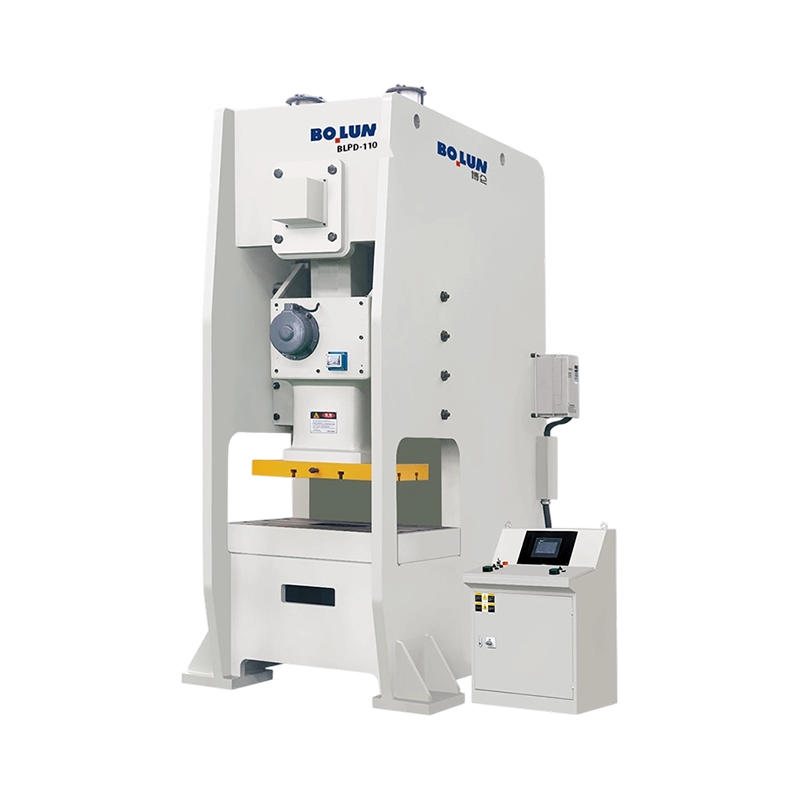
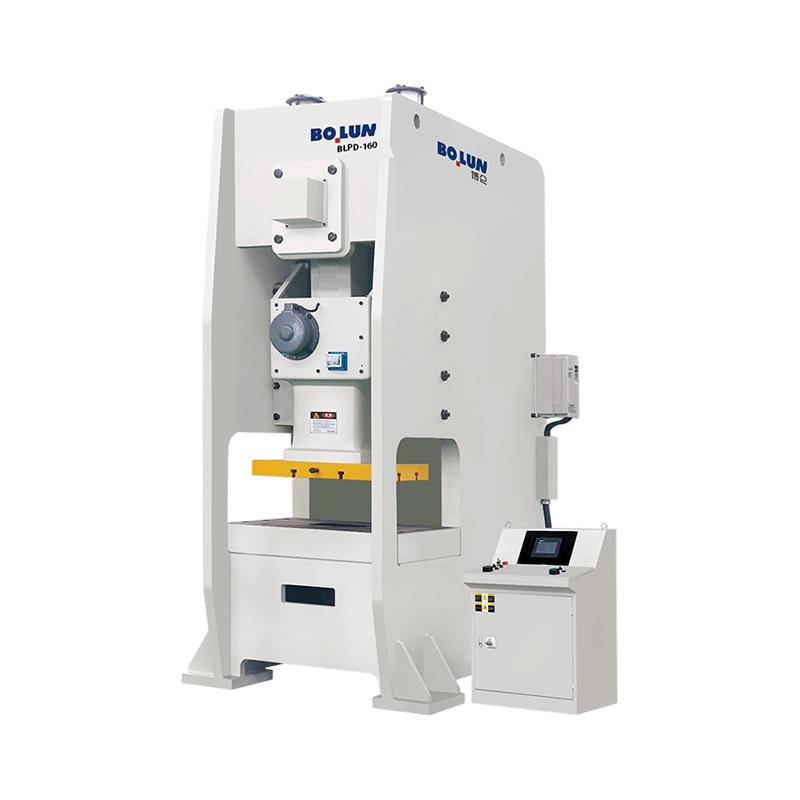
Stavite prešu s otvorenim okvirom od 160 tona i prešu sa zatvorenim okvirom od 160 tona jednu pored druge i razlika će biti vidljiva s udaljenosti od trideset stopa. Jedan ostavlja područje matrice otvorenim s tri strane tako da operater može rukom ugurati široku ploču; drugi omotava istu matricu unutar kutije od čelika bez naprezanja koja se jedva savija pri punom opterećenju. Obje se prodaju pod istim opisom, "mehanička preša od 160 tona," i obje će se kotirati po iznenađujuće sličnim cijenama. Oni nisu isti stroj.
Definicija bi trebala biti na prvom mjestu jer iz nje proizlazi svaka praktična odluka o tisku. Stroj za mehaničku prešu je alatni stroj za oblikovanje metala koji pohranjuje kinetičku energiju u rotirajući zamašnjak i oslobađa tu energiju, putem kvačila i mehanizma tipa ručice, u klizač koji putuje fiksnim hodom gore-dolje u nizu vodilica. Sila nije konstantna. Izgrađuje se kroz hod i dostiže vrhunac u zadnjih nekoliko milimetara prije donje mrtve točke, zbog čega je mehanička preša izvrsna u izrezivanju i kovanju i nezgodna u sporom oblikovanju u punoj dubini.
Ta jedna karakteristika objašnjava većinu onoga što slijedi: zašto su tonaža, hod i hodovi u minuti fiksirani mehanikom stroja, a ne kontrolnom postavkom; zašto je krutost okvira važnija od broja na natpisnoj pločici; i zašto je servo pogonjena verzija istog stroja postala najbrže rastuća kategorija u radionicama za žigosanje kojima je potrebna fleksibilnost bez odricanja od brzine ciklusa.
Pratite put energije od električnog napajanja do površine matrice i cijeli stroj postaje lakše zaključiti i lakše ga je specificirati.
Iz tog niza ispadaju dvije posljedice. Prvo, mehanička preša razvija svoju nazivnu tonažu samo blizu dna hoda; ako proces zahtijeva veliku silu u polutaktu, radilica je pogrešan alat i treba razmotriti hidrauličku ili servo prešu. Drugo, budući da kvačilo i kočnica odlučuju koliko točno se klizanje može zaustaviti i koliko brzo se može kružiti, vrsta kvačila jedan je od najjačih signala stvaranja stroja. Frikcijska spojka s elektroničkim nadzorom kočnica i izbornikom inča/pojedinačnog/kontinuiranog načina rada je ono što omogućuje upotrebu preše za postavljanje matrice i za automatizirano uvlačenje svitka u istoj smjeni.
Vrsta prijenosa je druga polovica priče. Obična koljenasta osovina je jeftina, kompaktna i daje otprilike sinusoidnu krivulju hoda, što odgovara obradi i općem utiskivanju. Ekscentrični pogon zupčanika produljuje učinkovit hod i usporava klizanje blizu dna, proizvodeći više radne energije po hodu i bolju izvedbu u dubokom izvlačenju i teškom oblikovanju. Preklopna poluga dramatično povećava silu blizu dna i stoga je standardni izbor za hladno kovanje, kovanje i rad na kalibraciji gdje materijal treba teći, a ne smicati. Servo pogon zamjenjuje zamašnjak i kvačilo s motorom visokog momenta koji može programirati bilo koju krivulju hoda koju proces želi.
Tonaža je glavna brojka, ali ovo su komponente koje odlučuju o tome hoće li preša još uvijek imati toleranciju nakon pet godina rada u dvije smjene.
| Skupština | Što radi | Što vam govori u citatu |
|---|---|---|
| Okvir | Nosi reakciju oblikovanja i drži predmetno stakalce pravokutno na krevetu | Zavarena konstrukcija naspram spone; broj otklona pod nazivnim opterećenjem; da li je nakon zavarivanja oslobođen naprezanja |
| Zamašnjak | Pohranjuje energiju oslobođenu tijekom svakog zaveslaja | Zamašnjak mass and allowable speed drop indicate available work energy, not just tonnage |
| Kvačilo i kočnica | Uključite i zaustavite pogonski sklop svakog ciklusa | Zračna tarna spojka s nadzorom kočnica i inčnim načinom rada signalizira moderan, sigurniji stroj |
| Radilica ili ekscentrični zupčanik | Pretvara rotaciju u klizanje | Određuje profil poteza, radnu energiju i prikladnost za crtanje u odnosu na iscrtavanje |
| Klipnjača i klizač | Prenosi silu na gornju matricu | Područje klizača, raspon podešavanja klizača i je li ugrađena hidraulička zaštita od preopterećenja |
| Gibs i vodilice | Držite klizač paralelnim i oduprite se porivu izvan središta | Podesivi u odnosu na fiksne ivice; specifikacija odobrenja; vođenje u osam točaka na širim slajdovima |
| Krevet i potporna ploča | Podržava donju matricu i definira korisni prostor matrice | Veličina kreveta, uzorak T-utora, položaj jastuka ili jastuka i debljina kreveta |
| Protutežni cilindri | Pomak klizača i težine alata | Utječe na točnost zaustavljanja, istrošenost kočnica i razinu buke |
| Sustav podmazivanja | Napaja uljem ležajeve, zglobove i zupčanike | Centralizirano naspram ručnog; jesu li greške u podmazivanju povezane s kontrolom |
| Kontrolni i sigurnosni sustav | Pokreće ciklus i štiti operatera | Generacija PLC-a, monitor tonaže, svjetlosne zavjese, upravljanje s dvije ruke i odabir načina hoda |
Dva unosa u toj tablici zaslužuju dodatnu pozornost jer su to oni kraj kojih kupci najčešće prolaze. Otklon okvira - često izražen kao djelić milimetra po metru duljine kreveta pri nazivnom opterećenju - odlučuje hoće li se rubovi kalupa u sredini dugog kreveta približiti istoj dubini kao rubovi kalupa na krajevima. A gib klirens odlučuje kako će se klizač ponašati kada se matrica umetne izvan središta, što je normalno u progresivnom i prijenosnom radu. Preša s velikodušnom tonažom, ali mekim okvirom i labavim vodilicama i dalje će proizvoditi odbačene dijelove, samo skuplje.
Preše su grupirane prema četiri stvari: obliku okvira, broju spojnih točaka između pogona i klizača, prijenosu koji proizvodi hod i procesu za koji je stroj napravljen. Te četiri osi generiraju kategorije koje ćete vidjeti u svakom katalogu.
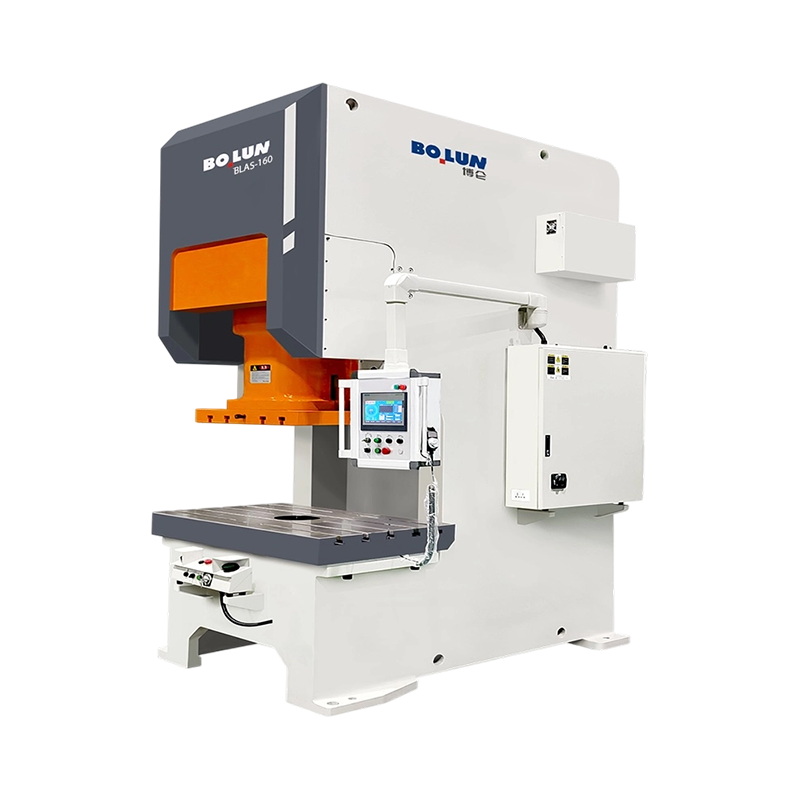
Preša otvorenog tipa ima okvir u obliku slova C s područjem matrice dostupnim s prednje strane i s obje strane, što čini ručni utovar, pristup robota i kratkotrajni rad praktičnim. Kompromis je u tome što je okvir sam po sebi manje krut jer putanja opterećenja nije zatvorena, pa se više savija i opružuje više pod opterećenjem, što košta život matrice i točnost dijela. Preša zatvorenog tipa zatvara putanju opterećenja oko matrice, dajući mnogo veću krutost i bolju toleranciju opterećenja izvan središta po cijenu ograničenog pristupa. Većina trgovina koje obavljaju precizne radove velike količine na kraju se standardiziraju na strojeve zatvorenog okvira, dok preše s otvorenim okvirom ostaju zadane za manje tonaže i mješovitu proizvodnju. Prije odluke o kupnji vrijedi pročitati potpuniju usporedbu između dviju obitelji i korisnu analizu kompromis otvorenog tipa nasuprot zatvorenog tipa detaljnije pokriva argumente otklona i pristupa.
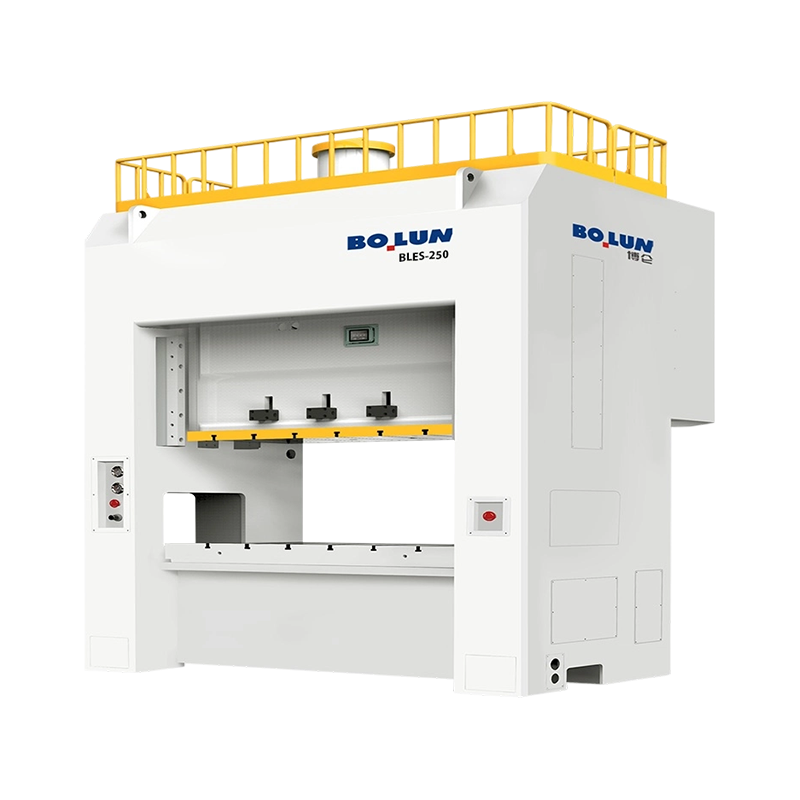
Preša u jednoj točki pokreće klizač kroz jednu klipnjaču u sredini. Jednostavniji je, jeftiniji i savršeno prikladan za uske kalupe i umjerena opterećenja izvan središta. Preša s dvije točke pokreće klizač kroz dvije klipnjače razmaknute po širini kliznika, što raspoređuje opterećenje i dramatično poboljšava otpornost na prevrtanje kada se matrica optereti izvan središta. Ako koristite široke ploče, progresivne matrice s neuravnoteženim stanicama ili bilo što što gura teret prema jednoj strani kreveta, stroj s dvije točke nije luksuz; to je razlika između konzistentnih dijelova i otpada. Reprezentativni primjer je zatvorena obitelj dvostrukih točaka, gdje je model srednje klase kao što je 250-tonski stroj sa širokim krevetom namijenjen upravo takvom radu.
 BLPE-250 Robusna dvostruka preša zatvorenog tipa sa širokim krevetom Preša zatvorenog tipa s dvije točke od 250 tona s radnim stolom od 2.500 x 1.000 mm, motorom od 22 kW i serijskim podacima, prikladna za široke progresivne matrice i opterećenja izvan središta. Pogledajte proizvod →
Pogon radilice je klasičan i još uvijek najčešći: jednostavan, robustan i jeftin za održavanje. Pogon s ekscentričnim zupčanicima osigurava dulji učinkoviti hod i više radne energije, zbog čega se pojavljuje u teškim strojevima zatvorenog okvira u rasponu od 400 do 800 tona. Preklopni pogon višestruko povećava silu na dnu hoda, što ga čini standardom za hladno kovanje i kovanje. Servo pogon potpuno uklanja mehanizam zamašnjaka i kvačila i zamjenjuje ga servomotorom koji može držati klizanje, preokrenuti ga usred hoda i slijediti programabilni profil gibanja — sporo približavanje, kontrolirani kontakt, zadržavanje na dnu, brzo vraćanje.
Ta mogućnost programiranja je ono što servo preše čini atraktivnim za duboko izvlačenje, gdje se materijal mora pustiti da teče, a ne da se kida, i za operacije oblikovanja koje zahtijevaju zadržavanje kako bi se eliminirao povratni povrat. Stroj kao što je servo preša otvorenog tipa s jednom točkom od 125 tona izgrađena je posebno oko tog zahtjeva, spajajući servo-kontrolirano kretanje klizača s prozorom procesa dubokog izvlačenja.
 BLAS-125 Otvorena servo preša za duboko izvlačenje u jednoj točki Servo preša otvorenog tipa od 125 tona s produljenim hodom klizača od 180 mm i dubinom grla od 350 mm za duboko izvlačenje, gdje programabilno kretanje klizača podržava protok materijala. Pogledajte proizvod →
Praktični oprez je da servo preše koštaju više po toni i zahtijevaju bolje poznavanje procesa za iskorištavanje. Ako je dio jednostavan prazan ili probušen nosač, dodatna kontrola kretanja je novac potrošen na sposobnost koju posao nikada ne koristi.
List s ponudama za tisak sadrži desetak brojeva, a samo nekoliko njih odlučuje odgovara li stroj poslu. Ovo su oni koje treba prvo ispitati.
Najčešća greška u specifikaciji je kupnja tonaže bez provjere hoda i energije. Prešu od 200 tona s kratkim hodom i laganim zamašnjakom može pobijediti preša od 160 tona s duljim hodom i težim zamašnjakom na dubokom izvlačenju, a specifikacija to neće reći naglas. Druga najčešća pogreška je ignoriranje učitavanja izvan centra. Kocka koja se nalazi u potpunosti na sredini kreveta ponaša se vrlo drugačije od one koja se proteže cijelom širinom kreveta s najtežom stanicom na jednoj strani.
Mehaničke preše su strojevi za oblikovanje opće namjene, ali procesi kojima dominiraju dijele jednu osobinu: potrebna im je velika sila koja se primjenjuje iznenada i više puta u kontroliranom položaju.
Blanking i piercing. Rezanje lima u oblike i bušenje rupa. Materijal se prije lomi nego teče, tako da je brza, čvrsta preša s dobrim vođenjem klizača idealna, a zahtjeve za tonažom lako je izračunati iz čvrstoće na smicanje i duljine reza.
Savijanje, prirubnica i oblikovanje. Operacije zračnog savijanja, dna i prirubnice gdje matrica postavlja konačnu geometriju. Konzistentnost ovisi o ponovljivom položaju donje mrtve točke.
Duboko izvlačenje. Čaše, kućišta i školjke motora gdje materijal mora teći u šupljinu matrice bez kidanja. Ovo je proces koji kupca najčešće tjera na duži hod, jastuk za matricu ili servo pogon s programabilnim profilom brzine.
Kovanje i dimenzioniranje. Tanke, visokotlačne operacije koje zahtijevaju silu koncentriranu na dnu hoda. Ovdje briljiraju strojevi s zakretnim i ekscentričnim zupčanicima.
Hladno kovanje. Čvrsti ili gotovo čvrsti dijelovi formirani na sobnoj temperaturi, zahtijevaju vrlo veliku silu i veliku deformaciju. Strojevi s zakretnim pogonom s uravnoteženim karakteristikama hoda i okvirima za teške uvjete rada izrađeni su za ovu dužnost, a zakretna preša visoke tonaže u klasi od 650 tona ilustrira kategoriju: uravnoteženo kretanje hoda, visoka sposobnost deformacije i okvir namijenjen kontinuiranom industrijskom opterećenju.
 BLKP-650 Power Press za hladno kovanje visoke deformacije Zakretna preša od 650 tona s hodom pritiska od 8 mm, integriranim ejektorom i motorom od 75 x 4 kW za teško hladno kovanje i stabilno oblikovanje komponenti debljine. Pogledajte proizvod →
Utiskivanje kućišta baterije i strukturnih komponenti. Novija aplikacija koja se brzo širi. Kućišta baterija i strukturni dijelovi zahtijevaju vrlo stabilno klizno kretanje, visoku preciznost u više veličina kućišta i dovoljnu tonažu za stvaranje debljih ili tvrđih legura bez izobličenja. Posebno za ovu kategoriju rada pojavili su se namjenski dvostruki strojevi sa širokim krevetima.
Prije nego što se odabere određeni model, obitelj strojeva mora biti ispravna. Tri obitelji rješavaju različite probleme.
| Varijabilna | Mehanička preša | Hidraulična preša | Servo preša |
|---|---|---|---|
| Profil sile | Vrhovi blizu donje mrtve točke | Konstantno tijekom cijelog udarca | Programabilan bilo gdje u potezu |
| Moždani udar | Fiksirano mehanizmom | Podesiva | Potpuno programabilan |
| Brzina ciklusa | Brzo, obično najbrže od tri | Najsporije | Brzo i može se optimizirati po dijelu |
| Energetska učinkovitost | Zamašnjak buffers peak demand from the supply | Kontinuirano opterećenje pumpe | Energija se uglavnom koristi pri oblikovanju |
| Najprikladniji za | Obrada, bušenje, savijanje, opće štancanje, hladno kovanje | Duboko izvlačenje, debela ploča, dugotrajno oblikovanje | Duboko izvlačenje, kontrola opruge, fleksibilna, mješovita proizvodnja |
| Glavni pokretač troškova | Okvir stiffness, drive type, tonnage | Kapacitet pumpe i ventila, veličina cilindra | Motorna i pogonska elektronika, upravljački softver |
U praksi, većina radionica za žigosanje velikih količina još uvijek koristi mehaničke preše za sve što uključuje rezanje ili plitko oblikovanje, zadržava hidrauliku za duboke, spore poslove i dodaje servo strojeve gdje je mješavina dijelova široka i vrijeme promjene je važno. Pogreška koju treba izbjegavati je kupnja servo preše za posao koji bi dobro određena koljenasta preša obavila za znatno manje novca ili kupnja male mehaničke preše za posao dubokog izvlačenja za koji je potreban profil sile koji samo hidraulički ili servo stroj može pružiti.
Nakon što se obitelj i tonaža riješe, razlika između stroja koji radi petnaest godina i onog koji se s vama bori pet svodi se na kratki popis komercijalnih i inženjerskih pitanja.
Vrijeme isporuke zaslužuje vlastitu liniju. Standardni stroj s otvorenim okvirom može se isporučiti za nekoliko mjeseci, dok velika preša sa zatvorenim okvirom ili servo preša izrađena prema specifikacijama može potrajati znatno duže. Ako je proizvodna rampa fiksirana, datum narudžbe za tisak također je fiksiran, a svaka prilagodba treba biti dogovorena u pisanom obliku prije polaganja.
Mehanička preša je stroj s pohranjenom energijom, a tu će energiju zadržati čak i kada nema struje. Svaka sigurnosna značajka na modernoj preši postoji zbog te činjenice: kočnica se mora nadzirati kako bi pokvarena kočnica zaustavila stroj umjesto da pusti klizač da padne, a postupci zaključavanja moraju izolirati pohranjenu energiju, a ne samo električno napajanje.
Održavanje slijedi i iz mehanike. Obloge kvačila i kočnica se troše i moraju se pregledati prema rasporedu; gib zračnost mora se provjeriti jer se pomiče s opterećenjem i temperaturom; mjesta za podmazivanje moraju se pouzdano dovoditi, budući da će izgladnjeli gib oštetiti kliznu površinu mnogo prije nego što uništi ležaj; i ležajevi kotača zamašnjaka, cilindri protuteže i uređaji za zaštitu od preopterećenja imaju intervale pregleda koji bi trebali biti zabilježeni u dnevniku održavanja od prvog dana.
Najkorisnija navika koju trgovina može usvojiti je praćenje tonaže. Preša koja bilježi potpis sile svakog hoda označit će istrošenu matricu, dvostruki prazan dio, pogrešno uvučeni dio ili problem s ležajem u razvoju tjednima prije nego što proizvede kantu za otpatke punu odbačenih dijelova. Na stroju koji radi tisuće udaraca po smjeni, taj se nadzor isplati brže od gotovo bilo koje druge opcije na obrascu za narudžbu.
Mehanički strojevi za prešu su jednostavni u konceptu i neumoljivi u detaljima. Zamašnjak pohranjuje energiju, kvačilo je otpušta, a poluga, zupčanik ili poluga pretvaraju je u fiksni hod koji daje silu blizu dna. Sve što je komercijalno važno - krutost okvira, spojne točke, tolerancija opterećenja izvan centra, hod i energija, a ne sama tonaža, i kvaliteta kvačila, vodilica i upravljačkog sustava - izravna je posljedica tog mehanizma.
Prvo sredite obitelj. Zatim uskladite hod, energiju i veličinu ležaja s dijelom, a ne s brojem u brošuri, kupite razumnu tonažnu maržu i potvrdite tko obrađuje okvir i tko stoji iza stroja nakon instalacije. Preša odabrana na ovaj način ne mora biti najskuplja opcija u ponudi; to jednostavno treba biti onaj čija mehanika odgovara poslu koji zapravo namjeravate izvoditi.


Tvornica pričvršćivača u Taizhouu prima zahtjev od dobavljača prve razine ...
Inženjer alata citira novi program nosača i specificira prešu od 160 tona....
Voditelj proizvodnje u tvornici metalnih komponenti srednje veličine nedav...
Proizvođač spojnica srednje veličine nedavno se suočio s poznatim problemo...
Dizajn jedne točke Jedan pogonski priključ...
U modernoj proizvodnji, hladno kovanje se široko koristi u automobilskoj, zra...
Kontaktirajte nas

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang Province, Kina
spreman za početak?
Get in Touch

odmah!
ZHEJIANG BOLUN

