Voditelj proizvodnje u tvornici metalnih komponenti srednje veličine nedavno se suočio s problemom s kojim se susreću mnoge tvornice kada prijeđu sa strojne obrade na hladno oblikovanje. Tvrtka je dobila ugovor za malu prirubnicu visoke čvrstoće vanjskog promjera otprilike 22 mm, a ciljna stopa proizvodnje bila je 180 komada u minuti. Postojeća hidraulička preša nije mogla pratiti. Vrijeme ciklusa bilo je predugo, otpad se penjao, a tvrdoća dijelova varirala je od serije do serije. Tvornica je očito trebala stroj za hladno oblikovanje, a ne još jednu prešu za opće namjene.
Ova situacija nije neobična. Hladno oblikovanje preoblikuje metal na temperaturi okoline, što znači da se materijal stvrdnjava umjesto da se zagrijava. Rezultat je dio gotovo mrežastog oblika s izvrsnom čvrstoćom i glatkom površinom, ali stroj koji obavlja ovaj posao mora biti pažljivo odabran. Tonaža, hod, krutost okvira i oblik krivulje sile odlučuju hoće li operacija teći glatko godinama ili će otkazati u roku od nekoliko mjeseci. Ovaj članak govori o tome što stroj za hladno oblikovanje zapravo radi, koje su specifikacije najvažnije, gdje su skriveni rizici i kako procijeniti dobavljača prije nego što naručite.
Stroj za hladno oblikovanje je mehanička preša velike sile koja preoblikuje metal na temperaturi okoline. Izradak se nalazi između matrice i izbijača, a preša zabija izbijač u materijal. Metal se popušta i teče u šupljinu matrice, poprimajući oblik alata. Za razliku od vrućeg kovanja, hladno oblikovanje ne zagrijava obradak, tako da deformacija nastaje otvrdnjavanjem radije nego rekristalizacijom.
U praktičnom smislu, ovo stvara nekoliko mjerljivih rezultata. Iskorištenje materijala je visoko. Hladno oblikovani dio često zahtijeva samo 5 posto ili manje otpada, u usporedbi s 20 do 30 posto za strojnu obradu od poluga. Površinska obrada je svijetla, bez kamenca i obično spremna za lakiranje ili bojanje bez dodatne pripreme. Mehanička svojstva se poboljšavaju jer otvrdnjavanje naprezanjem povećava granicu tečenja i tvrdoću, zbog čega se mnogi spojni elementi i strukturni dijelovi kritični za sigurnost izrađuju hladno oblikovanim. Brzina proizvodnje također je velika, sa strojem za hladno oblikovanje koji može raditi od 150 do 300 komada u minuti, ovisno o geometriji dijela i dizajnu preše.
Terminologija na tržištu može biti zbunjujuća. Neki dobavljači ove strojeve nazivaju prešama za hladno kovanje, strojevima za hladno kovanje ili hladnim prešama. Izraz stroj za hladno kovanje često se koristi kao sinonim za stroj za hladno oblikovanje, ali postoje suptilne razlike. Hladno skidanje usmjereno je na operacije savijanja ili skidanja kako bi se oblikovala glava spojnih elemenata. Hladno oblikovanje pokriva širi raspon deformacija, uključujući ekstruziju i kovanje. Prije odluke o kupnji, vrijedi razumjeti što definira a preša za hladno kovanje i kako se razlikuje od standardne preše za žigosanje.
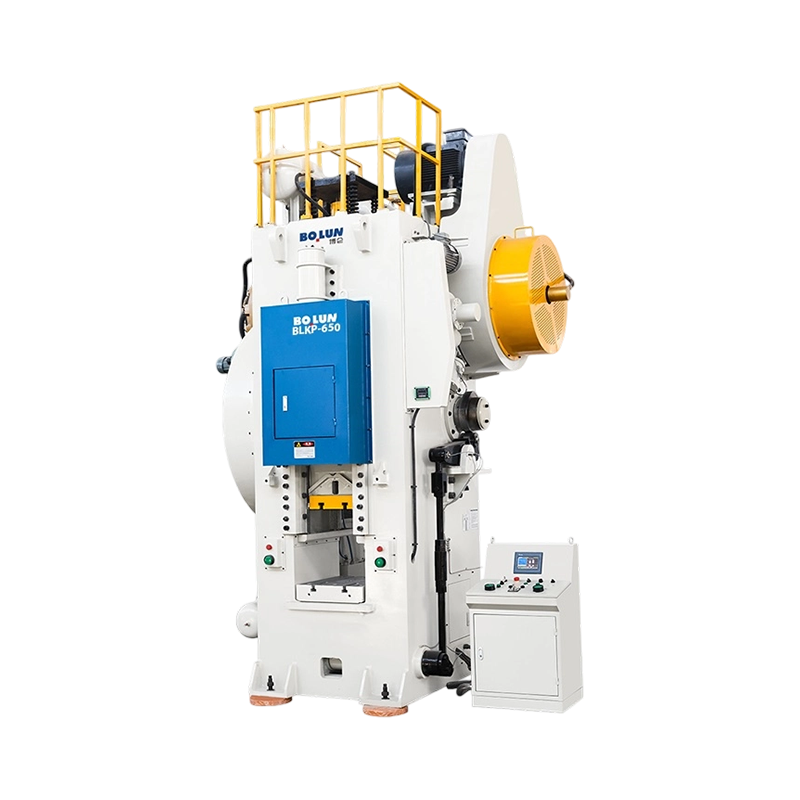
Najrelevantnija kategorija strojeva za operacije hladnog oblikovanja velike tonaže i visoke preciznosti je preša za hladno kovanje s preklopnim tipom. Preklopna veza proizvodi krivulju sile koja se naglo povećava blizu dna hoda, dajući operateru kratko razdoblje zadržavanja u kojem materijal ima vremena ispuniti matricu pod maksimalnim pritiskom. To je upravo ono što zahtijeva hladno oblikovanje, i to je razlog zašto se većina ozbiljnih linija za hladno oblikovanje gradi oko preša za zakretanje, a ne običnih preša s koljenastom osovinom.
Stroj za hladno oblikovanje pretvara rotacijsku energiju iz motora u jedan, kontrolirani hod velike sile. Radilica pokreće klipnjaču i zakretni spoj. Kako se poluga okreće, poluge se počinju ispravljati. Blizu dna hoda, karike su gotovo poravnate, a mehanička prednost postaje vrlo velika. To omogućuje preši da isporuči nalet sile koji može doseći stotine tona dok klizač putuje samo malom udaljenosti.
Glavne komponente stroja za hladno oblikovanje su okvir, koji osigurava strukturnu krutost koja drži klizač poravnat; tobogan, koji nosi udarac; preklopna veza ili zglob zgloba, koji pojačava ulaznu silu; zamašnjak, koji skladišti energiju i održava glatko kretanje stroja kroz ciklus; kvačilo i kočnica, koji sigurno pokreću i zaustavljaju klizanje; sustav za izbacivanje, koji uklanja gotovi dio iz matrice nakon svakog hoda; i cilindri protuteže koji smanjuju udar i pomažu u održavanju točnog kliznog kretanja.
Sam proces oblikovanja ima nekoliko faza, često se odvija u jednom stroju s više stanica. Redoslijed počinje s ubacivanjem, gdje se zavojnice ili šipke ravnaju, režu na duljinu i prenose u prvu stanicu za kalupe. Poremećaj se tada događa kada probijač komprimira prazninu i materijal teče prema van kako bi formirao glavu ili rub. U ekstruziji, sirovina se gura kroz matricu, smanjujući poprečni presjek ili formirajući osovinu. Kovanje primjenjuje konačnu deformaciju pod visokim pritiskom koja dio dovodi do konačnog oblika i dimenzija. Konačno, izbacivanje gura gotov dio iz matrice i prenosi ga na sljedeći korak u liniji.
Ključna razlika između preše s preklopom i jednostavne preše s kurblom je krivulja sile. Na koljenastoj preši, sila opada kako se klizač približava donjoj mrtvoj točki. Na preklopnom pritisku, sila strmo raste blizu dna. To znači da preša s preklopom proizvodi viši stvarni tlak na mjestu gdje je matrica zatvorena, a to je točno mjesto gdje je hladno oblikovanje potrebno.
Na primjer, uzmite u obzir operaciju hladnog oblikovanja kojom se proizvodi izravan od 22 mm. Preša od 400 tona može dati 380 tona stvarne sile na poziciji 3 mm iznad donje mrtve točke, dok preša od 400 tona može isporučiti samo 280 tona na toj istoj poziciji. Ovaj razmak je važan kada oblikujete tvrđe materijale ili pokušavate postići potpuno punjenje kalupa bez stvaranja unutarnjih pukotina.
Nekoliko sustava klasifikacije pomaže kupcima da razumiju strojeve dostupne na tržištu. Najkorisnije razlike su prema pogonskom mehanizmu, konstrukciji okvira i kliznoj vezi.
Zakretna preša je standard za visokotonažno hladno oblikovanje. Njegovo povezivanje daje veliku silu na dnu hoda i kratak radni hod, što ga čini idealnim za ekstruziju, kovanje i završne operacije. Također je kompaktna, tako da preša od 260 tona često ima manji otisak od preše s koljenastom koljenicom od 315 tona s istim kapacitetom oblikovanja.
Mehaničke koljenaste preše su jednostavnije i brže, što ih čini korisnima za plitko utiskivanje ili usmjeravanje kad geometrija dijela nije vrlo složena. Međutim, njihova krivulja sile manje je prikladna za duboku ekstruziju ili operacije visoke deformacije. Ako odaberete koljenastu prešu za hladno oblikovanje, morate provjeriti je li raspoloživa sila blizu donje mrtve točke dovoljna za cijeli slijed oblikovanja.
Preše s otvorenim okvirom, koje se ponekad nazivaju i preše s C-okvirom, omogućuju lak pristup području matrice i dobro su prilagođene malim dijelovima i brzim izmjenama matrice. Preše sa zatvorenim okvirom, koje se nazivaju i preše s ravnom stranom, pružaju veću krutost i bolje poravnavanje klizača. Ova razlika postaje kritična kada je opterećenje oblikovanja izvan središta ili dio zahtijeva vrlo niske tolerancije. Za hladno oblikovanje, preša sa zatvorenim okvirom obično je sigurniji izbor jer se okvir ne isteže toliko pod opterećenjem, a klizač ostaje paralelan preko površine matrice.
Broj spojnih točaka klizača utječe na to kako preša raspoređuje opterećenje. Preše s jednom točkom prikladne su za simetrične dijelove koji su centrirani na stolu. Preše s dvije točke raspoređuju opterećenje na dvije spojne točke, smanjujući rizik od naginjanja klizača. Za hladno oblikovanje, gdje su opterećenja izvan središta uobičajena, preša s dvostrukom točkom poboljšava paralelizam i produljuje vijek trajanja kalupa.
| Konfiguracija | Snaga u blizini BDC-a | Tipična brzina | Najbolja upotreba | Kompromis |
|---|---|---|---|---|
| Tip prebacivanja | visoko | 30 do 60 SPM | Hladno kovanje, ekstruzija, kovanje | Kraći hod, složenija veza |
| Vrsta radilice | Umjereno | 60 do 150 SPM | Plitak naslov, uznemirujući | Manja sila blizu dna hoda |
| Otvoren okvir | Umjereno | Širok raspon | Mali dijelovi, brze izmjene matrice | Manja krutost, veći otklon |
| Zatvoren okvir | Stabilan | Širok raspon | visoko-precision, high-tonnage work | visokoer cost, less die area access |
| Jedna točka | Centrirano opterećenje | Varira | Simetrični dijelovi | Klizni nagib pod opterećenjem izvan središta |
| Dupla točka | Uravnoteženo opterećenje | Varira | Dijelovi izvan centra ili s više stanica | Složeniji, veći trošak |
Popis tehničkih parametara na podatkovnoj tablici stroja može biti porazan. Sljedeće specifikacije najvažnije su kod hladnog oblikovanja i svaka od njih utječe na to može li stroj obraditi vaše dijelove, vaše matrice i vaše proizvodne ciljeve.
Nazivna tonaža najveća je sila koju preša isporučuje na određenoj udaljenosti iznad donje mrtve točke. Na preši, radni prozor je uzak, pa morate provjeriti da potrebna sila za vaš dio pada unutar tog prozora. Ako dio treba 200 tona sile na 5 mm iznad BDC-a, preša od 315 tona s ocjenom sile na samo 2 mm možda neće isporučiti dovoljan pritisak u pravom trenutku.
Duljina hoda određuje koliko daleko klizač putuje. Hladno oblikovanje može se izvesti s kratkim radnim hodom jer materijal teče samo na ograničenu udaljenost, ali alat također treba prostor za punjenje, oblikovanje i izbacivanje. Izmjerite ukupni hod i usporedite ga s visinom matrice i zahtjevima za uklanjanje dijelova.
Podešavanje klizača daje vam okomitu fleksibilnost za pokretanje različitih matrica. Visina zatvarača je udaljenost od kreveta do tobogana na dnu hoda. Ako je visina zatvarača premala, matrica neće stati. Ako je prevelika, preša neće primijeniti punu snagu prikazanu na pločici s nazivom. Oba broja treba provjeriti u odnosu na vaše dimenzije matrice prije nego što potpišete narudžbenicu.
Brzina is often listed as strokes per minute, but actual production speed depends on part size, material, and die design. A toggle press rated at 45 SPM might still produce a small part more efficiently than a crank press rated at 90 SPM, because the toggle press has a higher success rate in the forming die and produces fewer rejects.
Područje kreveta i klizača određuje maksimalni otisak matrice. Kalupi za hladno oblikovanje mogu biti veliki kada uključuju više stanica. Potvrdite da preša ima dovoljno površine stola da prihvati vašu matricu, sustav prijenosa dijelova i sve potrebne sigurnosne štitnike.
Mnoge operacije hladnog oblikovanja zahtijevaju snažan izbacivač za izbacivanje gotovog dijela iz matrice. Ako je sila izbacivanja preniska ili je hod prekratak, dio može ostati zaglavljen u matrici, uzrokujući zastoj i potencijalno oštećujući alat. Pitajte proizvođača za nazivnu silu izbacivanja i potvrdite da odgovara geometriji vašeg dijela.
Otklon okvira pod punim opterećenjem izravno utječe na točnost dijela i vijek trajanja alata. Pitajte proizvođača za vrijednost otklona pri nazivnoj tonaži. Preša sa zatvorenim okvirom obično manje skreće od preše s otvorenim okvirom, zbog čega visokoprecizno hladno oblikovanje obično zahtijeva dizajn sa zatvorenim okvirom.
Za male do srednje hladno kovane dijelove, preša od 260 tona nudi razumnu ravnotežu između kompaktnog otiska i korisne sile oblikovanja. Stroj u ovoj klasi može podržati širok raspon standardnih dijelova bez trošenja energije na preveliki okvir.
 Preša za hladno kovanje od 260 tona za precizne male dijelove Ova kompaktna preša od 260 tona nudi nazivni kapacitet od 2600 kN, promjenjivu brzinu do 50 okretaja u minuti i radni stol od 500x600 mm, što je čini prikladnom za visokobrzinsko precizno hladno kovanje malih elektroničkih i hardverskih komponenti. Pogledajte proizvod →
Materijal koji će se hladno oblikovati određuje potrebnu tonažu, dizajn alata i broj faza oblikovanja. Hladno oblikovanje najbolje funkcionira na duktilnim metalima koji se mogu deformirati bez pucanja. Najčešći materijali su čelici s niskim udjelom ugljika kao što su AISI 1010 i 1018, čelici sa srednjim udjelom ugljika kao što su AISI 1035 i 1045, legirani čelici kao što su AISI 8620 i 4140, nehrđajući čelici kao što su 304 i 316, legure aluminija kao što su 6061 i 6063, legure bakra uključujući mjed i fosforna bronca, te neke legure titana.
Ključno svojstvo materijala je duktilnost, koja se obično mjeri istezanjem ili smanjenjem površine. Ako materijal ima nisku duktilnost, dio može puknuti tijekom hoda oblikovanja. Tvrđi materijali zahtijevaju više sile, što gura stroj bliže njegovoj nazivnoj tonaži. Brzina otvrdnjavanja također je važna jer materijal koji se brzo stvrdnjava može trebati korak žarenja između faza oblikovanja.
| Materijal | Tipična primjena | Elongacija | Poteškoće u oblikovanju | Bilješke |
|---|---|---|---|---|
| Niskougljični čelik | Pričvršćivači, nosači | 25-45% | lako | Niska čvrstoća, visoka duktilnost |
| Čelik srednjeg ugljika | Strukturni dijelovi | 15-25% | Umjereno | visokoer force, careful die design |
| Nehrđajući 304 | Dijelovi otporni na koroziju | 40-50% | Umjereno | Rad se brzo stvrdnjava, veća tonaža |
| Aluminij 6061 | Lagane komponente | 12-20% | Umjereno | Kritično podmazivanje, manja tonaža |
| Mjed CuZn37 | Električne stezaljke | 15-30% | lako | Izvrsna mogućnost oblikovanja, smanjuje trošenje alata |
| Titan Grade 2 | Zrakoplovni dijelovi | 20-25% | teško | visoko tonnage, tooling life risk |
Prije finaliziranja izbora materijala, zamolite svog dizajnera matrice da potvrdi da se dio može proizvesti unutar odabrane tonaže i hoda stroja. Također je vrijedno provjeriti da granica razvlačenja materijala ne prelazi praktičnu granicu za prešu koju razmatrate.
Strojevi za hladno oblikovanje donose određeni niz prednosti koje ih čine privlačnima za proizvodnju velikih količina. Razumijevanje ovih prednosti pomaže vam da opravdate ulaganje svom operativnom timu i odjelu financija.
Hladno oblikovanje nije pravo rješenje za svaki dio, a zanemarivanje njegovih ograničenja može dovesti do skupih kvarova. Sljedeći rizici trebali bi biti dio vaše procjene prije nego što se posvetite stroju.
Ovim se rizicima može upravljati ako odaberete stroj dovoljnog kapaciteta i krutosti. Jedan od najboljih načina da zaštitite svoju investiciju je precizno izračunati silu oblikovanja i zatim kupiti prešu s ugrađenom marginom kapaciteta.
Proces odlučivanja trebao bi započeti s dijelom, a ne sa strojem. Nakon što znate geometriju dijela, materijal i potrebnu stopu proizvodnje, možete raditi kroz logičan slijed izbora.
Izračunajte silu potrebnu za hladno oblikovanje vašeg specifičnog dijela prije nego što usporedite strojeve. Koristite izračun sile oblikovanja na temelju materijala, presjeka i trenja. Pitajte svog dobavljača matrica i za procjenu. Zatim odaberite prešu koja vam daje najmanje 15 do 20 posto više tonaže od izračunatog zahtjeva.
Za ekstruziju, kovanje i hladno oblikovanje visoke deformacije, preša s preklopnim tipom je bolja kombinacija. Ako radite samo plitko savijanje, preša s radilicom može raditi, ali svejedno morate potvrditi da je raspoloživa sila blizu donje mrtve točke odgovarajuća.
Uobičajena pogreška je kupiti prešu najveće tonaže koju si možete priuštiti. Veće preše imaju veće krevete, veću potrošnju energije i sporije cikluse. Stroj od 260 tona može biti produktivniji od stroja od 850 tona za male dijelove, jednostavno zato što ga je lakše automatizirati i brže raditi.
Nemojte se oslanjati samo na najveću tonažu. Zatražite od proizvođača krivulju sile koja pokazuje kolika je sila dostupna na različitim udaljenostima iznad donje mrtve točke. To će vam reći može li preša zadovoljiti vaše specifične zahtjeve za punjenje kalupa.
Probijač i matrica moraju biti izrađeni za rukovanje materijalom i potrebnom deformacijom. Ako oblikujete čelik visoke čvrstoće, zatražite stroj s podesivom brzinom klizača i krutim okvirom. Provjerite jesu li klizne vodilice otvrdnute i zamjenjive te pokriva li sustav podmazivanja sve točke trošenja dubokog oblikovanja.
Dijelovi za hladno oblikovanje često trebaju prilagođena sučelja alata, sustave za izbacivanje i mehanizme za uvlačenje. Proizvođač bi se trebao moći prilagoditi nestandardnim dimenzijama i zahtjevima procesa. Dobavljač koji nudi samo standardne modele možda neće odgovarati vašem rasporedu proizvodne linije ili vašim planovima automatizacije.
Za višefazno oblikovanje i svestranu proizvodnju, preša od 400 tona nudi uravnotežen hod i veću sposobnost deformacije. Ovo je korisna sredina za pogone koji proizvode mješavinu veličina i trebaju stroj koji može podnijeti i plitke i duboke operacije oblikovanja.
 Preša za hladno kovanje od 400 tona s balansiranim hodom Zakretna preša od 400 tona pruža kapacitet od 4000 kN i podesive hodove od 160 ili 180 mm, idealne za višestupanjske procese poput presađivanja i kovanja na radnom stolu 550x660 mm, s električnim podešavanjem klizača za postavljanje. Pogledajte proizvod →
Za teške radove industrijske snage, 850-tonska pokretna preša pruža najveću tonažu u klasi i odgovara dijelovima koji zahtijevaju značajnu deformaciju preko velikog poprečnog presjeka. Strojevi u ovom rasponu obično se biraju za konstrukcijske komponente velikog volumena i velike spojne elemente.
 850-tonska preša za teške uvjete rada za oblikovanje s velikim opterećenjem Ova teška preša od 850 tona ima kruti okvir, radni stol od 600x700 mm i hod pritiska od 8 mm, pogodna za zahtjevne dijelove automobila i strojeva, s integriranim podmazivanjem i fotoelektričnom sigurnošću. Pogledajte proizvod →
Stroj za hladno oblikovanje kapitalna je investicija koja bi vašoj tvornici trebala služiti petnaest do dvadeset godina. Tehničke specifikacije su važne, ali sposobnost dobavljača da podržava stroj tijekom njegovog životnog vijeka jednako je važna.
Raspitajte se o progibu okvira, paralelizmu klizača i specifikacijama zazora. Zatražite potvrde o ispitivanju opterećenja i potvrde o materijalu za okvir, koljenasto vratilo i zakretne poluge. Provjerite sposobnost strojne obrade i sastavljanja proizvođača. Dobavljač s vlastitim proizvodnim sustavom može kontrolirati kvalitetu bolje od trgovačke tvrtke koja jednostavno sastavlja vanjske komponente. Tehnički savjeti koje dobijete prije kupnje i odgovor koji dobijete nakon kvara ovise o istom inženjerskom timu u proizvođač tiska .
Potvrdite zalihu rezervnih dijelova i rokove isporuke. Ako kritični dio zakaže i morate čekati šest tjedana na zamjenu, vaša proizvodna linija se zaustavlja. Raspitajte se o uvjetima jamstva, podršci pri instalaciji, obuci operatera i rasporedu preventivnog održavanja. Provjerite može li proizvođač rukovati nestandardnim alatima, opcijama motora ili automatiziranim sustavima dodavanja. Dobavljač koji nudi uslugu na jednom mjestu od dizajna do instalacije uštedjet će vam vrijeme i novac kada je stroj već na vašem podu.
Nakon što se stroj instalira i pokrene, osiguranje kvalitete održava vašu proizvodnju stabilnom. Hladno oblikovanje proizvodi visoko ponovljive dijelove, ali ta ponovljivost ovisi o alatu, dovodu materijala i stanju stroja.
Dobro održavan stroj za hladno oblikovanje s kontroliranim alatom i dovodom materijala može isporučiti desetke milijuna dijelova po desetljeću uz minimalno vrijeme zastoja.
Stroj za hladno oblikovanje koji kupujete danas radit će desetljećima ako odaberete prave specifikacije. Počnite s dijelom. Izračunajte silu, potvrdite hod, provjerite visinu matrice i provjerite površinu stola. Zatim pogledajte dalje od podatkovne tablice na krutost stroja, dizajn preklopnih spojeva i mogućnost pružanja usluga dobavljača. Preša od 400 tona koja je dobro izgrađena i dobro oslonjena vrijedi više od većeg stroja koji je teško održavati. Ako sustavno procjenjujete strojeve za hladno oblikovanje, izbjeći ćete najčešće pogreške pri kupnji: kupnju premale tonaže, zanemarivanje deformacije okvira i zanemarivanje važnosti sile izbacivanja i pristupa matrici. Prava oprema omogućit će neometani rad vašeg proizvodnog poda, s nižim stopama otpada i dosljednijom kvalitetom dijelova nego što možete postići bilo kojom drugom metodom oblikovanja.


Proizvođač spojnica srednje veličine nedavno se suočio s poznatim problemo...
Dvije preše mogu nositi pločicu s imenom od 200 tona i još uvijek proizvod...
Kupac koji uspoređuje prešu s otvorenim otvorom od 45 tona za liniju nosač...
Kalup za hladno kovanje rijetko unaprijed najavljuje svoj kvar. Jednog dan...
Tvornica pričvršćivača u Taizhouu prima zahtjev od dobavljača prve razine ...
Trgovinska misija u Moskvi i St. Petersburgu donosi snažne uvide u tržište i ...
Kontaktirajte nas

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang Province, Kina
spreman za početak?
Get in Touch

odmah!
ZHEJIANG BOLUN

