Proizvođač spojnica srednje veličine nedavno se suočio s poznatim problemom: njegovi CNC tokarilice žvakale su zalihe šipki u omjeru od gotovo tri kilograma čelika utrošenog za svaki kilogram isporučenih vijaka. Tvornica je svoj najpopularniji šesterokutni vijak M6 prebacila na stroj s hladnim zahvatom i ekonomija se brzo promijenila. Iskorištenost materijala skočila je iznad 95 posto, proizvodnja je pošla s otprilike deset dijelova u minuti na nekoliko stotina, a gotovi vijci postali su jači jer je hladno oblikovanje očvrsnulo glavu i dršku.
To je temeljni argument za korištenje stroja za hladno ispiranje: on preoblikuje metal umjesto da ga odsiječe, i to bez zagrijavanja, velikom brzinom i s izvrsnom ponovljivošću. Strojevi za hladnu obradu proizvode vijke, vijke, zakovice, igle, terminale i širok raspon malih inženjerskih komponenti za tržišta automobila, električne opreme, uređaja i građevine. Ako procjenjujete pripada li takav stroj vašoj tvornici, ovaj vodič pokriva osnove procesa, konfiguracije stroja, bitne odluke o specifikacijama i zamke u nabavi koje određuju hoće li se investicija zaista isplatiti.
Stroj za hladno prešanje je preša za oblikovanje metala koja oblikuje žičanu šipku u čvrste dijelove na sobnoj temperaturi. Stroj izvlači žicu iz zavojnice, ravna je, uvlači točnu duljinu, odrezuje ploču, a zatim ju ubacuje u kalupe s jednim ili više udaraca. Svaka stanica matrice remeti ili istiskuje materijal sve dok izradak ne postigne svoju gotovu geometriju. Riječ "zaglavlje" dolazi od izvorne primjene: uvrtanje kraja čavla ili vijka u obliku glave. Moderni strojevi to još uvijek rade, ali oni također podrezuju, kovanice, istiskuju unutarnje utičnice, smanjuju drške i stvaraju složene dijelove kroz više stanica u jednom ciklusu.
Hladni naslov je potkategorija hladnog kovanja. Hladno kovanje obuhvaća svaku plastičnu deformaciju metala ispod njegove temperature rekristalizacije; hladna obrada posebno se odnosi na visokobrzinsko oblikovanje žice ili šipke u male, uglavnom osnosimetrične dijelove. U praktičnom smislu, stroj za hladno prešanje je za čvrste komponente isto što je preša za lim: to je namjenski proizvodni alat visoke učinkovitosti za ovaj posao.
Strojevi dolaze u dvije velike obitelji. Horizontalne hladne glave, poznate iz proizvodnje čavala i vijaka, dovode žicu duž horizontalne osi i izuzetno su brze. Vertikalne preše za hladno oblikovanje, često izgrađene kao preše s pokretnim pogonom, rukuju težom žicom, većim obrascima i dijelovima koji trebaju više energije za oblikovanje. Obje obitelji deformiraju materijal mehaničkim pritiskom i oslanjaju se na iste metalurške principe.
Bez obzira na marku ili konfiguraciju, svaka operacija hladnog odvajanja slijedi isti redoslijed:
Tipični šesterokutni vijak veličine M6 počinje kao žica od 5,5 mm. Uzorak se reže na željenu duljinu, zatim se savija u tri matrice: prva unaprijed oblikuje glavu, druga je povećava bliže konačnom promjeru, a treća kuje šesterokut i skošenje dok probijač oblikuje unutarnju utičnicu istiskivanjem unatrag. Cijeli niz traje nekoliko desetinki sekunde. Moderni strojevi proizvode između 100 i 700 dijelova u minuti, s lakšim dijelovima koji rade na višem kraju.
Ograničavajući faktor je deformacija, a ne vrijeme ciklusa. Svaka stanica može povećati površinu poprečnog presjeka obrasca samo toliko prije nego što se materijal savije ili očvrsne izvan svoje duktilnosti. Zato odabir stroja više ovisi o ukupnoj potrebnoj deformaciji i sili oblikovanja nego o oglašenoj maksimalnoj brzini.
Hladno dizanje se oslanja na dva mehanizma deformacije koji često djeluju zajedno u istom dijelu.
Uznemirujuće compresses the length of the blank and increases its diameter. It is the mechanism that forms a nail head, a rivet head, or a bolt head. The practical limit of upsetting in a single station is governed by buckling: an unsupported column of wire whose unsupported length is more than about 2.5 times its diameter tends to bend before it upsets. For longer upset lengths, the machine must support the blank inside a smaller die first, use several stations, or perform a cone pre-form before the final head shape is coined.
Istiskivanje moves material through a die opening. Forward extrusion reduces the cross-section of the blank and is used for shank reductions and tapered features. Backward extrusion forces material to flow backwards around a punch, forming cavities such as hex sockets, blind holes, and cup shapes. Backward extrusion generates some of the highest forming loads in cold heading because the material is restrained on nearly every side.
Stvrdnjavanje radom određuje koliko daleko proces može ići. Svaki korak plastične deformacije povećava granicu tečenja i tvrdoću metala. U čeliku s niskim udjelom ugljika, ukupna redukcija može doseći 75 do 80 posto prije nego što je potrebno žarenje. U nehrđajućem ili visokolegiranom materijalu granica je mnogo niža. Dobra praksa hladnog nabijanja održava naprezanje po stanici ispod raspoložive duktilnosti materijala, a konačnu tvrdoću otvrdnutu tretira kao značajku dizajna, a ne slučajnost. Za pričvršćivače s navojem ta dodatna čvrstoća često je upravo ono što ispis zahtijeva.
Fizički raspored stroja za hladnu obradu određuje raspon dijelova koje može ekonomično pokretati.
Horizontalni hederi su klasični strojevi u industriji spojnica. Putanje žice je ravno i vodoravno, klip se pomiče vodoravno, a mehanizmi za odsijecanje i prijenos rade vrlo velikom brzinom. Izvrsni su s malim dijelovima: čavlima, vijcima, zakovicama, kratkim iglama i sličnim geometrijama. Njihovo ograničenje je veličina i masa dijelova, jer je velikim prazninama teško voditi i rukovati vodoravno pri brzini.
Vertikalne preše obrađuju teže žice i veće dijelove. Cun se kreće okomito u istoj geometriji kao i konvencionalna preša. Budući da okvir simetrično apsorbira reakcijske sile, okomiti strojevi postižu bolje poravnanje probijanja i matrice i lakše ih je integrirati s robotima, automatskim dodavačima i teškim alatima. Zatvorena konstrukcija okvira, koja se ponekad naziva O-okvir, otpornija je na deformaciju bolje nego otvoreni C-okvir i poželjna je za radove hladnog oblikovanja visoke tonaže.
Pogonski sustav je važan jednako kao i raspored. Strojevi s radilicom jednostavni su, brzi i učinkoviti, s brzinom klizanja koja slijedi sinusnu krivulju i doseže vrhunac blizu sredine hoda. Strojevi s zakretnim pogonom koriste vezu koja višestruko povećava silu kako se klizač približava donjoj mrtvoj točki. Zakretna preša proizvodi ogromnu silu pri maloj brzini klizanja kroz zonu oblikovanja, što poboljšava punjenje kalupa i smanjuje udarna opterećenja. Zbog toga zakretne preše dominiraju primjenama okomitog hladnog kovanja: njihova krivulja sila-hod odgovara zahtjevima hladnog oblikovanja s visokom deformacijom i visokom energijom.
Preše sa servo pogonom zamjenjuju zamašnjak i spojku servo motorima s izravnim pogonom. Kretanje klizača postaje programabilno, tako da se stroj može zadržati na dnu, mijenjati brzinu usred hoda i slijediti prilagođenu krivulju oblikovanja. Servo tehnologija se širi u hladno oblikovanje jer skraćuje vrijeme ciklusa za dijelove u više koraka i štiti skupe matrice od udarnih opterećenja.
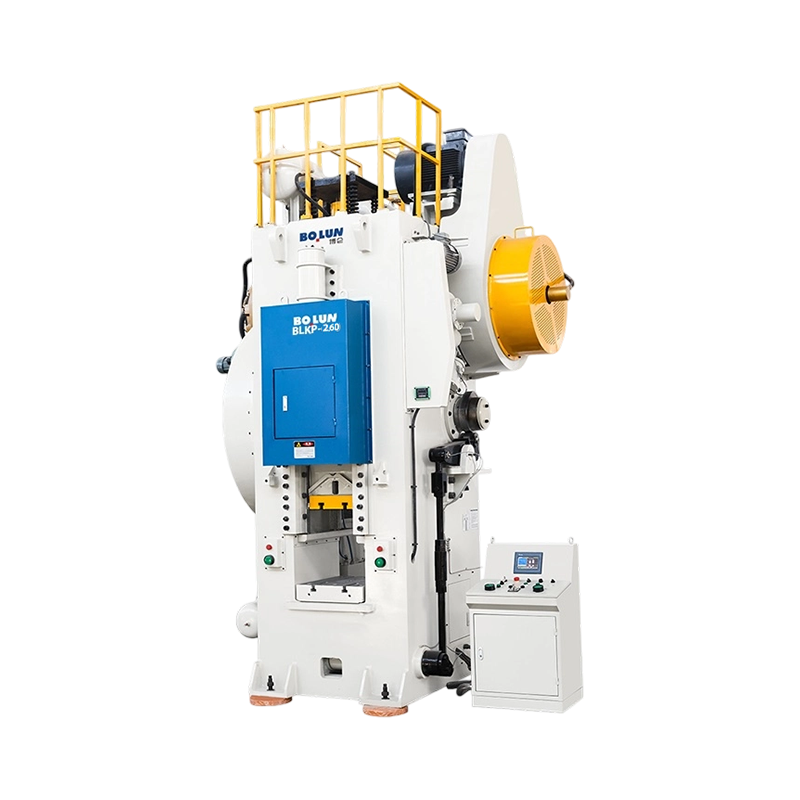
Možete pročitati više o što je preša za hladno kovanje u bilješkama naše industrije. Među industrijskim linijama preše za hladno kovanje, BLKP serija zakretnog tipa za hladno kovanje koristi prijenos zakretnog zakretanja za uravnotežen hod i visoku sposobnost deformacije, dizajn koji odgovara dijelovima koji zahtijevaju trajnu silu kroz veliku udaljenost oblikovanja.
 BLKP-400 Preša za hladno kovanje na zakretni tip s kapacitetom od 4000 kN Ova preša s zglobnim zglobom od 4000 kN nudi opcije hoda od 160 ili 180 mm i električno podešavanje klizača s hidrauličkim zaključavanjem, što je čini prikladnom za savijanje, kovanje i dimenzioniranje gdje je važna uravnotežena sila na velikim udaljenostima oblikovanja. Pogledajte proizvod →
Odabir materijala prva je stvar koju treba ispravno izvršiti u projektu hladnog nabijanja, jer on određuje opterećenja oblikovanja, vijek trajanja alata i hoće li dijelovi pucati ili se savijati.
Većina hladno prešanih dijelova izrađena je od čelične žice s niskim udjelom ugljika u stupnjevima kao što su SAE 1008, 1010 i 1018. Ovi stupnjevi imaju nisko opterećenje tečenja, visoku duktilnost i lako se oblikuju u kalupima s više stanica. Klase sa srednjim udjelom ugljika kao što su 1035 i 1045 povećavaju čvrstoću gotovih dijelova, ali zahtijevaju znatno veće sile oblikovanja. Legirani čelici, uključujući 4037 i klase tretirane borom kao što su 10B21 i 10B33, specificirani su tamo gdje su potrebne klase svojstava spojnica 8.8, 9.8 ili 10.9. Nehrđajući čelici kao što su 304, 316 i 410 dobro se oblikuju, ali se agresivno stvrdnjavaju, pa im je potrebno više stanica za oblikovanje i robusnije podmazivanje. Žica od obojenih metala, uključujući aluminijske legure 6061 i 5056, mjed, bakar i berilijev bakar, uobičajena je za električne komponente, terminale i hardver otporan na koroziju.
Svojstva materijala također određuju veličinu stroja. Kako se povećava sadržaj ugljika, sadržaj legure ili ukupno naprezanje, potrebna sila oblikovanja brzo raste. Ako planirate koristiti nekoliko obitelji materijala na jednom stroju, dimenzionirajte stroj za najjači, najtvrđi materijal u mješavini, a ne samo za trenutni raspored proizvodnje.
Zašto proizvođači ulažu u strojeve za hladno ispiranje kad već posjeduju tokarilice i obradne centre? Pet mjerljivih prednosti objašnjava izbor.
Prvo, iskoristivost materijala je izuzetno visoka. Oblikovanje istiskuje materijal umjesto da ga odsiječe, tako da se spojni element koji je nekoć potrošio nekoliko puta više od njegove gotove težine u šipkama sada može napraviti s manje od pet posto gubitaka u procesu iz svitka. Preko milijuna dijelova, sama ušteda na sirovom čeliku opravdava opremu.
Drugo, izlazna brzina je neusporediva za čvrste dijelove. Hederi s jednim puhanjem rade znatno iznad 400 dijelova u minuti, a strojevi s više stanica još uvijek proizvode stotine dijelova u minuti za mnoge obitelji proizvoda. Nijedan proces izrade čipova nije blizu te brzine za čvrstu metalnu komponentu.
Treće, otvrdnjavanje poboljšava mehanička svojstva. Materijal je najjači upravo tamo gdje je najviše tekao, a to je mjesto gdje pričvršćivači trebaju otpor: u uvojku glave, stjenci utičnice i dršci. Hladno oblikovanje često omogućuje proizvođačima upotrebu jeftinijeg čelika jer hladni rad dodaje čvrstoću koja bi inače zahtijevala toplinsku obradu.
Četvrto, konzistentnost dimenzija dolazi od krutog stroja i ponovljivog alata. Nakon što su matrice odabrane, serije od sto tisuća komada drže male dimenzije s malim pomakom i vrlo malo odbačenih materijala.
Peto, kvaliteta površine je dobra. Šupljina matrice utiskuje glatku završnu obradu na dio, često eliminirajući sekundarne operacije brušenja i poliranja. Kompromis je početni trošak matrica i postavljanja; proces postaje ekonomičan samo kada su volumeni dovoljno veliki da amortiziraju taj alat.
Strojna obrada je najčešća alternativa za male čvrste dijelove, tako da je to prvi proces koji kupci uspoređuju s hladnim obradama. Svaka ima jasnu gospodarsku zonu.
| Kriterij | Stroj za hladno prevlačenje | CNC obrada |
|---|---|---|
| Iskorištenje materijala | 90-98 posto | 40-70 posto tipično |
| Vrijeme ciklusa | 0,1 do 10 sekundi po dijelu | 5 sekundi do nekoliko minuta |
| Djelomična snaga | Povećana otvrdnjavanjem radom | Ovisno o zalihama šipke; rezne površine nisu ojačane |
| Tipična tolerancija | /- 0,05 mm na formiranim obilježjima | /- 0,01 mm ili bolje |
| Trošak postavljanja i alata | Visoko; matrice su prilagođene i pojedine dijelove | Umjereno; promjene programa su brze |
| Fleksibilnost | Niska; namjenski alat po dijelu | Visoko; jednostavne promjene dizajna |
| Ekonomski volumen | Obično iznad 100.000 komada godišnje | Ekonomičan od jednokratnog naviše |
Strojna obrada pobjeđuje kad god su količine male, geometrija se često mijenja ili su tolerancije iznimno niske. Hladna obrada pobjeđuje kad god dio ima stabilan dizajn, visok godišnji volumen i dovoljno simetrije da se oblikuje u kalupima. Mnoge tvornice koriste oboje: hladno deranje za glavni proizvod i CNC strojeve za posebne proizvode, prototipove i varijante male količine.
Uobičajeni hibridni tok je hladno savijanje nakon čega slijedi valjanje navoja, zatim lagano zašiljivanje ili skošenje. Točke navoja i značajke pogona često je lakše kontrolirati brzim sekundarnim prolazom nego njihovim oblikovanjem samim, a kombinacija još uvijek košta daleko manje po dijelu nego potpuna strojna obrada.
Vruće kovanje zagrijava metal kako bi se smanjio njegov stres tečenja, što omogućuje velike dijelove i ozbiljne deformacije sa strojevima skromne tonaže. Hladno dizanje zamjenjuje peć sa silom: stroj mora savladati punu granicu tečenja materijala na sobnoj temperaturi pri svakom hodu.
Za male dijelove, hladna obrada ima odlučujuće prednosti. Nema kamenca, nema gubitka oksidacije, nema toplinskog skupljanja i nema energije peći. Tolerancije su strože jer matrica definira konačni oblik bez dopuštenja skupljanja, a završna obrada površine dovoljno je glatka da može ući izravno u valjanje navoja. Budući da hladna obrada ojačava materijal, mnogi dijelovi ispunjavaju svoja mehanička svojstva sa smanjenom toplinskom obradom ili bez nje.
Vruće kovanje ostaje bolji izbor kada je dio velik, kada ukupna deformacija premašuje ono što materijal može apsorbirati hladnoću ili kada su specificirani čelici vrlo visoke čvrstoće s niskom duktilnošću na sobnoj temperaturi. Također je poželjan za dijelove s debelim dijelovima koji bi zahtijevali nepraktično veliku hladnu prešu. Kao grubi vodič, dijelovi težine iznad jednog kilograma obično se usmjeravaju na vruće ili toplo kovanje umjesto na hladno, iako točka križanja ovisi o geometriji, materijalu i volumenu.
Utiskivanje oblika lima; cold heading forms žica. Ta su dva procesa više komplementarna nego konkurentna. Kućište baterije je, na primjer, izrađen od žigosanog i duboko izvučenog lima, dok su terminali baterije i kontakti unutar njega obično hladni.
Štancanjem se od ravnog lima proizvode tankostjeni, obrubni i otvoreni oblici. Hladno presvlačenje proizvodi čvrsta tijela, glave, drške i unutarnje oblikovane šupljine od okrugle žice. Kada je komponenta osnosimetrična i čvrsta, hladno dizanje je brže i materijalno učinkovitije. Kada je dio ploča, nosač ili školjka, utiskivanje je prirodan proces.
Mnogi sklopovi proizvoda sadrže obje vrste dijelova. Spojnica s glavom s prirubnicom izrađena je po glavi; utisnut je držač pored njega. Zbog toga proizvođači preša, uključujući one koji se fokusiraju na opremu za hladno kovanje, obično nude obje porodice preša kako bi tvornice mogle pokriti punu količinu materijala.
Lijevanjem se stvaraju dijelovi skrućivanjem tekućeg metala u kalupu, što dopušta složenu unutarnju geometriju, ali uvodi rizik od poroznosti, varijabilnost mehaničkih svojstava i potrebu za znatnom strojnom obradom na funkcionalnim površinama. Hladno sabijanje je proces u čvrstom stanju: izvorna struktura zrna žice je sačuvana, a protok zrna prati konturu dijela.
Kao rezultat, dio s hladnom glavom ima superiornu čvrstoću, žilavost i otpornost na zamor u usporedbi s lijevanim dijelom od istog materijala i veličine. Kompromis je geometrijska sloboda. Odljevci mogu biti zamršeni, šuplji i vrlo detaljni. Dijelovi s glavom su u biti varijacije cilindra: glave, drške, utičnice, prirubnice i pogonski oblici. Za male dijelove velikog volumena kao što su terminali, igle, umetci i praznine utičnica, hladna obrada gotovo uvijek nadmašuje lijevanje u pogledu cijene po komadu, konzistencije i mehaničkih performansi.
Strojevi za hladno ispiranje proizvode veliku većinu svjetskih spojnih elemenata, plus dugačak popis projektiranih komponenti koje većina potrošača nikada ne vidi.
Veći automobilski i industrijski dijelovi, kao što su klinovi za teške uvjete rada, sidreni vijci i cijevni priključci, rade na vertikalnim prešama za hladno kovanje koje osiguravaju krutost i tonažu potrebnu za istiskivanje unatrag i teško savijanje. Ako vaša mješavina proizvoda uključuje i male pričvrsne elemente i veće oblikovane komponente, uobičajeno je raditi nekoliko strojeva paralelno umjesto da sve dijelove provlačite kroz jednu preveliku liniju. Preša od 400 tona mogla bi napraviti ovjesne vijke ujutro i teške slijepe priključke poslijepodne, ali samo kada prostor matrice, hod i prozor za dovod pokrivaju obje obitelji.
 BLKP-850 Preša za teške uvjete rada za hladno kovanje pod visokim opterećenjem Označen na 8500 kN s ultra-krutim okvirom i podupiračem od 180 mm, ovaj stroj održava stabilne performanse u kontinuiranom radu u teškim uvjetima, idealan za automobile i komponente teških strojeva koji zahtijevaju istiskivanje unatrag i teška prevrtanja. Pogledajte proizvod →
Odabir pravog stroja je balansiranje između potrebne sile, geometrije dijela, materijala, brzine i proračuna. Započnite s obitelji dijelova, a ne s brošurom, i odgovorite na ova pitanja:
Struktura okvira također je faktor odluke. Preše otvorenog tipa s C-okvirom dostupne su i pristupačne za lakši rad. Preše zatvorenog tipa s O-okvirom imaju krutu, simetričnu strukturu koja je otporna na otklon i naginjanje, što je bitno za hladno oblikovanje velike tonaže i niske tolerancije. Za vrlo velike deformacije, zatvoreni dvostruki pogon ili pogon s ekscentričnim zupčanicima ravnomjerno raspoređuje silu preko klizača i štiti i alat i okvir od ekscentričnih opterećenja.
Veliki projekti također zahtijevaju dug rad. Ako se dio mora izbaciti iz dubokih matrica ili ako je duljina ekstruzije velika, raspon hoda i visina zatvaranja postaju ograničavajući čimbenici. Nemojte dimenzionirati stroj samo prema tonaži; provjerite odgovaraju li prostor za kalup, hod klizača i prozor za uvlačenje cijele vaše obitelji dijelova, uključujući buduće varijante.
Tonaža je broj koji se najčešće navodi na stroju za hladnu obradu, ali se također najčešće pogrešno primjenjuje. Potrebna sila oblikovanja umnožak je projektiranog područja deformacije i naprezanja tečenja materijala, modificiranog trenjem i geometrijskom redundancijom.
Za savijanje glave na niskougljičnom čeliku, naprezanje tečenja pri umjerenom naprezanju je u rasponu od 800 do 1200 MPa. Za ekstruziju unatrag ili za legirani čelik, može premašiti 1800 MPa. Kao jednostavan primjer, savijanje glave promjera 20 mm od žice od 10 mm daje konačnu površinu glave od oko 314 kvadratnih milimetara. Pri naprezanju protoka od 1000 MPa, to zahtijeva otprilike 314 kN sile, ili oko 32 metričke tone. Ista glava s dubokim ležištem oblikovanim ekstruzijom unatrag ili izrađena od legiranog čelika mogla bi zahtijevati dva do tri puta veću silu.
Donja tablica daje indikativne raspone promjera žice u odnosu na klasu stroja za ugljične čelike; stvarne vrijednosti ovise o složenosti dijela, stanju materijala i podmazivanju.
| Klasa stroja | Tipični raspon promjera žice | Tipična primjena |
|---|---|---|
| 25-60 t | 1-6 mm | Čavli, mali vijci, zakovice |
| 60-160 t | 4-12 mm | Strojni vijci, vijci, klinovi |
| 160-400 t | 8-20 mm | Vijci za teške uvjete rada, klinovi, automobilske komponente |
| 400-850 t | 15-35 mm | Veliki pričvrsni elementi, kovane praznine, rad s visokim deformacijama |
Za srednje velike vertikalne preše za hladno kovanje, klasa BLKP650, ocijenjena na 6.500 kN, uobičajeni je izbor kada je dubina oblikovanja velika i hod mora ostati uravnotežen pod velikim opterećenjem. Određivanje veličine iznad vaših trenutnih potreba obično je mudro jer obitelji proizvoda s vremenom rastu prema većim promjerima žice.
 BLKP-650 preša za duboko hladno kovanje i stabilan hod S kapacitetom od 6500 kN i hodom pritiska od 8 mm, ova preša omogućuje kontrolirano oblikovanje za debele dijelove, s integriranim sustavom izbacivanja i detekcijom opterećenja za pouzdan rad u primjenama duboke kompresije. Pogledajte proizvod →
Alati određuju stvarni trošak po dijelu u hladnom smjeru. Set matrica uključuje umetke, bušilice, kućišta rukavca, klinove i skidače. Za čelične glave velike količine, umetci od volfram karbida su standardni izbor, podržani u čeličnim steznim kućištima. Karbidni umetci obično traju 500 000 do 2 000 000 komada po šupljini između ponovnog brušenja za dijelove od čelika s niskim sadržajem ugljika. Probojci se troše brže, posebno kod istiskivanja unatrag, gdje su kontaktni pritisci ekstremni; mnogi probojci imaju titan ili keramičke premaze za produljenje vijeka trajanja.
Podmazivanje nije obavezno. Industrijski standard za čelik je konverzijski premaz cink-fosfatom nakon kojeg slijedi stearat lubrikant. Obični uljni filmovi ne mogu preživjeti kontaktne pritiske hladnog istiskivanja, a rezultat premalog podmazivanja je nagrizanje i skupljanje na matricama u roku od nekoliko minuta. Nehrđajući čelik zahtijeva oksalatne ili slične pretvorbene premaze, dok aluminij i mjed mogu raditi s lakšim uljima.
Svi ovi kvarovi potiču od poravnanja i krutosti stroja. Probijač i matrica moraju ostati koncentrični unutar nekoliko mikrona, a klizač se ne smije naginjati pod opterećenjem. Čvrsti okvir, precizni pokreti i dobro osmišljen sustav zamjene kalupa vrijede koliko i nazivna nosivost.
Budući da stroj za hladno savijanje radi velikom brzinom, kontrola kvalitete mora biti kontinuirana i automatska. Čekanje rezultata izvanmrežnog uzorkovanja može proizvesti desetke tisuća neispravnih dijelova prije nego što se problem uoči.
Prva linija obrane je sustav za nadzor opterećenja stroja. Moderne preše za hladno oblikovanje prate opterećenje klizača pri svakom hodu pomoću mjerača naprezanja postavljenih na okvir. Kada krivulja opterećenja odstupi izvan definiranog prozora, stroj se automatski zaustavlja. Ovo hvata proboj koji nedostaje, krivo uvučenu žicu ili slomljenu matricu unutar jednog ili dva ciklusa, što sprječava kaskadu otpada.
Provjere dimenzija izvode se i izvan mreže i unutar mreže. Izvan mreže, inspektori mjere promjer glave, visinu glave, duljinu drške, dubinu utičnice i odstupanje navoja na temelju uzorka. In-line, optički mjerni sustavi mogu provjeriti 100 posto dijelova pri nekoliko stotina dijelova u minuti, odbacujući one izvan tolerancije bez usporavanja linije.
Ispitivanje tvrdoće važno je za dijelove čija konačna čvrstoća ovisi o očvrsnuću. Hladno oblikovane zone trebale bi zadovoljiti minimalne zahtjeve tvrdoće ili rastezanja, a plan ispitivanja trebao bi ciljati posebno na te zone. Za automobilsku i reguliranu industriju očekuju se studije sposobnosti procesa s Cp i Cpk. Hladno dizanje daje visoku sposobnost kada su matrice svježe i stroj stabilan, ali sposobnost opada kako se matrice troše, pa bi se intervali izmjene alata trebali temeljiti na izmjerenom pomaku, a ne navici.
O održivosti u oblikovanju metala obično se govori u smislu energije peći i emisija stakleničkih plinova. Hladna glava u potpunosti izbjegava zagrijavanje, što je njegova najjača ekološka vrijednost.
Djelomično, hladno prešanje troši samo mehaničku energiju preše, djelić energije potrebne za zagrijavanje prirobka u vrućem kovanju ili za okretanje vretena za obradu nekoliko minuta. Učinkovitost materijala dodaje još jednu dimenziju: istiskujući metal umjesto da ga odsiječe, hladno odvajanje smanjuje i utjelovljene emisije kupljenih sirovina i troškove rukovanja i recikliranja strugotina.
Postrojenje koje prebacuje spojni element velikog volumena sa strojne obrade na hladni pogon obično ima ove rezultate:
Te su koristi stvarne i mjerljive, ali proizlaze iz dobrog odabira procesa, a ne iz marketinških tvrdnji. Za proizvođača s velikim obujmom spojnica ili komponenti, stroj za hladno prešanje jedna je od energetski najučinkovitijih dostupnih opcija za oblikovanje metala.
Kapitalni trošak je samo vidljivi dio hladnog ulaganja. Ukupni trošak vlasništva uključuje stroj, alate, instalaciju, komunalije, održavanje, vrijeme prijelaza i troškove kvarova kvalitete. Realan proračunski model pokriva sve njih.
Alati su trajni trošak koji raste s volumenom i tvrdoćom materijala. Razborito je planirati 5 do 15 posto cijene stroja godišnje za umetke, bušilice i ponovno brušenje, pri čemu je viši dio tog raspona povezan s dijelovima od nehrđajućeg čelika ili jako ekstrudiranim dijelovima. Održavanje je skromno, ali nije zanemarivo: sustavima za podmazivanje, filtrima, klinovima i brtvama potrebna je redovita pažnja, a preša koja radi dvadeset četiri sata dnevno velikom brzinom potrošit će potrošne dijelove svake godine.
Izračun povrata obično se fokusira na jedinični trošak. Razmotrite vijak čija proizvodnja košta 0,05 USD strojnom obradom i 0,02 USD na liniji hladnog smjera. S deset milijuna komada godišnje, godišnja ušteda od 300.000 USD isplati se za stroj srednje veličine u roku od nekoliko godina. Ako kombinacija proizvoda uključuje više veličina u rasponu stroja, iskoristivost postaje pokretač rezultata. Stroj koji radi samo jednu smjenu s trideset posto iskorištenja teže je opravdati nego onaj koji radi u tri smjene s osamdeset posto.
Trošak prijelaza je najmanje vidljiva stavka. Promjena matrice koja traje dva sata na stroju koji radi stotine udaraca u minuti skupa je zbog izgubljenog učinka. Strojevi dizajnirani za brzu izmjenu matrice, s hidrauličkim stezanjem i unaprijed postavljenim alatnim ulošcima, brzo vraćaju svoju vrhunsku vrijednost kad god su veličine serije male.
Stroj je dobar onoliko koliko je dobra tvrtka koja ga dizajnira, gradi i podržava. Tehnička due diligence trebala bi pokriti četiri područja prije nego što potpišete nalog.
Zhejiang Bolun High-Precision Machinery, na primjer, proveo je dva desetljeća izrađujući opremu za oblikovanje metala i upravlja cijelim proizvodnim lancem od dizajna i strojne obrade osnovnih komponenti do konačnog sastavljanja. Tvrtka objavljuje svoje kompletna linija proizvoda otvoreno, a nazivi proizvoda opisuju namjeravanu primjenu, a ne skrivaju je. Transparentan proizvođač strojeva pokazat će vam svoju tvornicu, svoja izvješća o ispitivanju i svoj sustav kvalitete bez da vas netko pita.
Nekoliko trendova mijenja ono što bi kupci danas trebali očekivati od stroja za hladno prevlačenje.
Servo-pogonsko oblikovanje je najveća promjena. Servo preša ne koristi zamašnjak i kvačilo; umjesto toga, servo motori pokreću klizač izravno ili preko veze, uz softverski kontrolirano kretanje. Program formiranja može uključivati spor kontakt, brzo približavanje, zadržavanje u donjoj mrtvoj točki i kontrolirano izvlačenje. Za višestupanjsko hladno oblikovanje, ovo smanjuje vibracije, produljuje vijek trajanja matrice i skraćuje vrijeme neformiranja. Nekoliko proizvođača preša sada kombiniraju servo pogon s mehanizmom za prebacivanje kako bi se postigla mogućnost programiranja i velika sila blizu donje mrtve točke koju zahtijeva hladno kovanje.
Digitalni nadzor se širi od štancanja do hladnog oblikovanja. Strojevi generiraju kompletnu krivulju opterećenja i hoda za svaki dio, a softver uči normalnu krivulju, zatim označava odstupanja u stvarnom vremenu. Ova sposobnost postaje standardni mehanizam kvalitete na automatskim brzim linijama jer hvata trošenje alata prije nego što proizvodi ispadnu iz tolerancije.
Automatizacija napreduje na razini rukovanja materijalom. Punjači zavojnica, uređaji za ravnanje žice sa zatvorenom petljom, automatski izmjenjivači kalupa i pakiranje na kraju linije obično su integrirani u kompletne ćelije. Robot sada može prenositi tople ili hladne proizvode između teške kovačke preše i trim preše bez sudjelovanja operatera.
Za kupce, praktičan zaključak je da bi novi stroj za hladno presvlačenje trebao biti digitalno spreman. Praćenje opterećenja, daljinska dijagnostika i pohranjeni skupovi parametara izravno se pretvaraju u manje kvarova, brže promjene i niže troškove rada tijekom životnog vijeka stroja.
Stroj za hladno prevlačenje jedan je od najučinkovitijih proizvodnih alata u proizvodnji. Pretvara smotanu žicu u gotove spojne elemente i projektirane komponente velikom brzinom, s malo otpada, povećanom čvrstoćom i izvrsnom ponovljivošću. Ali njegova ekonomičnost ovisi o obujmu, ispravnoj veličini tonaže, odgovarajućem alatu i sposobnom proizvođaču strojeva koji stoji iza opreme.
Prije kupnje precizno definirajte familiju dijelova, izračunajte potrebne sile oblikovanja, proračunajte za alate kao tekući trošak i posjetite proizvođača kako biste vidjeli kontrolu kvalitete u praksi. Dobro odabrani stroj za hladno ispiranje radi desetljećima i postaje najjeftinija stanica u vašoj proizvodnji. Loše odabran skup je podsjetnik na propuštenu specifikaciju. Razlika je u pripremi.


Voditelj proizvodnje u tvornici metalnih komponenti srednje veličine nedav...
Kupac koji uspoređuje prešu s otvorenim otvorom od 45 tona za liniju nosač...
Dvije preše mogu nositi pločicu s imenom od 200 tona i još uvijek proizvod...
Kalup za hladno kovanje rijetko unaprijed najavljuje svoj kvar. Jednog dan...
Inženjer alata citira novi program nosača i specificira prešu od 160 tona....
Stavite prešu s otvorenim okvirom od 160 tona i prešu sa zatvorenim okviro...
Kontaktirajte nas

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang Province, Kina
spreman za početak?
Get in Touch

odmah!
ZHEJIANG BOLUN

