Inženjer alata citira novi program nosača i specificira prešu od 160 tona. Matrica je napravljena, stroj je instaliran, au prvoj proizvodnoj vožnji klizač se zaustavlja šest milimetara iznad donje mrtve točke. Ništa nije pokvareno. Tonaža je procijenjena na dnu udarca, a rad se obavlja više na krivulji, gdje preša može isporučiti samo djelić te sile.
Ta jedina pogreška je razlog zašto se list sa specifikacijama za tisak čita određenim redoslijedom. Tonaža je glavni broj, ali hod, brzina, visina matrice, veličina kreveta i oblik krivulje sile odlučuju hoće li se posao odvijati brzinom ili se boriti sa strojem cijeli dan.
Snažna preša pretvara kontinuiranu rotaciju elektromotora u kratki, snažni, pravocrtni hod. Energija se skladišti u rotirajućem zamašnjaku, ispušta se kroz spojku u radilicu, ekscentrično vratilo ili polugu i isporučuje na klizač koji nosi gornju matricu. Okvir, gibovi, jastuk matrice i sustav protuteže postoje kako bi taj udarac bio točan, ponovljiv i siguran.
Odjeljci u nastavku kreću se od mehanizma do brojeva na natpisnoj pločici, zatim do aplikacija kojima preša zapravo služi i konačno do odluka koje kupac ili procesni inženjer mora donijeti prije potpisivanja narudžbenice.
Električna preša je alatni stroj koji oblikuje metal stiskanjem između dva usklađena alata. Jedan alat je fiksiran na nepomični krevet, a drugi na pokretni tobogan. Sama preša ne odlučuje o obliku dijela; kocka radi. Preša odlučuje koliko je sile dostupno, kojom brzinom se može primijeniti, koliko se točno može voditi klizač i koliko se puta u minuti ciklus može ponoviti bez zanošenja.
Četiri obitelji preša pokrivaju većinu radova oblikovanja metala i vrijedi ih razdvojiti prije nego što krenemo dalje:
Zanimljiva značajka mehaničke preše je da njezina nazivna tonaža nije konstanta. To je maksimum, koji vrijedi na ili blizu donje mrtve točke. Pomaknite radnu točku prema gore i raspoloživa sila opada. Ovo je značajka dizajna, a ne nedostatak: zamašnjak pohranjuje kinetičku energiju, a poluga je pretvara u mehaničku prednost koja raste kako se klipnjača približava poravnanju s kliznikom. Kompromis je u tome što se cijeli dizajn matrice, visina zatvaranja i procesni prozor moraju planirati oko te krivulje.
| Skupština | Funkcija | Što kupci obično provjeravaju |
|---|---|---|
| Okvir | Apsorbira silu reakcije svakog udarca i drži klizač u ravnini s krevetom | Otvoreni C-okvir ili zatvoreni H-okvir; lijevani ili izrađeni čelik; izmjereni ugib pod opterećenjem |
| Kruna | Sadrži pogonsko vratilo, zamašnjak, kvačilo i, na mnogim izvedbama, motor za podešavanje klizača | Pristup za servis; krutost pod opterećenjem izvan središta |
| Radilica ili ekscentrično vratilo | Pretvara rotaciju u linearno klizanje i postavlja duljinu poteza | Materijal i toplinska obrada; tip ležaja i krug podmazivanja |
| Klipnjača i pitman | Prenosi silu s osovine na klizač | Raspon podešavanja; stanje vijka i sigurnosne matice; povratni udar |
| Tobogan (ram) | Nosi gornju matricu i putuje na gibovima | Zračni razmak, paralelizam, ravnost površine klizača, težina alata koji će klizač prihvatiti |
| Gibs i vodilice | Držite tobogan pravougaono na krevetu tijekom cijelog zaveslaja | Podesivi ili fiksni; podmazivanje; interval mjerenja istrošenosti |
| Potporna ploča i krevet | Podržava donji kalup i raspoređuje opterećenje u okviru | Površina kreveta, uzorak T-utora, debljina, izrez jastuka |
| Zamašnjak i spojka/kočnica | Sprema energiju između zaveslaja i pokreće svaki zaveslaj na zahtjev | Vrsta spojke (mehanička, zračno trenje, mokra, servo izravna); zaustavni kut kočnice; jednotaktni i inčni modovi |
| Protutežni cilindri | Poduprite težinu klizača i alata kako biste smanjili zazor i trošenje | Stabilnost tlaka zraka; reakcija na promjene težine alata |
| Die jastuk | Pruža kontrolirani otpor za izvlačenje, skidanje i izbacivanje | Kapacitet jastuka, hod, bilo da je pneumatski, hidraulički ili servo upravljan |
| Podešavanje klizača | Postavlja visinu zatvaranja koja odgovara setu matrice | Ručni, motorizirani ili hidraulički; rezoluciju i ponovljivost |
| Kontrolni i sigurnosni sustav | Redoslijed zamaha i zaustavlja stroj kada se probije štitnik | Svjetlosne zavjese, upravljanje s dvije ruke, isključivanje zvuka, kategorija sigurnog zaustavljanja, nadzor tonaže i zaštite matrice |
Dva detalja u toj tablici zaslužuju više pažnje nego inače. Prvi je otklon. Okvir za prešu ne apsorbira samo silu; malo se savija ispod njega, a to savijanje otvara zazor matrice. Okvir koji se savija više od nekoliko desetinki milimetra preko kreveta će brže trošiti alate i proizvoditi dijelove sa suženim rubovima. Drugi je jastuk za matricu, koji se često tretira kao dodatak, ali zapravo je razlika između preše koja može crtati i one koja može samo iscrtavati.
Redoslijed je lakše pratiti kao lanac pretvorbe energije nego kao popis dijelova. Električni motor okreće zamašnjak do njegove brzine. Zamašnjak, a ne motor, daje energiju za hod. Između hodova, motor vraća malu količinu brzine koju je zamašnjak izgubio tijekom prethodnog ciklusa, zbog čega je kontinuirano teško oblikovanje ograničeno inercijom zamašnjaka i snagom motora, a ne samo matricom.
Kada operater aktivira prešu, spojka se uključuje i zaključava zamašnjak na radilicu ili ekscentrično vratilo. Osovina se okreće, klipnjača se njiše i klizač se kreće prema dolje. Blizu dna hoda koljenasto vratilo doseže točku gdje je njegova poluga najveća, a matrica se susreće s materijalom. Kočnica tada zaustavlja osovinu, obično u gornjoj mrtvoj točki, a spojka se otpušta tako da zamašnjak može vratiti brzinu dok operater rasterećuje dio.
Preša sa servomotorom zamjenjuje zamašnjak, kvačilo i kočnicu s motorom visokog momenta i vijčanim ili ručnim mehanizmom. Kretanje klizača tada je programibilno: klizač može usporiti kroz kontakt, zadržati se na dnu, obrnuti djelomično ili ubrzati pri povratnom hodu. Ovo je mehanizam koji stoji iza višemodnog oblikovanja i mijenja ono što je moguće kod dubokog izvlačenja i krhkih ili elastičnih materijala.
Na mehaničkoj preši, korisna sila je koncentrirana u zadnjih nekoliko milimetara prije donje mrtve točke. Praktična posljedica je da posao koji zahtijeva maksimalnu tonažu mora biti organiziran tako da se deformacija dogodi blizu dna hoda. Blanširanje i kovanje savršeno odgovaraju ovome, jer se materijal reže ili popušta na vrlo maloj udaljenosti.
Crtanje ne. Šalica može trebati nekoliko centimetara hoda prema dolje, a tijekom tog hoda preša može dati samo djelić svoje nominalne tonaže. Zbog toga je preša odabrana za crtanje znatno veća od preše odabrane za izradu istog uzorka. Inženjeri koji poznaju ovo pravilo proračunavaju tonažu za najdublju točku izvlačenja, a ne za težinu gotovog dijela.
Postoji i druga, suptilnija posljedica. Budući da je krivulja sile strma blizu dna, male varijacije u debljini materijala ili tvrdoći pretvaraju se u velike varijacije u opterećenju koje preša vidi. Zavojnica debljine tri stotinke milimetra na jednoj paleti i deblja na sljedećoj pojavit će se kao skokovi tonaže. Preše s nadzorom tonaže i zaštitom matrice paze točno na to i zaustavljaju stroj prije nego što šiljak postane napuknut kalup ili rastegnuti okvir.
Četiri su aranžmana uobičajena, a svaki mijenja raspored održavanja koliko i omotnicu učinka:
Za trgovinu koja radi u dvije ili tri smjene, razlika između suhe tarne spojke i mokre spojke obično se mjeri u satima zastoja godišnje, a ne u nabavnoj cijeni.
Tiskovni katalozi koriste kompaktan rječnik. Svaki izraz na listu predstavlja fizičko ograničenje u alatu, a krivo čitanje jednog od njih je najčešći uzrok preše koja ne može obavljati posao za koji je kupljena.
| Pojam | Što znači | Praktična posljedica |
|---|---|---|
| Nazivna tonaža | Najveća dostupna sila, obično navedena blizu donje mrtve točke | Mora premašiti vršnu snagu operacije, a ne prosječnu silu |
| Duljina hoda | Ukupni hod klizača od gornje do donje mrtve točke | Mora biti dovoljno dugačak za učitavanje i pražnjenje dijela, te za čišćenje matrice |
| Potezi u minuti (SPM) | Brzina ciklusa pri nazivnoj brzini | Postavlja teoretski izlaz; rukovanje i hranjenje obično postaju pravo ograničenje |
| Visina kalupa / visina zatvaranja | Udaljenost od vrha kreveta do dna klizača u donjoj mrtvoj točki, s podešavanjem na navedenoj poziciji | Premalo znači da set matrica neće odgovarati; previše se može ispraviti odstojnicima, ali košta krutost |
| Podešavanje klizača | Raspon unutar kojeg se visina zatvaranja može mijenjati | Određuje koliko različitih kompleta kalupa preša može prihvatiti bez uspona |
| Prostor za krevet i tobogan | Korisna montažna površina | Mora sadržavati otisak matrice s prostorom za stezaljke, a ne samo obris matrice |
| Dubina grla | Udaljenost od okvira do središta stakalca na otvorenoj preši | Ograničava širinu lista koji se može uvući kroz bočnu stranu stroja s otvorenim otvorom |
| Die jastuk capacity and stroke | Sila i hod dostupni za izvlačenje i skidanje | Preša bez odgovarajućeg jastuka ne može vući, bez obzira na tonažu |
| Dimenzije prozora ili otvora | Oslobodite prostor u stupovima zatvorene preše | Određuje mogu li dovod zavojnice, prijenosne ruke ili roboti dosegnuti područje matrice |
| Progib pod opterećenjem | Okvir stretch and slide tilt at rated tonnage | Trošenje matrice pogona i konus dijela; najviše je važno na širokim krevetima i opterećenjima izvan središta |
Dva od njih međusobno djeluju na način da izvuku ljude. Duljina hoda i visina matrice međusobno se razlikuju: duži hod daje više prostora za uvlačenje i izbacivanje, ali na mnogim dizajnima također smanjuje minimalnu visinu zatvaranja, jer su izbacivanje poluge i položaj klizača geometrijski povezani. Preša s izdašnim hodom možda neće prihvatiti kratki niz matrica bez usponske ploče, a usponska ploča dodaje spoj između matrice i kreveta koji se mora podmetnuti i provjeriti.
Učitavanje izvan centra je drugi tihi problem. Katalozi navode tonažu za centrirani teret. Preša s jednom točkom postavljena na jednu stranu klizača će ga nagnuti, otvoriti zazor s jedne strane i zatvoriti ga s druge strane. Rezultat je nejednaka debljina dijela, ubrzano trošenje i, u najgorem slučaju, napuknuto klizanje. Kada se matrica ne može postaviti središnje, obično se pretpostavlja da je praktična granica oko polovice nazivne tonaže na stroju s jednom točkom i otprilike dvije trećine na stroju s dvostrukom točkom, ali stvarna bi brojka trebala proizaći iz vlastitog dijagrama opterećenja proizvođača, a ne iz općeg pravila.
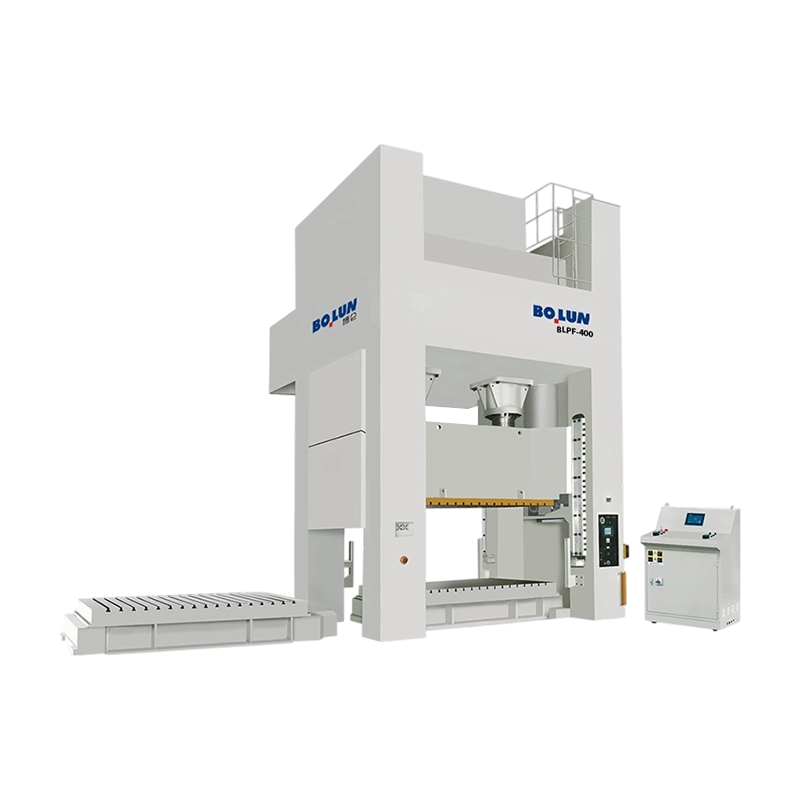
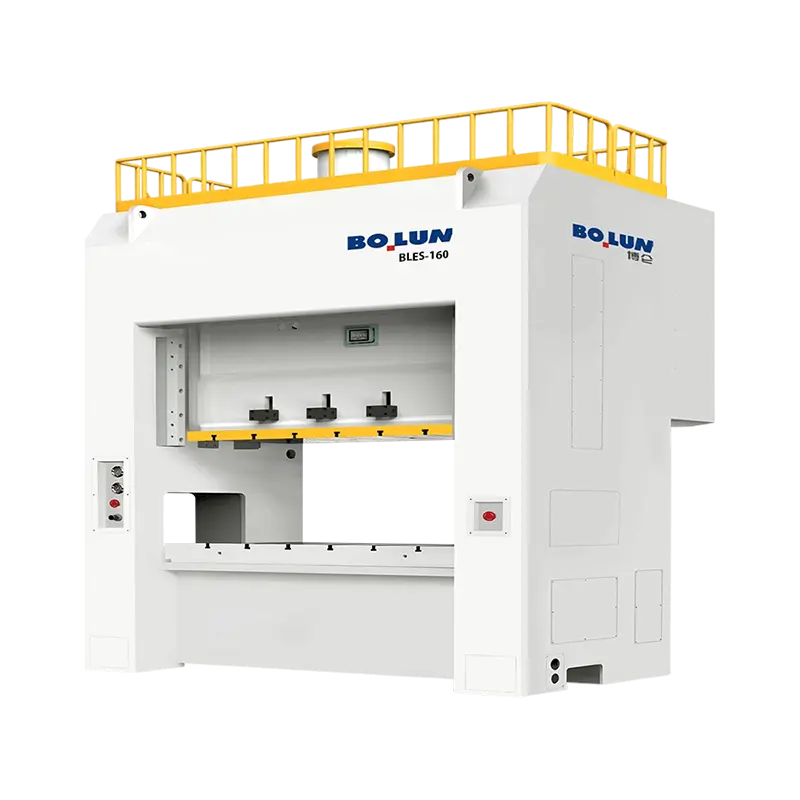
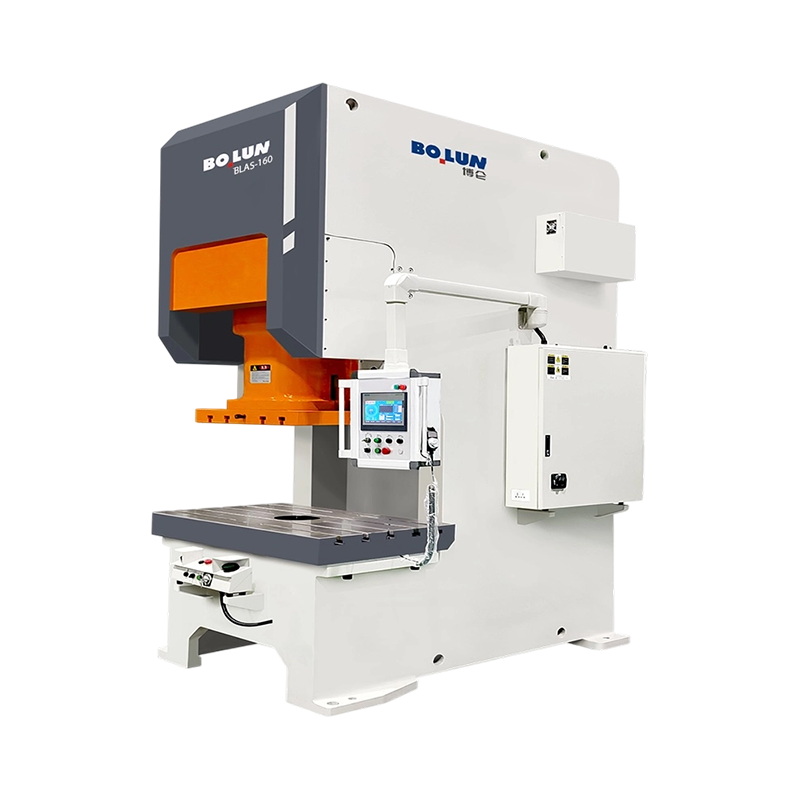
Okvir je prva konstrukcijska odluka, a ovisi o veličini dijela, metodi ubacivanja i toleranciji. Preša otvorenog tipa ima okvir u obliku slova C s pogonom i kliznikom koji se podupiru samo s jedne strane. Preša zatvorenog tipa okružuje klizač s obje strane, tako da je put opterećenja simetričan.
Posljedica je jasna. Otvorena preša omogućuje trostrani pristup matrici, što olakšava ručno umetanje, bočno ulaganje dugih dijelova i brzu izmjenu matrice, ali okvir je manje krut i više se savija pod opterećenjem. Zatvorena preša je daleko čvršća i normalan je izbor za progresivne matrice, veliku tonažu, uske tolerancije i sve procese u kojima je klizna paralelnost kritična. Ako je dio dug i mora se uvlačiti sa strane, otvoreni okvir s dubokim grlom često je jedini praktični odgovor; ako je dio precizno žigosanje proizvedeno brzinom, zatvoreni okvir gotovo uvijek pobjeđuje na trajnosti alata. Detaljniji tretman kompromisa dostupan je u ovoj usporedbi izvedbe preše otvorenog i zatvorenog tipa , koji detaljnije pokriva argument otklona.
| Faktor | Otvoreni tip (C-okvir) | Zatvoreni tip (H-okvir) |
|---|---|---|
| Putanja opterećenja | Asimetrična; okvir djeluje kao konzola | simetričan; oba stupa dijele teret |
| Progib pod opterećenjem | Više, i naginje tobogan | Nizak, s daleko manjim nagibom klizača |
| Pristup matrici | Tri strane otvorene | Samo prednji i stražnji prozori |
| Tipični raspon tonaže | Lagano do srednje | Srednje do vrlo teško |
| Najprikladniji za | Kalupi s jednom stanicom, dugi dijelovi s bočnim ulaganjem, trgovine i kratke serije | Progresivni i prijenosni matrice, štancanje velikog volumena, niske tolerancije |
| Umri život | Kraće gdje je tolerancija uska | Dulje, jer zazori ostaju stabilni |
| Otisak stopala | Kompaktan, jednostavan za premještanje | Veći, treba značajan temelj |
| Prilagodba automatizacije | Jednostavno s ručnim ili robotskim utovarom sa strane | Dobro prilagođen linijama zavojnica, prijenosima i automatizaciji u prešanju |
Hibrid zaslužuje spomenuti jer je uobičajen u praksi: poluzatvoreni ili otvoreni okvir. Dodaje djelomičnu vezu između stupova iza klizača, čime se vraća korisna količina krutosti dok zadržava većinu bočnog pristupa. To je razumna sredina za trgovine koje na istom stroju trebaju raditi i s jednom stanicom i s umjerenim progresivnim radom.
Struktura okvira određuje krutost. Pogon odlučuje o obliku hoda i, s njim, rasponu procesa koje preša može izvoditi.
A pogon radilice je najjednostavniji i najjeftiniji aranžman. Polumjer radijusa postavlja hod, a brzina klizanja slijedi sinusoidnu krivulju koja doseže vrhunac u sredini hoda prema dolje. Brz je, učinkovit i idealan za bušenje, bušenje i plitko oblikovanje.
An pogon ekscentričnog zupčanika postavlja zupčanik između zamašnjaka i ekscentričnog vratila. Zupčanik smanjuje brzinu i višestruko povećava okretni moment, tako da se veći teret može premjestiti s istim motorom i paketom spojke. Preše s ekscentričnim zupčanicima tradicionalno su rješenje za rad s dubokim hodom i velikom tonažom, kao što je oblikovanje velikih ploča, gdje klizač mora prijeći dug put i još uvijek isporučiti silu.
A prebaciti pogon koristi vezu umjesto jedne poluge. Mehanička prednost dramatično se povećava prema dnu hoda, dajući spor pristup, kratko zadržavanje i vrlo veliku silu na kraju hoda. Ta je kombinacija ono što preše s prešama čini prikladnima za hladno kovanje, kovanje i mjerenje veličine, gdje se materijal mora prisiliti da teče u šupljinu matrice, a ne jednostavno rezati ili savijati.
A servo pogon uklanja fiksni odnos između položaja klizača i kuta koljena. Kretanje klizača postaje programirani profil. Može se brzo približiti, usporiti do kontrolirane brzine u trenutku kontakta, ostati pod opterećenjem i vratiti se velikom brzinom. Kod dubokog izvlačenja to smanjuje rizik od kidanja jer se materijal izvlači brzinom koju može tolerirati; u oblikovanju materijala visoke čvrstoće ili materijala sklonog povratnom udaru omogućuje kalibracijski hod na dnu. Ista fleksibilnost podržava profile gibanja s više načina rada koji bi bili nemogući na fiksnoj ručki.
| Vrsta pogona | Karakteristika moždanog udara | Sila na dnu hoda | Tipične primjene |
|---|---|---|---|
| Crank | Fiksno sinusoidalno gibanje | Nazivna tonaža near BDC | Blanširanje, bušenje, plitko oblikovanje, opće žigosanje |
| Ekscentrični zupčanik | Fiksni, dulji hod s većim okretnim momentom | Visoko, postojano tijekom duljeg putovanja | Veliko oblikovanje panela, duboki dijelovi, teške progresivne matrice |
| Prebacivanje | Sporo pri dnu s kratkim zadržavanjem | Vrlo visoko, koncentrirano na kraju | Hladno kovanje, kovanje, dimenzioniranje, oblikovanje debelih materijala |
| Servo | Programabilni profil, moguće zadržavanje i obrnuto | Kontrolirano i ponovljivo na bilo kojem mjestu u profilu | Duboko izvlačenje, oblikovanje osjetljivo na oprugu, operacije u više koraka |
Izbor nije čisto tehnički. Koljenasta preša košta manje i lakša je za održavanje; servo preša košta više, ali može zamijeniti dva konvencionalna stroja i skup ručnih operacija. Ekonomija se obično svodi na to koliko se ušteda u radu i sekundarnim operacijama može povratiti tijekom životnog vijeka matrice.
Gotovo svaki metalni dio masovne proizvodnje barem je jednom prošao kroz prešu. Procesi se dijele u nekoliko prepoznatljivih skupina, a svaka skupina postavlja specifične zahtjeve prema stroju.
Blanking izrezuje oblik iz lista u jednom potezu; piercing buši rupe u njemu. Obje su operacije smicanja dovršene na vrlo maloj udaljenosti, što znači da savršeno odgovaraju vrhu krivulje sile. Zahtjevi su velika tonaža, čvrsti okvir za održavanje konstantnog razmaka matrice i brzi ciklusi. Progresivni matrice slažu izradu, probijanje, oblikovanje i obrezivanje u jednu traku, a potrebna im je preša zatvorenog okvira s krutim ležajem i dobrim paralelizmom klizača, jer svaka stanica nasljeđuje pogrešku poravnanja one prije nje.
Ove operacije deformiraju materijal umjesto da ga odvajaju. Savijanje i lagano oblikovanje zahtijevaju umjerenu silu tijekom duljeg putovanja, tako da je preša s razumnom duljinom hoda i adekvatno ocijenjenim jastukom pravi alat. Kovanje i utiskivanje zahtijevaju suprotno: ekstremnu silu bez gotovo nikakvog hoda, a to je mjesto gdje pogoni s preklopnim i ekscentričnim zupčanicima zarađuju svoje mjesto.
Duboko izvlačenje pulls a flat blank into a cup or shell, and the material must flow rather than stretch and tear. The force needed is moderate, but the slide must travel a long way and must do so at a speed the material can accept. This is the process where servo control makes the clearest difference, because the slide speed can be programmed independently at each stage of the draw. A servo press designed around this application, such as the  BLAS-125 Servo preša otvorenog tipa s jednom točkom za duboko izvlačenje Otvorena servo preša s jednom točkom za duboko izvlačenje i istezanje, s izravnim pogonom visokog momenta, dubinom grla od 350 mm i kapacitetom od 1250 kN. Pogledajte proizvod → BLAS125 servo preša otvorenog tipa s jednom točkom, specificirana je za duboko izvlačenje i kombinira dugi, kontrolirani hod s rasporedom jastuka koji više odgovara radu s čašom nego jednostavnom izrezivanju.
Hladno kovanje tjera metal da teče unutar matrice na sobnoj temperaturi. Sile su velike, deformacija ozbiljna, a opterećenje dolazi u kratkom, jakom pulsu na dnu udarca. Preše s preklopnim polugama napravljene su za točno ovaj profil: spor, snažan pristup, kratko zadržavanje koje omogućuje materijalu da ispuni šupljinu i brzo vraćanje. Strojevi u ovoj klasi, kao što je ovaj  BLKP-650 Preša za hladno kovanje visoke deformacije Preša za hladno kovanje za teške uvjete rada s 6500 kN kapaciteta, 8 mm nominalnog tlačnog hoda, okvirom visoke krutosti i integriranim izbacivačem za teške deformacijske radove. Pogledajte proizvod → preša za hladno kovanje visoke deformacije, dizajnirana je oko uravnotežene geometrije hoda, koja drži klizač pravokutnim pod opterećenjima izvan središta koje generiraju matrice za kovanje, i oko okvira koji je dovoljno krut da izdrži dimenzije šupljine kroz tisuće ciklusa.
Kućišta baterija i slična kućišta dugački su vučeni dijelovi tankih stijenki koji se proizvode u vrlo velikim količinama. Proces je u suštini zahtjevno izvlačenje s velikom tolerancijom debljine stijenke, plitkim, ali ponavljanim fazama oblikovanja i strogim zahtjevom da dijelovi izađu ravni i četvrtasti. Budući da se dijelovi često proizvode od širokih svitaka na automatiziranim linijama, preša treba široku platformu, kruti zatvoreni ili teški otvoreni okvir i sposobnost održavanja tolerancije preko cijele širine platforme, a ne samo u sredini. Namjenski izrađeni strojevi kao što je ovaj  BLPC2-160 Visoko tonažna preša otvorenog tipa s dvostrukom baterijskom školjkom Otvorena preša s dvostrukim točkama kućišta baterije pozicionirana za oblikovanje komponenti baterije velikih razmjera i primjenu kućišta baterije u proizvodnji velikih količina. Pogledajte proizvod → visokotonažna, ultrastabilna preša s baterijskim omotačem konfigurirana je za tu kombinaciju širine kreveta, tonaže i ponovljivosti.
Ne odgovara svaki posao kompaktnom području kalupa. Široke ploče, omoti uređaja i dugi strukturni dijelovi trebaju ili široku podlogu ili duboki otvor koji omogućuje prolaz materijala uz tobogan. Otvorene preše s dubokim grlom postoje upravo iz ovog razloga: mijenjaju određenu krutost za mogućnost uvlačenja velikog lista kroz bočnu stranu stroja dok matrica ostaje montirana na postolju.
Izbor preše najčešće pogriješi kada se proces definira nakon kupnje stroja. Rad obrnutim redoslijedom traje duže u fazi ponude i štedi mjesece kasnije.
Redoslijed je važan jer svaki korak ograničava sljedeći. Promjena u dubini crtanja, na primjer, može nametnuti duži potez, što mijenja omotnicu zatvorene visine, što može nametnuti potpuno drugačiju veličinu okvira. Zamrzavanje procesa najprije uklanja većinu naprijed-natrag.
Nabavna cijena preše je najmanji broj u njenoj životnoj cijeni. Veći brojevi su alati, energija, održavanje i neplanirani zastoji, a na njih utječu izbori specifikacija napravljeni godinama ranije.
Životni vijek alata ovisi o poravnanju. Svaka desetina milimetra nagiba klizača ili otklona okvira pojavljuje se kao neravnomjeran zazor matrice, a neravnomjeran zazor znači neravnine, habanje rubova, nagrizanje i pukotine. Preša koja je dovoljno kruta za posao često će platiti razliku u cijeni okvira samo produljenim životnim vijekom matrice, posebno na progresivnim matricama gdje kvar jedne stanice zaustavlja cijelu liniju.
Potrošnja energije je određena dimenzioniranjem zamašnjaka i motora. Preša s predimenzioniranim zamašnjakom brže obnavlja brzinu između poteza i vuče stabilniju struju, dok ona koja radi na svom limitu snažno pokreće motor i zagrijava kućište. Na servo prešama slika se mijenja: pogon izvlači vršnu struju tijekom oblikovanja, tako da napajanje električnom energijom, kabliranje i bilo koji način povrata energije zaslužuju pozornost u fazi specifikacije, a ne pri puštanju u pogon.
O sigurnosnim zahtjevima se ne može pregovarati i sve su specifičniji. Mehanička zaštita, međusobno zaključana vrata, svjetlosne zavjese s isključivanjem zvuka za automatsko uvlačenje, dvoručna kontrola za ručne utovarne stanice i sustav za nadzor kočnica koji provjerava performanse zaustavljanja normalna su osnova. Praćenje tonaže i zaštita matrice jednako su važni u praksi, jer spori kvar alata pretvaraju u zaustavljen stroj i bilješku u dnevniku održavanja.
Druga dva troška se rutinski podcjenjuju. Komprimirani zrak koristi se za protutežu, aktiviranje kvačila i pneumatske jastuke, a propuštanja u tom krugu pokazuju se kao nepravilan odziv kvačila i pomaknuta klizna ravnoteža. Podmazivanje je drugo: automatski cirkulacijski sustavi s filtracijom i nadzorom tlaka pretvaraju ono što je nekada bio ručni dnevni zadatak u planiranu promjenu filtra i hvataju pokvarenu pumpu prije nego što postane bodljiva.
Mehanička preša je robustan stroj, ali se troši na predvidljivim mjestima, a trošenje je mjerljivo mnogo prije nego postane vidljivo u dijelovima.
Preša koja se održava prema rasporedu može raditi desetljećima. Za prešanje dok se nešto ne pokvari obično je potrebna matrica, tjedan proizvodnje i odnos s kupcima. Razlika u troškovima između ova dva pristupa uglavnom je administrativna: kontrolni popis, skup dopuštenih odstupanja i netko tko je odgovoran za bilježenje brojeva.
Posljednja faza je provjera hoće li stroj koji se nudi biti još uvijek prikladan za pet godina, kada se sastav dijelova promijeni i tolerancije pooštre. Nekoliko provjera pokriva većinu rizika.
Dobavljači s vlastitom proizvodnjom skloni su odgovoriti na ova pitanja crtežima i mjerama, a ne pridjevima. Bolun, na primjer, gradi svoj asortiman preša oko proizvodnog sustava u punom lancu koji pokriva dizajn, proizvodnju osnovnih komponenti i finalnu montažu, što je raspored koji čini dijagram opterećenja i brojku otklona smislenijim, a ne približnim. Kupci koji ocjenjuju a power press dobavljač sposobnost proizvodnje tih brojeva na zahtjev treba tretirati kao prvi filter, mnogo prije nego što cijena uđe u raspravu.
Moćna preša je jednostavna ideja izvedena s neuobičajenom preciznošću: pohraniti energiju u rotirajuću masu, osloboditi je kroz vezu koja multiplicira silu i voditi rezultat tako precizno da matrica može rezati, savijati ili izvlačiti metal do djelića milimetra, desetke tisuća puta dnevno. Iz te rečenice proizlazi sve što je bitno u specifikaciji.
Tonaža vam govori gornju granicu. Krivulja sile vam govori gdje je u zaveslaju možete koristiti. Okvir vam govori koliko ostaje usredotočeno na matricu. Pogon vam govori je li kretanje fiksno ili programabilno. Jastuk, krevet i visina zatvarača govore vam hoće li vaš alat pristajati i hoće li preživjeti.
Ispravite tih pet stvari i preša postaje najmanje zanimljiv stroj u tvornici, što je upravo ono što bi trebala biti. Shvatite ih krivo i to postaje usko grlo s kojim započinje svaki razgovor.
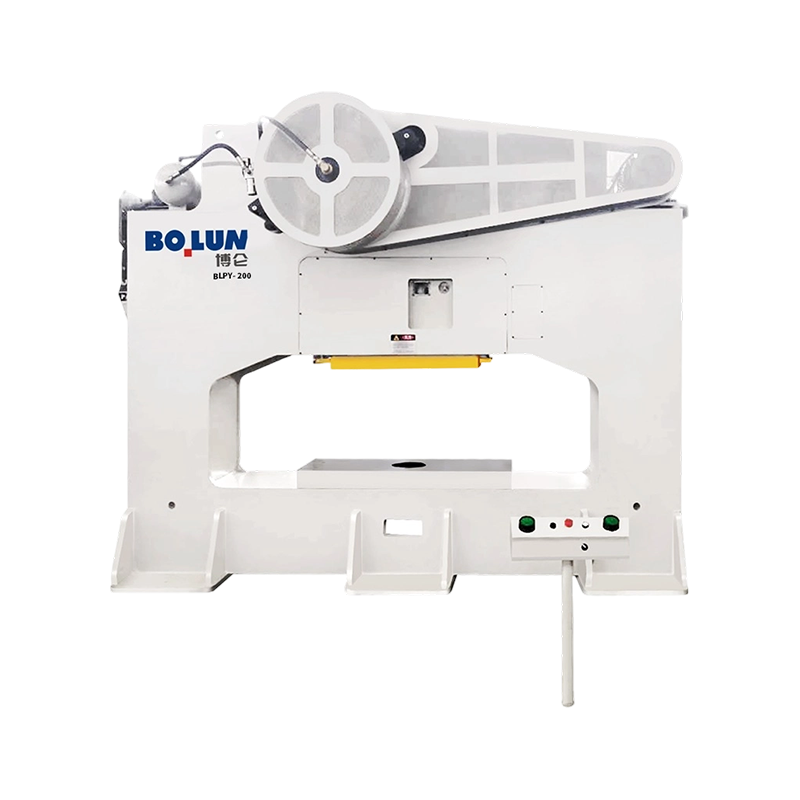


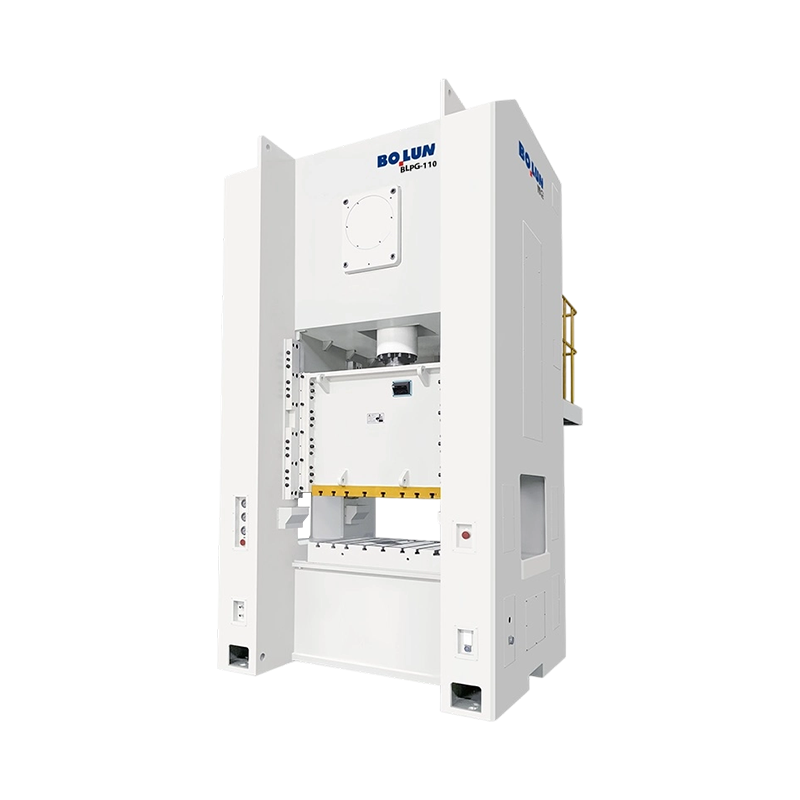
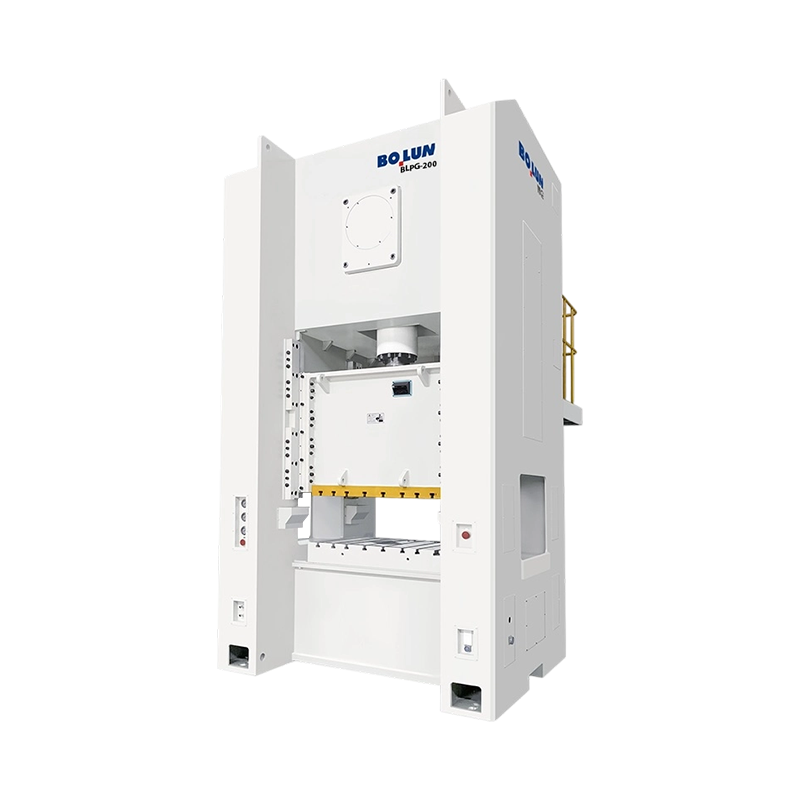
Što je Power Press? A pogonska preša — koja se naziva i preša ...
Dvije preše mogu nositi pločicu s imenom od 200 tona i još uvijek proizvod...
Stavite prešu s otvorenim okvirom od 160 tona i prešu sa zatvorenim okviro...
Kratak odgovor: Koja vrsta okvira odgovara vašem poslu An ...
Dizajn jedne točke Jedan pogonski priključ...
Voditelj proizvodnje u tvornici metalnih komponenti srednje veličine nedav...
Kontaktirajte nas

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang Province, Kina
spreman za početak?
Get in Touch

odmah!
ZHEJIANG BOLUN

