Dvije preše mogu nositi pločicu s imenom od 200 tona i još uvijek proizvoditi vrlo različite dijelove. Radionica koja nudi držač od mekog čelika od 2,5 mm na preši s otvorenim razmakom, a zatim koristi isti alat na preši sa zatvorenim okvirom, obično primjećuje promjenu u nagnutosti ruba, u visini srha po širini trake i učestalosti potrebnog oštrenja matrice. Tonažni broj se nije mijenjao. Ono što se promijenilo je koliko se okvir pomicao pod opterećenjem.
Praktičan zaključak dolazi na prvom mjestu: kada su tolerancije dijelova uske, alat je progresivna matrica ili je krevet širi od otprilike 1200 mm, stroj za prešu zatvorenog tipa obično je prava polazna točka. Prve stvari o kojima treba pregovarati su krutost okvira, iskoristiv prostor kalupa i pogonska karakteristika, a ne glavna tonaža. Za jednostavno bušenje i oblikovanje s velikim tolerancijama i uskim zavojnicama, dobro izgrađena preša s otvorenim otvorom često obavlja posao za manje novca i daje bolji pristup s tri strane.
Sve u nastavku objašnjava gdje se ta razdjelna linija zapravo nalazi, kako čitati list sa specifikacijama zatvorenog okvira, a da ne budete zavedeni, i koji detalji odlučuju hoće li stroj raditi čisto petnaest godina ili će tiho postati izvor otpada, zastoja i popravaka.
Okvir za prešu je opruga. Pod opterećenjem se rasteže okomito i, u dizajnu s otvorenim otvorom, također se okreće jer je putanja opterećenja u obliku slova C i poduprta samo s jedne strane. Vertikalno istezanje je podesivo; kutna rotacija je ono što umire. Kada se klizač nagne za nekoliko stotinki milimetra preko kreveta, udaljenost od punch-to-die prestaje biti ujednačena. Razmak pri rezanju u metalnom limu je obično 5 do 8 posto debljine po strani, tako da je na materijalu od 1,5 mm prihvatljivi otvor oko 0,075 do 0,12 mm. Okvir koji se okreće dovoljno da pojede polovicu tog prozora na jednom kraju kreveta učinkovito prepolovljuje životni vijek vaše matrice i povećava visinu srha na toj strani.
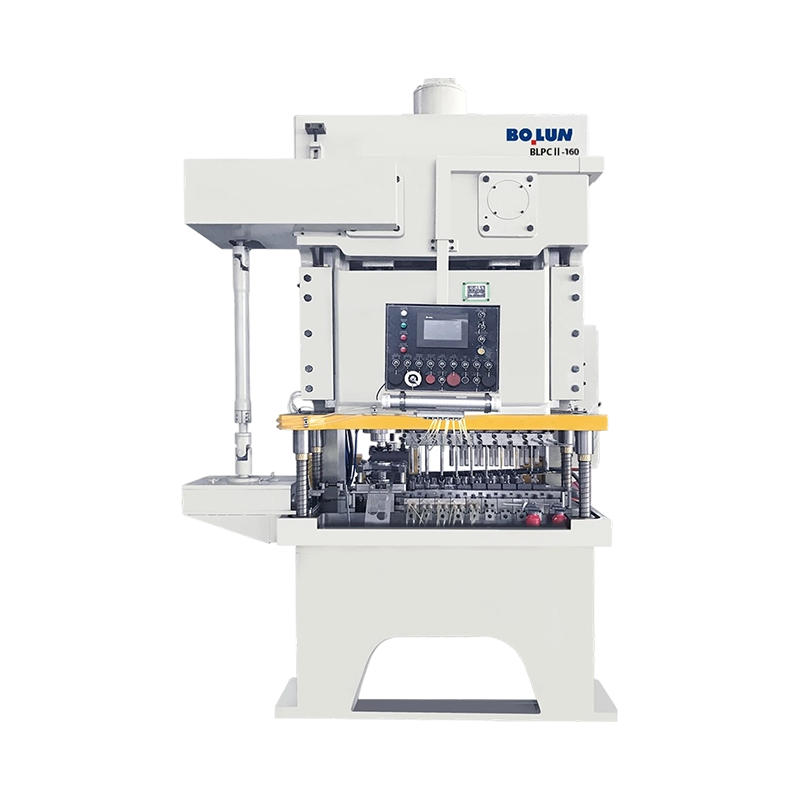
Preše sa zatvorenim okvirom okružuju putanju opterećenja s dva stupića i krunom, tako da sila putuje kroz simetričnu strukturu. Vertikalni otklon i dalje postoji, ali kutni otklon na klizaču je daleko manji, a paralelnost između klizača i podupirača ostaje unutar tolerancije preko cijele širine kreveta. U praksi to je ono što vam omogućuje dosljednu visinu brusa, bolju ravnost na izvučenim dijelovima, dulji životni vijek probijača i matrice i mogućnost pokretanja progresivnog alata s četiri ili šest stanica za rezanje u isto vrijeme bez hodanja trake u stranu.
Kompromis je pristup. U stroju sa zatvorenim okvirom materijal normalno ulazi sprijeda prema natrag, vodovi i dodavači su postavljeni u tom smjeru, a bočni pristup za ručno utovar je ograničen. Ako vaš proces ovisi o rukovateljima koji utovaruju s tri strane, ili trebate objesiti dugačke dijelove sa strane alata, otvoreni ili poluzatvoreni dizajn je iskreniji odgovor. Naša vlastita usporedba dviju arhitektura, objašnjenje pogonskog tiska otvorenog tipa nasuprot zatvorenog tipa , detaljnije pokriva geometriju ako još uvijek vagate to dvoje.
| Faktor selekcije | Preša s otvorenim otvorom | Preša zatvorenog okvira |
|---|---|---|
| Ponašanje okvira pod opterećenjem | Okomito istezanje plus primjetna kutna rotacija razmaka | Pretežno okomito rastezanje, mala kutna pogreška |
| Paralelizam klizač-podupirač | Mijenja se s opterećenjem i položajem tereta | Čvrsto se drži po širini kreveta |
| Tolerancija opterećenja izvan centra | Niska; opterećenje mora ostati blizu središta razmaka | Umjereno do visoko, osobito s dvostrukim klizanjem |
| Točnost dijelova i dosljednost neravnina | Prihvatljivo za opći rad | Bolje za strogu toleranciju i progresivan rad |
| Umri život | Kraće gdje je nagib značajan | Dulje jer zazor ostaje ujednačen |
| Pristup operatera i matrice | Odličan sprijeda, lijevo i desno | Samo naprijed i nazad; bočni pristup ograničen |
| Tipični tonažni raspon | Otprilike 10 do 250 tona | Otprilike 60 do 1000 tona i više |
| Površina za istu tonažu | Veći otisak u odnosu na kapacitet | Kompaktniji po toni sile |
Zatvoreni okviri nisu svi izrađeni na isti način, a izbor konstrukcije utječe na transport, održavanje i ponašanje stroja nakon deset godina teške obrade.
Monoblok okvir je izliven ili proizveden kao jedan komad, ili zavaren, a zatim oslobođen naprezanja i strojno obrađen kao jedna jedinica. To je najtvrđa opcija po kilogramu čelika, nema prednaprezanja za opuštanje i daje najpredvidljiviju krivulju otklona. Ograničenje je logistika: okvir je najteža pojedinačna stavka, obično mu je potrebna isporuka u ravnom stalku ili rasutom stanju, a ne kontejner, a plan opremanja u vašoj tvornici mora se riješiti prije narudžbenice, a ne nakon. Popravak nakon sudara također je teži jer nema spojnih šipki za ponovno podmetanje.
Okviri spona are assembled from a crown, a bed and two or four uprights, clamped together by pre-stressed tie rods and nuts. The pre-stress is what makes the assembly stiff: the joint stays closed under working load because the rods were stretched at build time. This design ships in pieces, can be re-shimmed on site, and allows a frame repair without scrapping the whole structure. It also puts an obligation on the buyer: tie-rod pre-load must be checked periodically, nut tightness recorded, and the initial tension verified during installation. A tie-rod frame that has been assembled without correct pre-load will feel soft and will show it in die life.
Poluzatvoreni stroj zadržava bočne stupove, ali ostavlja prednji i stražnji dio otvorenijim nego potpuno zatvoreni okvir. Nalazi se između dviju obitelji i koristan je tamo gdje želite bolju krutost od preše s otvorenim otvorom, ali ipak treba velikodušan prednji pristup za duge ili nezgrapne dijelove. Nije zamjena za istinski zatvoreni okvir u progresivnom kalupu koji radi blizu nazivne tonaže.
Koju god konstrukciju odabrali, tražite najteži pojedinačni komad, točke podizanja i težište. Ova tri broja određuju vaš kapacitet dizalice, širinu vrata i troškove instalacije, a često nedostaju u ponudi koja se fokusira samo na tonažu i veličinu kreveta.
Broj spojnih točaka klizača je odluka o putu opterećenja, a ne marketinška značajka. Kliznik s jednom točkom pokreće se kroz jednu klipnjaču u središtu klizača. Jednostavan je, isplativ i savršeno prikladan kada radna snaga ostaje blizu sredine korita, a alat je relativno uzak.
Kliznik s dvostrukom točkom pokreće se kroz dvije klipnjače, po jednu sa svake strane. Pod opterećenjem izvan središta, klizač se daleko bolje odupire naginjanju, jer druga spojna točka djeluje kao ograničenje momenta. Ovo je važno u tri uobičajene situacije: progresivne matrice gdje nekoliko stanica reže istovremeno na različitim pozicijama, široki kreveti gdje traka ide preko 1500 mm ili više i poslovi gdje je alat namjerno pomaknut na jednu stranu kako bi odgovarao liniji zavojnice ili prijenosnom sustavu.
Praktično pravilo je jednostavno. Ako je matrica šira od oko 60 posto širine kreveta ili ako je tona koncentrirana dalje od središta za više od otprilike jedne četvrtine duljine kreveta, stroj s dvostrukom točkom je sigurniji izbor. Preša s jednom točkom može se izvoditi na taj način, ali trošite život kako biste uštedjeli kapitalne troškove.
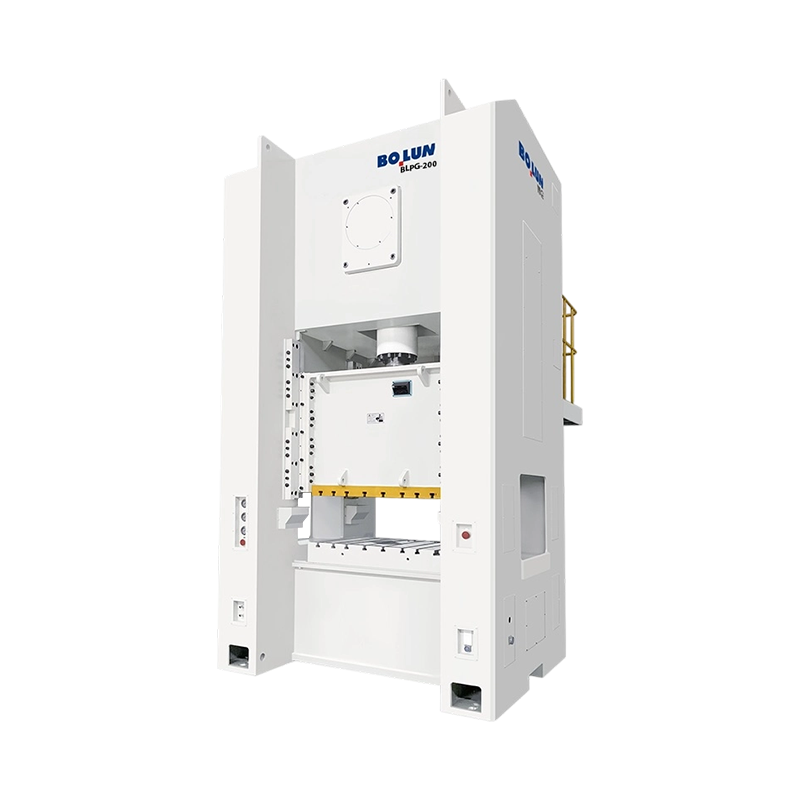
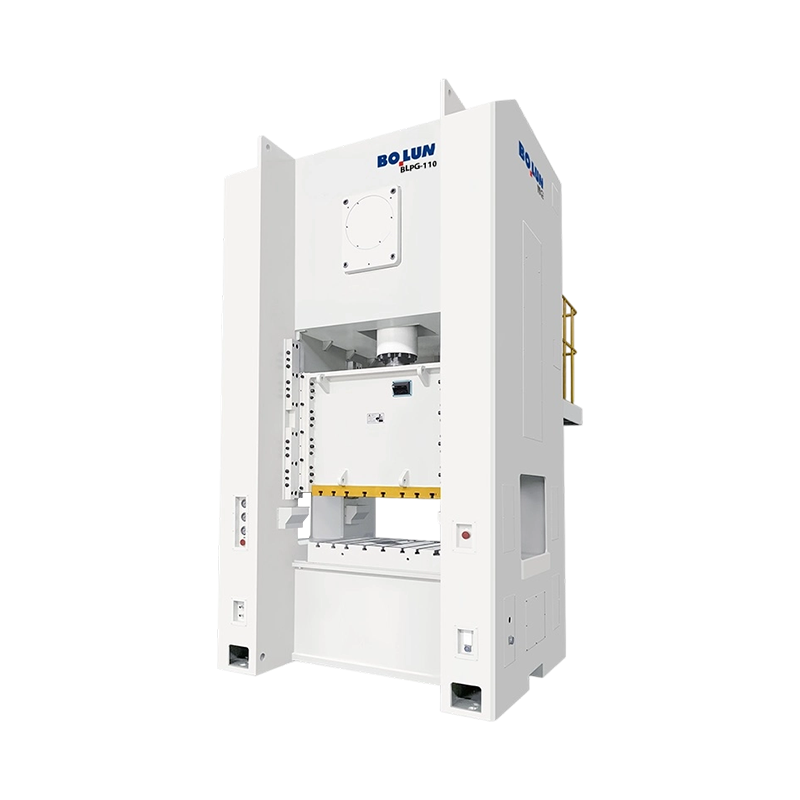
Ovdje također zaslužuju svoje mjesto strojevi s jednom točkom sa širokim krevetom. Zatvorena preša s jednom točkom sa širokim vratima i velikim ležištem, kao što je serija BLPG, daje dobar prednji pristup velikim pločama uz zadržavanje krutosti zatvorenog okvira i odgovara poslovima gdje je teret istinski centriran, ali je dio fizički velik. Suprotno tome, obitelj dvostrukih vrhova je radni konj za progresivne alate s više stanica. Reprezentativni primjer je 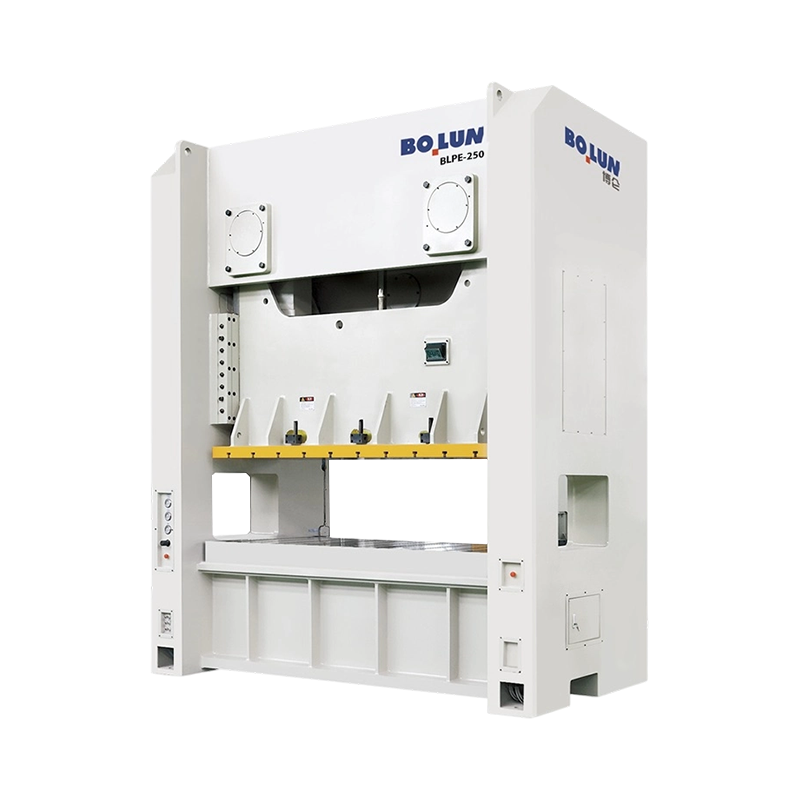 BLPE-250 Preša s dvostrukom točkom sa širokim krevetom i zatvorenim okvirom 2500 kN BLPE-250 uparuje krevet od 2500 × 1000 mm s krutošću zatvorenog okvira za velike progresivne alate i alate s više stanica. Pogledajte proizvod → konfiguracija, koja spaja široki krevet s dvije spojne točke i robustan okvir za kontinuirani proizvodni rad.
Okvir odlučuje koliko ravno stroj ostaje. Pogon odlučuje što klizač radi na putu prema dolje, a to zauzvrat odlučuje koje procese stroj zapravo može izvesti. Četiri rasporeda dominiraju mehaničkim prešama zatvorenog okvira i nisu međusobno zamjenjive.
Klasični pogon radilice pretvara energiju rotacijskog zamašnjaka u sinusoidno klizno gibanje. Učinkovit je, mehanički jednostavan i jeftin za održavanje. Brzina klizanja dostiže vrhunac u sredini hoda i pada prema donjoj mrtvoj točki, tako da materijal provodi razumno vrijeme pod pritiskom blizu dna. Koljenasti pogoni odgovaraju izrezivanju, bušenju, savijanju, plitkom oblikovanju i općem utiskivanju gdje je potrebna sila blizu dna hoda.
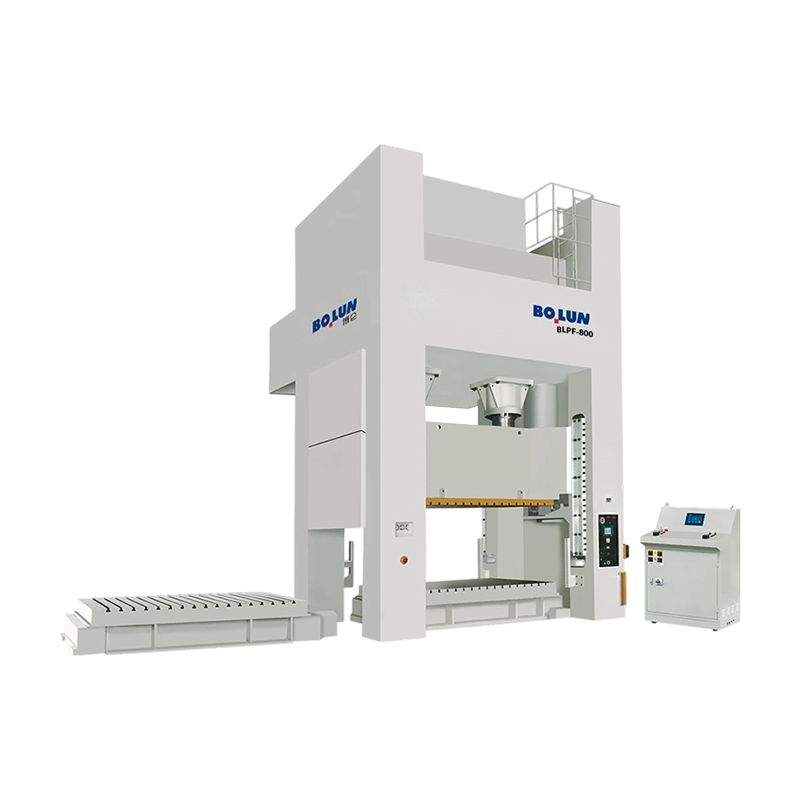
Pogon s ekscentričnim zupčanikom postavlja veliki zupčanik i ekscentrični ležaj između zamašnjaka i klipnjače, što povećava multiplikaciju zakretnog momenta blizu donje mrtve točke i omogućuje duži hod bez proporcionalno većeg zamaha poluge. Rezultat je velika raspoloživa sila nisko u hodu, što je upravo ono što je potrebno za duboko izvlačenje, hladno oblikovanje i rad s debelim pločama. Ovi su strojevi uglavnom veliki: dugi hod, široki krevet, velika tonaža i zamašnjak veličine za težak pojedinačni udar, a ne za kontinuirani lagani rad. Tamo gdje posao zahtijeva sposobnost dubokog zavlačenja pri velikoj tonaži, 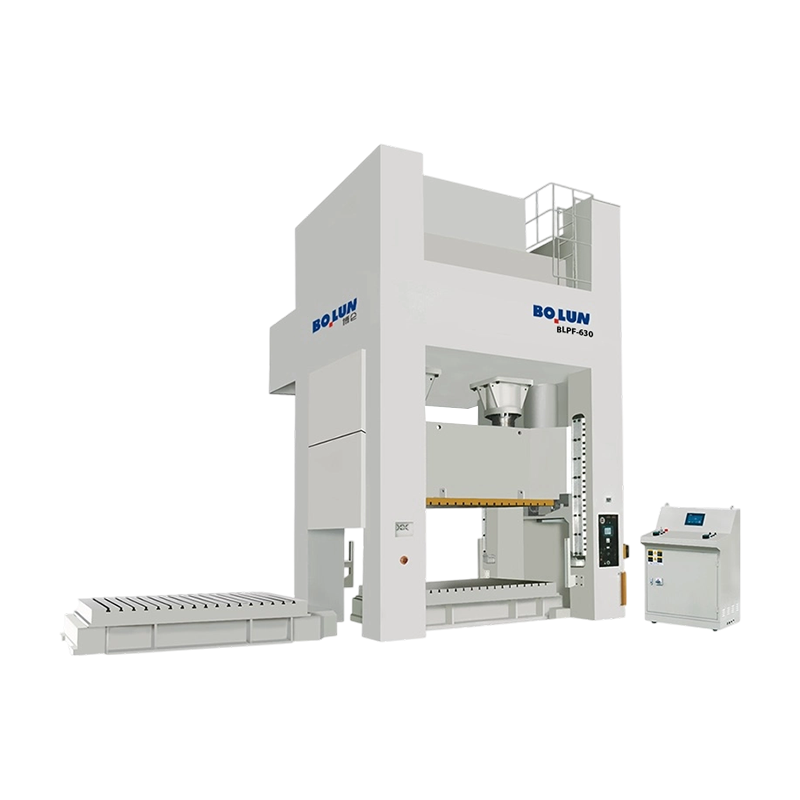 BLPF-630 Preša s dvostrukim točkama s ekscentričnim zupčanicima dubokog hoda Preša s ekscentričnim zupčanicima od 6300 kN s hodom od 400 mm i jastukom od 800 kN za visokotonažno duboko izvlačenje i složeno oblikovanje. Pogledajte proizvod → specifikacija je vrsta stroja za usporedbu s vašim izračunom energije oblikovanja, a ne samo s vašim izračunom tonaže.
Servo preša zamjenjuje zamašnjak i kvačilo motorom i vijčanim ili pogonskim mehanizmom koji se može programirati. Klizanje može usporiti kroz usjek, zadržati se na dnu, vratiti se djelomično ili se brzo približiti i formirati polako. Ta se fleksibilnost isplati kod tihog izrezivanja, kod crtanja gdje želite kontroliranu brzinu probijanja kroz materijal, kod kovanja gdje kratko zadržavanje poboljšava ispunjavanje i kod poslova gdje isti stroj mora pokretati nekoliko različitih alata. Ograničenja su jednako stvarna: raspoloživi okretni moment pri maloj brzini, energija po taktu, trošak motora i pogona, te činjenica da je upotrebljiva energija servo stroja ograničena na način na koji veliki zamašnjak nije. Ako vaš proces zahtijeva vrlo težak pojedinačni udar, provjerite energetsku brojku u kilodžulima, a ne samo tonažu.
Servo stroj s dvije točke montiran na okvir, kao što je 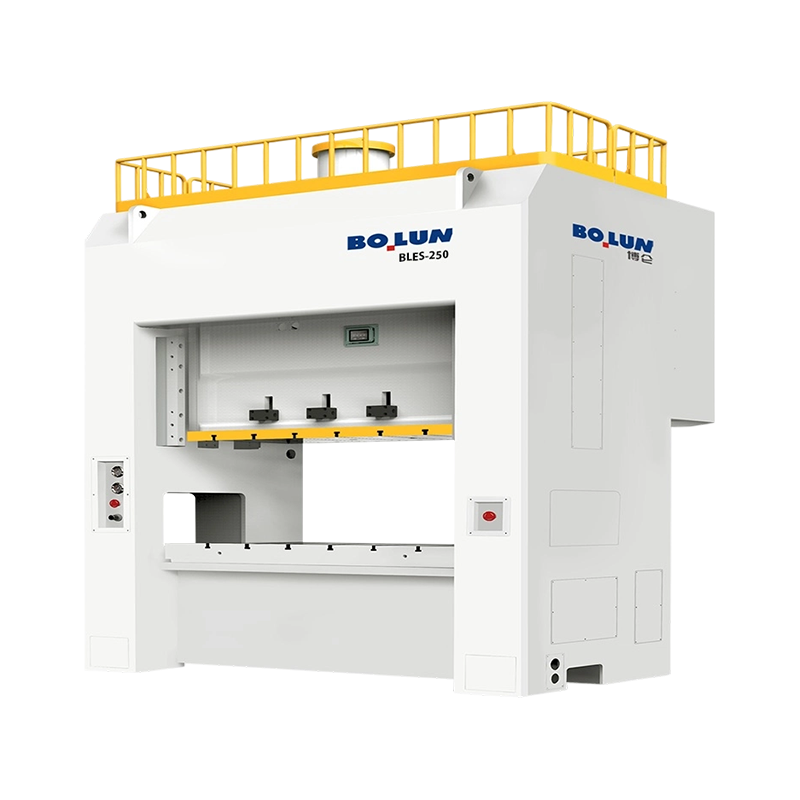 BLES-250 Servo preša zatvorenog okvira s dvije točke Servo preša od 2500 kN s radnom energijom od 25 200 J i krutošću u dvije točke zatvorenog okvira za programabilno duboko izvlačenje i precizne radove štancanja. Pogledajte proizvod → konfiguracija, prirodno odgovara postrojenju koje izvodi mješoviti rad visoke vrijednosti i želi programabilne profile hoda bez odustajanja od krutosti zatvorenog okvira.
Preklopni pogoni dramatično povećavaju silu blizu donje mrtve točke kroz spoj koji se uspravlja kako se klizač spušta. Tobogan se polako približava s velikom mehaničkom prednošću, a zatim se brzo uvlači. Ovo je standardna arhitektura za hladno kovanje, kovanje i dimenzioniranje, gdje materijal mora teći, a ne biti rezan, i gdje se vrhunac sile nalazi unutar milimetra ili dva od dna. Zakretni strojevi obično se određuju prema energiji deformacije i krutosti okvira, a ne samo prema tonaži.
| Vrsta pogona | Dostupna sila blizu donje mrtve točke | Tipični procesi | Glavno ograničenje koje treba provjeriti |
|---|---|---|---|
| Crank | Nazivna sila na položaju nazivne tonaže | Blanširanje, bušenje, savijanje, plitko oblikovanje | Duljina zaveslaja i energija po zaveslaju |
| Ekscentrični zupčanik | Visok, sa snažnim umnožavanjem okretnog momenta | Duboko izvlačenje, debela ploča, hladno oblikovanje | Vrijeme oporavka zamašnjaka pri kontinuiranim hodovima |
| Servo | Programabilan; ovisi o snazi motora i vijka | Tiho brušenje, kontrolirano izvlačenje, kovanje, mješoviti alat | Dostupna energija po taktu i trošak pogona |
| Preklopnik / zglob | Vrlo visoko unutar kratke radne zone | Hladno kovanje, dimenzioniranje, kovanje | Uski upotrebljivi prozorčić |
Većina pogrešaka pri kupnji zatvorenih preša nije napravljena na tonaži. Izrađuju se na četiri ili pet brojeva otisnutih ispod. Specifikacija je ugovor u malom, a svaka brojka ima kontekst koji citat rijetko objašnjava.
Počnite s položajem nominalne tonaže. Mehanička preša može isporučiti svoju nominalnu silu samo na određenoj udaljenosti iznad donje mrtve točke, obično negdje između 5 i 13 mm, ovisno o veličini i standardu. Iznad te točke, geometrija pogona ograničava silu. Ako vaša operacija oblikovanja zahtijeva punu tonažu 30 mm iznad donje mrtve točke, stroj s oznakom 6 mm to neće isporučiti, bez obzira na to što piše na pločici s nazivom. Zatražite krivulju tonaže, a ne jednu brojku.
Zatim zajedno provjerite udarac i udarce u minuti. SPM se obično navodi pri određenoj duljini hoda i često pri određenoj postavci brzine. Stroj koji se reklamira na 60 SPM to može postići samo s kratkim hodom i pogonom promjenjive brzine postavljenim na maksimum. Ako vaš alat treba hod od 200 mm za izvlačenje dijela, realna stopa proizvodnje može biti znatno niža.
Zatim provjerite aritmetiku prostora matrice. Visina zatvarača, podešavanje klizača i debljina podupirača moraju se čitati kao set. Vaš niz matrica trebao bi se nalaziti blizu sredine raspona podešavanja, a ne na ekstremu, tako da zadržite dopuštenje za brušenje na matrici i imate prostora za kasnije dodavanje odstojnika ili jastuka. Matrica koja odgovara samo s podešavanjem na gornjoj granici je matrica koja neće odgovarati nakon prvog ponovnog brušenja.
| Slika specifikacije | Ono što kontrolira | Pitanje za postaviti |
|---|---|---|
| Nazivna tonaža i nazivni položaj | Upotrebljiva sila na danoj visini iznad donje mrtve točke | Možete li dati krivulju tonaže preko radnog hoda? |
| Duljina hoda i SPM | Visina izvlačenja dijelova i realan izlaz | Pri kojoj se postavci hoda i brzine mjeri SPM? |
| Podešavanje visine matrice i klizača | Odgovara li hrpa kalupa s marginom | Koji je položaj podešavanja s instaliranom matricom? |
| Prostor za krevet i tobogan | Otisak matrice i prostor za stezanje | Je li navedeni krevet otvor okvira ili potporna ploča? |
| Otklon okvira | Stabilnost zazora matrice i točnost dijelova | Koji je vertikalni i kutni otklon zajamčen pri nazivnom opterećenju? |
| Kapacitet i hod jastuka matrice | Sila držača slepca i izbacivanje | Je li sila jastuka konstantna tijekom hoda ili raste? |
| Snaga glavnog motora | Kontinuirana proizvodnja i povrat energije | Koliko se udaraca u minuti može održati pri punom opterećenju? |
Tonažu treba izračunati iz alata, zatim zaokružiti s marginom, zatim provjeriti u odnosu na krivulju tiska. Čineći to drugim redoslijedom, počevši od stroja koji vam je ponuđen, preše na kraju rade s 95 posto nazivnog opterećenja i rano otkazuju.
Za smicanje i oblikovanje, sila je duljina reza pomnožena s debljinom i čvrstoćom materijala na smicanje. Kvadratni proizvod od 180 mm od mekog čelika debljine 3 mm ima duljinu reza od 720 mm; s posmičnom čvrstoćom oko 350 MPa, sila je otprilike 756 kN ili oko 77 tona. Dodajte silu skidanja, obično 5 do 10 posto, i radnu marginu od 20 do 30 posto, i stroj od 100 do 110 tona je udoban. Pomnožite s brojem stanica koje simultano režu u progresivnoj matrici. Za četiri istovremena reza te veličine trebat će više od 300 tona, što u potpunosti mijenja klasu stroja.
Za izvlačenje, sila izvlačenja ovisi o promjeru blanka, debljini materijala i vlačnoj čvrstoći, a sila držača blanka obično dodaje 20 do 40 posto na vrhu. Uobičajena pogreška je dimenzionirati prešu samo na silu izvlačenja i zaboraviti da jastuk mora držati uložak dolje za punu dubinu izvlačenja dok se klizač još uvijek kreće. Kapacitet jastuka, njegova krivulja sile i njegov hod moraju se provjeriti prema rasporedu crteža, a ne samo prema najvećem broju u katalogu.
Dvije dodatne provjere često se preskaču. Prvo, energija: stroj sa zamašnjakom može isporučiti veliku silu, ali samo konačnu količinu energije po udaru prije nego što uspori. Posao s dugim radnim hodom troši više energije od kratkog rezanja pri istoj tonaži, a ako se zamašnjak ne može oporaviti između hodova, stopa proizvodnje opada. Drugo, opterećenje izvan središta: zatvoreni okviri ga podnose bolje od strojeva s otvorenim otvorom, ali ga ne ignoriraju. Ako je rezultantna sila izvan preporučene zone, klizač se naginje, ivice se neravnomjerno troše i matrica vidi varijaciju zazora. Zatražite dijagram dopuštenog izvancentralnog opterećenja i provjerite gdje se zapravo nalazi središte sile vašeg alata.
Die space je mjesto gdje dobre specifikacije umiru. Crtež koji prikazuje krevet od 2.000 x 1.000 mm može navesti otvor okvira, dok stvarna potporna ploča s T-utorima može biti manja. Potvrdite koju dimenziju kupujete, zatim potvrdite veličinu T-utora, korak i položaj, jer oni odlučuju kako ćete stegnuti matricu i hoće li vaše postojeće stezaljke i paralele raditi.
Područje tobogana jednako je važno kao i područje kreveta. Gornja matrica je stegnuta na klizač, a klizač koji je puno uži od matrice ostavlja vanjske rubove alata bez oslonca. Za velike ploče ovo je pravi izvor savijanja i označavanja. Također provjerite ograničenje težine matrice u odnosu na klizač i kapacitet protuteže: neuravnotežena teška matrica će pasti kada se protutežni pritisak otpusti, što je i sigurnosni problem i problem oštećenja matrice.
Na jastuku su bitna pitanja sila, udarac i kontrola. Pneumatski jastuk daje otprilike konstantnu silu s karakterističnim porastom na kraju hoda, što je dobro za mnoge poslove crtanja. Hidraulički jastuk s programibilnom silom i položajem daje više kontrole za teška izvlačenja, ali povećava troškove i održavanje. Ako namjeravate raditi i na crtanju i na izradi, provjerite može li se jastuk zaključati ili uvući izvan matrice i mogu li se igle jastuka postaviti tako da odgovaraju vašem rasporedu alata bez bušenja novih rupa u podupiraču.
Za pogone koji rade s velikim miješanjem, malim volumenom, pomični nosač s tračnicama i brzim stezanjem matrice mijenja ekonomiju više nego bilo koja druga opcija na popisu. Vrijeme postavljanja koje pada s četiri sata na četrdeset minuta vraća se brže od marginalnog smanjenja vremena ciklusa, jer preša može zarađivati na sljedećem poslu dok se matrica još priprema.
Preša zatvorenog okvira je velika investicija zaštićena malim brojem komponenti, a sustav preopterećenja je najvažniji od njih. Hidraulička zaštita od preopterećenja otpušta klizač kada sila prijeđe postavljenu granicu, obično unutar milisekundi, a zatim se ponovno postavlja. Bez toga, dvostruka prazna ili pogrešno uvučena traka prenosi preopterećenje na klipnjaču, polugu i okvir. Kada uspoređujete strojeve, pitajte koji je prag oslobađanja od preopterećenja, kako se poništava i može li se točka oslobađanja provjeriti tijekom testiranja prihvaćanja, a ne uzeti na povjerenje.
Raspored kvačila i kočnice određuje učinak zaustavljanja, buku i održavanje. Mokre spojke i kočnice s više lamela rade u ulju, traju dulje, rade tiše i zahtijevaju manje podešavanja od tipova sa suhim trenjem, po cijenu kruga ulja koji se mora održavati. Za sigurnost je bitno vrijeme zaustavljanja i zaustavni kut, mjereno na zamašnjaku ili toboganu, jer o tome ovisi sigurnosni razmak zaštitnog i svjetlosnog zastora. Te bi se brojke trebale zabilježiti pri puštanju u rad i ponovno provjeravati jednom godišnje.
Podmazivanje je neglamurozno i odlučno. Automatsko centralizirano podmazivanje s nadziranim tlakom i izlazom greške sprječava najčešći uzrok preranog trošenja zgloba i zupčanika. Zatražite dijagram podmazivanja, broj točaka, kapacitet spremnika i ponašanje alarma kada se vod blokira. Također pitajte o postupku zagrijavanja: hladna preša ima različite razmake od tople preše, a radionica koja počinje s punom tonažom u hladno jutro primijetit će pad točnosti u prvom satu smjene.
Sigurnost tiska regulirana je gotovo posvuda, a uvjet nije naljepnica na stroju, već potvrđena sigurnosna funkcija. Na tržištima koja slijede ISO 16092, mehaničke preše obuhvaćene su općim sigurnosnim standardom za preše plus posebnim dijelom za stroj za mehaničke preše, a sustavi upravljanja povezani sa sigurnošću dizajnirani su i potvrđeni na razinu performansi prema ISO 13849. Strojevi s oznakom CE u Europi, NR-12 u Brazilu i instalacije kojima upravlja OSHA u Sjedinjenim Državama pristupaju istom problemu iz malo različitih kutova: točka rada mora biti zaštićena, a zaštita mora uspjeti sigurno.
U praksi potražite fiksne štitnike s međusobno zaključanim revizijskim vratima, upravljačku jedinicu s dvije ruke za jednotaktni rad, svjetlosne zavjese ili sigurnosne prostirke gdje je potreban pristup, sigurnosni blok za postavljanje matrice i postupak izolacije energije koji zapravo izolira pohranjenu energiju u zamašnjaku, zraku protuteže i hidrauličkom krugu. Sigurnosni blok često se izostavlja iz proračunskih citata i neophodan je za svakoga tko mijenja umrijeti.
Što se tiče kontrole, korisne značajke su one koje smanjuju pogreške operatera, a ne one koje izgledaju impresivno u brošuri. Memorija visine matrice s motoriziranom prilagodbom, praćenje tonaže s prikazom po taktu, povijest grešaka s vremenskim oznakama i jasna indikacija kuta koljena, sve to vrijedi imati. Praćenje tonaže posebno se isplati kada prvi put uhvati pogrešno uvlačenje prije nego što se alat uništi.
Preša zatvorenog okvira je kruta, teška i osjetljiva na to kako stoji na podu. Temelj je obično zaseban armiranobetonski blok, izoliran od okolne ploče, dimenzioniran prema masi stroja i dinamičkom opterećenju i izliven s džepovima za sidrene vijke postavljenim prema predlošku. Preskakanje izolacije i pričvršćivanje vijcima ravno na opću industrijsku ploču je najbrži put do pucanja, do prijenosa vibracija na susjedne strojeve i do preše koja neće držati paralelnost.
Niveliranje je precizan posao. Preša izravnana na djelić milimetra po metru s odgovarajućom libelom ili elektroničkom vagom, zatim fugirana i ponovno provjerena nakon što se smjesa stvrdne, zadržat će svoju geometriju. Jedan izravnan okom pokazat će to u prvoj kockici. Pričekajte vrijeme stvrdnjavanja prije proizvodnje i zabilježite očitanja razine kao dio instalacijske datoteke.
Komunalne usluge se obično podcjenjuju. Komprimirani zrak je potreban za kvačilo, protutežu, jastuk i mlaz zraka; provjerite tlak, protok i je li dovod suh i filtriran, jer voda u krugu zraka dolazi do spojke i pneumatike. Električno napajanje mora odgovarati motoru i upravljačkom naponu, a kapacitet transformatora treba dimenzionirati uzimajući u obzir početnu struju i svako buduće servo ili VFD opterećenje. Ostavite mjesta za pokretnu traku ili kantu za otpatke ispod kreveta i potvrdite dubinu jame potrebnu za jastuk i izbacivanje.
Na kraju isplanirajte opremu. Provjerite kapacitet dizalice na mjestu ugradnje, širinu vrata i prolaza, opterećenje poda duž rute i stiže li okvir sastavljen ili u komadima. Stroj koji je spreman na vrijeme, ali se ne može unijeti u zgradu je skupa odgoda, a plan postavljanja ne košta ništa da se pripremi unaprijed.
Prije potpisivanja prođite kroz sljedeće stavke i na svaku od njih dobijte pismeni odgovor. Nijedan od njih nije egzotičan; svi se oni rutinski propuštaju.
Ukupni trošak vlasništva obično prati životni vijek i radni vijek mnogo više od nabavne cijene. Stroj koji održava paralelizam pod opterećenjem produljuje život matrice za mjerljivu marginu, a matrica koja traje 30 posto duže vrijedi više od malog popusta na prešu. Dodajte troškove otpada, sati postavljanja, energije po tisuću udaraca i neplaniranih zastoja, i najjeftinija ponuda često prestaje biti najjeftinija opcija do treće godine.
Graditelji koji proizvode i otvorene i zatvorene strojeve nastoje strukturirati svoj katalog oko iste četiri varijable: arhitektura okvira, broj točaka spajanja kliznih točaka, vrsta pogona i specijalizacija procesa. Razumijevanje te strukture olakšava odabir pravog modela u uži izbor umjesto čitanja trideset tablica s podacima.
Tipična linija zatvorenog okvira kreće se od strojeva s jednom točkom i širokim vratima za velike, centrirane radove, preko preša s dvostrukim točkama za progresivne alate i alate s više stanica, do strojeva s ekscentričnim zupčanicima za duboko izvlačenje i teško oblikovanje, i konačno do varijanti sa servo pogonom gdje je programabilno kretanje klizača vrijedno premije. Specijalizirani ogranci nalaze se uz njih: preše za hladno kovanje za rad na deformaciji i preše s baterijskim omotačem za proizvodnju kućišta velikih količina gdje je dosljednost dimenzija u milijunima dijelova važnija od sirove tonaže.
Zhejiang Bolun High-Precision Machinery gradi svoju obitelj zatvorenih okvira upravo na ovim linijama, s modelima s jednom točkom sa širokim vratima, prešama s dvostrukim točkama u srednjem rasponu, strojevima s ekscentričnim zupčanicima na vrhu tonažne ljestvice i servo granom s dvije točke za programabilno oblikovanje. Navedena pozicija tvrtke je vertikalno integrirani proizvođač koji pokriva dizajn, strojnu obradu osnovnih komponenti i finalnu montažu, što je kupcima važno uglavnom iz jednog razloga: okvir, klizač i pogon proizvode se pod istim krovom, tako da se brojke otklona i točnosti mogu pratiti unatrag do procesa strojne obrade i inspekcije, a ne sastavljanja od dijelova treće strane. Kupci koji procjenjuju asortiman mogu pregledati pregled proizvođača a zatim usporedite određene modele s gornjim popisom specifikacija.
Pojedinačna najkorisnija navika pri kupnji stroja za prešu zatvorenog tipa je prestati tretirati tonažu kao glavnu specifikaciju. Tonaža vam govori o veličini stroja. Otklon okvira, prostor matrice, pogonska karakteristika i energija po hodu govore vam što će zapravo proizvesti, koliko će dugo matrice trajati i hoće li stroj i dalje održavati toleranciju za desetljeće. Ispravite ta četiri, napišite kriterije prihvaćanja, a ostatak kupnje je administracija.


Voditelj proizvodnje u tvornici metalnih komponenti srednje veličine nedav...
Kupac koji uspoređuje prešu s otvorenim otvorom od 45 tona za liniju nosač...
Što je Power Press? A pogonska preša — koja se naziva i preša ...
Proizvođač spojnica srednje veličine nedavno se suočio s poznatim problemo...
Dizajn jedne točke Jedan pogonski priključ...
Inženjer alata citira novi program nosača i specificira prešu od 160 tona....
Kontaktirajte nas

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang Province, Kina
spreman za početak?
Get in Touch

odmah!
ZHEJIANG BOLUN

