Voditelj proizvodnje ulazi na inženjerski sastanak s hrpom crteža za pričvršćivač velike količine, prsten ležaja i kućište baterije. Uobičajeno pitanje je: "Možemo li ih napraviti brže, s manje otpada i s boljim vijekom trajanja od zamora od strojne obrade ili vrućeg kovanja?" Odgovor je u mnogim slučajevima hladno oblikovanje. Hladno oblikovanje je proces oblikovanja metala ispod njegove temperature rekristalizacije, obično na sobnoj temperaturi, tjeranjem materijala u šupljinu matrice pod visokim pritiskom. Pretvara jednostavnu žicu ili šipku u gotov ili gotovo gotov dio u nekoliko sekundi, dok poboljšava čvrstoću materijala i smanjuje otpad. Praktični izazov za kupca nije hoće li hladno oblikovanje funkcionirati, već kako uskladiti proces s geometrijom dijela, materijalom i prešom koja će obaviti posao.
Hladno oblikovanje je metoda obrade metala koja mijenja oblik metalnog obrasca ili žice na sobnoj temperaturi, bez zagrijavanja obratka iznad točke rekristalizacije. Metal se sabija između probijača i matrice, a materijal se plastično pomiče u željeni oblik. Budući da temperatura ostaje niska, metal doživljava deformacijsko otvrdnjavanje. To znači da dio postaje jači kako se deformira, često dostižući dva do tri puta veću granicu tečenja od izvornog materijala. Proces se također naziva hladno kovanje ili hladno kovanje, ovisno o industriji i vrsti dijela koji se izrađuje.
Pojam "hladno oblikovanje" je širok. U postrojenju za pričvršćivanje, to obično znači hladno formiranje koje uzima namotanu žicu, reže neobrađeni materijal i pomiče ga kroz nekoliko matrica za proizvodnju vijaka, vijaka ili matica. U radionici za štancanje to može značiti prešu za hladno kovanje koja oblikuje veće dijelove kao što su zupčanici ili osovine. U kontekstu lima, može se odnositi na oblikovanje valjaka ili hladno savijanje. Ovaj se članak usredotočuje na prešanje temeljeno na oblikovanju čvrstih metalnih dijelova, gdje dolazi do najveće tonaže i najviše odluka o tehničkoj opremi.
Ključna razlika između hladnog i toplog oblikovanja je temperatura. Vruće oblikovanje radi iznad rekristalizacije, tako da metal ostaje mekan i može teći u složene oblike. Hladno oblikovanje radi se na ili blizu sobne temperature, tako da je metal tvrđi i otporniji na deformacije. Ta razlika pokreće specifikaciju opreme: preše za hladno oblikovanje trebaju veću tonažu, čvršće okvire i često sofisticiraniji profil hoda od preše za vruće kovanje istog kapaciteta.
Hladno oblikovanje iskorištava činjenicu da se duktilni metali mogu trajno preoblikovati kada naprezanje premaši njihovu granicu tečenja. Udarac gura metal u šupljinu matrice, a materijal teče stazom najmanjeg otpora. Budući da metal tijekom rada ne rekristalizira, zrnasta struktura se izdužuje, a materijal postaje tvrđi. Ovo otvrdnjavanje je dvosjekli mač: ono povećava čvrstoću, ali također smanjuje rastezljivost, tako da je količina deformacije po koraku ograničena.
Postoje tri osnovna načina deformacije koji upravljaju većinom operacija hladnog oblikovanja:
Kod ekstruzije prema naprijed, metal se gura kroz otvor matrice u istom smjeru u kojem se kreće probijač. Uzorak se stavlja u spremnik, a probijač ga sabija s jednog kraja, tjerajući materijal da teče kroz manji otvor. Ovo je standardni način za izradu osovina, stepenastih klinova i cjevastih komponenti. Potreban tlak ovisi o omjeru redukcije i naprezanju tečenja materijala.
Kod ekstruzije unatrag, metal teče u suprotnom smjeru od kretanja udarca. Izbijač ulazi u izbijač i tjera materijal da teče prema gore oko izbijača, tvoreći čašicu ili oblik cijevi. To je uobičajeno za izradu šupljih dijelova kao što su šesterokutni utičnice, kućišta baterija i automobilski klipovi. Istiskivanje unatrag može proizvesti duboke šupljine s malo otpada materijala, ali zahtijeva vrlo krutu prešu jer probijač doživljava veliko tlačno opterećenje.
Uznemirujuće is the process of reducing the length of a blank while increasing its diameter. The metal is compressed between a flat punch and a die, and it bulges outward. This is the basis for forming bolt heads, rivets, and flanges. Multiple upsetting steps are often used in cold heading machines to build up material progressively.
Većina hladno oblikovanih dijelova zahtijeva kombinaciju ovih načina. Tipični zatvarač, na primjer, koristi savijanje za oblikovanje glave, ekstruziju prema naprijed za stvaranje drške i možda operaciju podrezivanja ili šiljanja na kraju. Preša mora isporučiti točnu silu, hod i brzinu za svaku stanicu, zbog čega je dizajn stroja važan jednako kao i alat.
Hladno oblikovanje na kalupu s više stanica slijedi ponavljajući ciklus koji je nevjerojatno dosljedan u različitim skupinama dijelova. Razumijevanje ciklusa pomaže kupcu da ocijeni što tisak mora isporučiti.
Brzina ciklusa mjeri se u udarcima u minuti ili dijelovima u minuti. Stroj za oblikovanje matica velike brzine može raditi od 200 do 400 dijelova u minuti, dok teška preša za hladno kovanje velikih dijelova može raditi od samo 20 do 60 udaraca u minuti. Struktura preše, kvačilo i sustav upravljanja moraju biti odabrani tako da odgovaraju potrebnoj brzini i profilu opterećenja.
Ljudi koriste ova tri pojma gotovo naizmjenično, što uzrokuje pravu zbrku pri odabiru opreme. Razlika nije akademska; to utječe na specifikaciju tiska, konfiguraciju alata i očekivanu točnost dijela.
U praksi, preša za hladno kovanje ima teži okvir i robusniji klizač od stroja za usmjeravanje, jer su sile veće i dio je veći. Stroj za usmjeravanje daje prioritet brzini i dostupnosti alata, često koristeći vodoravni dizajn. Kada kupac zatraži "stroj za hladno oblikovanje", prodajni inženjer mora razjasniti radi li se o malim spojnim elementima ili srednjim do velikim strukturnim dijelovima. Odgovor mijenja svaku specifikaciju od tonaže preko veličine kreveta do tipa pogona.
Ne može se svaki metal uspješno hladno oblikovati. Materijal mora imati dovoljno duktilnosti da se podvrgne ozbiljnoj plastičnoj deformaciji bez pucanja, i dovoljan kapacitet otvrdnjavanja radi poboljšanja čvrstoće bez gubitka potrebne žilavosti. Najčešći materijali za hladno oblikovanje uključuju:
| Materijal | Tipično hladno oblikovanje | Uobičajena krajnja uporaba |
|---|---|---|
| Niskougljični čelik | Izvrsna duktilnost, nizak stres tečenja, lako se hladno oblikuje. Ocjene poput 1006 do 1018 naširoko se koriste. | Pričvršćivači, klinovi, osovine, sidra |
| Srednje ugljični čelik | Više snage, ali manje rastezljivosti; može zahtijevati srednje žarenje za složene oblike. | Zupčanici, spojnice, automobilske komponente |
| Nehrđajući čelik | Rad se brzo stvrdnjava, zahtijeva veću tonažu i progresivniji alat. | Pričvršćivači, spojnice, medicinske komponente |
| Aluminij i aluminijske legure | Nizak zahtjev za silom, dobra završna obrada površine, ali mekana i može žučiti. | Kućišta, kape, elektronika |
| Bakar i mjed | Izvrsna obradivost na hladnom, dobra otpornost na koroziju. | Električni terminali, vodovodni dijelovi |
| Legirani čelik | Visoka čvrstoća, teže se oblikuje, često treba toplo oblikovanje kao odskočnu dasku. | Osovine, pričvršćivači visoke čvrstoće |
Kada dizajnirate postupak hladnog oblikovanja, granica tečenja materijala i brzina otvrdnjavanja deformacijom određuju potrebnu silu prešanja. Za mekani aluminijski dio moglo bi biti potrebno samo 50 tona, dok bi verzija od nehrđajućeg čelika iste geometrije mogla trebati 200 tona. Kupac ne smije pretpostaviti da će preša za čelik raditi s drugom legurom bez provjere izračuna sile.
Prednosti hladnog oblikovanja su mjerljive i one objašnjavaju zašto se toliko velikih metalnih dijelova izrađuje na ovaj način.
Ove se prednosti pretvaraju u niži ukupni trošak po dijelu tijekom proizvodne serije, pod uvjetom da je obujam dovoljno velik da amortizira alat. Za male količine, cijena matrice je obično previsoka, što je ključni kriterij kupnje.
Hladno oblikovanje nije univerzalno rješenje. Poznavanje ograničenja bitno je prije nego što se posvetite preši ili setu alata.
Rizik pri nabavi koji se često zanemaruje je laminacija između preše i alata. Preša dizajnirana za progresivno utiskivanje možda neće imati kontrolu brzine klizača potrebnu za hladno kovanje. Preši napravljenoj za hladno kovanje, s druge strane, možda nedostaje visoka stopa hoda potrebna za pričvršćivače. Kupac bi trebao tražiti od proizvođača da pokaže krivulju sila-hod i energetski kapacitet, a ne samo nazivnu tonažu.
Preša je srce postupka hladnog oblikovanja. Osigurava silu koja ubacuje proboj u matricu i određuje točnost dijela, vijek trajanja alata i ukupne troškove proizvodnje. Glavni parametri preše za ocjenu su tonaža, krutost okvira, duljina hoda, brzina klizanja i vrsta pogona.
Tonaža je najveća sila koju preša može primijeniti tijekom zaveslaja. Mora premašiti vršnu silu oblikovanja potrebnu za dio, koja se izračunava iz naprezanja tečenja materijala i projektirane površine. Osnovno pravilo je odabrati prešu s 10 do 20 posto većom tonažom od izračunatog vrhunca, kako bi se omogućile varijacije materijala i trošenje alata.
Čvrstoća okvira mjeri se u smislu otklona okvira pod opterećenjem. Kruti okvir održava poravnatost izbijača i matrice, što je ključno za držanje uskih tolerancija. Preše sa zatvorenim okvirom općenito su kruće od preša s otvorenim okvirom jer je putanja sile simetrična oko kreveta. Mnogi hladni kalupi stoga preferiraju dizajn zatvorenog okvira za velika opterećenja.
Duljina hoda određuje koliko daleko klizač putuje od dna hoda. Mora se prilagoditi visini dijela, otvoru matrice i potrebnom hodu probijača. Duboki dijelovi i duga izbočenja prema naprijed zahtijevaju duži hod, što zauzvrat može smanjiti stopu hoda jer se klizač mora ubrzati na većoj udaljenosti.
Brzina klizanja je brzina u trenutku kada alat dodiruje materijal. Za hladno oblikovanje važna je kontrolirana brzina blizu dna hoda kako bi se izbjeglo udarno opterećenje i lomljenje matrica. Mehaničke preše imaju profil brzine određen geometrijom radilice, dok servo preše omogućuju operateru da programira krivulju brzine.
Vrsta pogona može biti mehanički, hidraulički ili servo. Mehanička preša koristi zamašnjak i kvačilo za isporuku energije i učinkovita je za oblikovanje velikom brzinom. Hidraulička preša daje punu tonažu u bilo kojoj točki hoda, što je korisno za duge operacije oblikovanja, ali je općenito sporije. Servo preša koristi servo motor izravno na koljenastom vratilu ili preko mjenjača, dajući preciznu kontrolu kretanja klizača i upravljanja energijom.
Preša za hladno kovanje, kao što je preša sa zglobnim zglobom, nudi mehaničku prednost na dnu hoda. Preklopna veza pruža veliku silu blizu donje mrtve točke s vrlo malom brzinom, što je idealno za dijelove hladnog kovanja koji zahtijevaju visok pritisak i mali klizni hod. To je upravo razlog zašto se preša s zglobnim zglobom često bira za primjene hladnog kovanja umjesto normalne preše s koljenastom koljenicom.
 BLKP-850 industrijska čvrstoća za teške uvjete hladnog kovanja Preša s preklopnim tipom BLKP-850 industrijska čvrstoća za teške uvjete hladnog kovanja Preša s preklopnim tipom delivers a nominal capacity of 8500 kN and is suitable for high-load cold forging applicat... Pogledajte proizvod →
Na primjer, BLKP850 je preklopni stroj za hladno kovanje za teške uvjete rada dizajniran za industrijsko hladno kovanje. Njegov zglobni pogon omogućuje velike sile deformacije s uravnoteženim hodom, što je uvjet potreban za oblikovanje materijala visoke čvrstoće bez njihovog pucanja. Kada uspoređujete preše za liniju hladnog kovanja, pogledajte efektivnu energiju oblikovanja po udaru, a ne samo tonažu. Preša isporučuje maksimalnu silu pri minimalnoj brzini, što štiti alat i smanjuje rizik od kidanja dijela.
Preša za hladno kovanje je specijalizirani stroj koji koristi zglobni mehanizam umjesto jednostavne ručice. Ovaj mehanizam proizvodi efekt "zadržavanja" blizu dna hoda, što znači da se klizač pomiče polako kako sila dostiže vrhunac. To ponašanje male brzine i velike sile upravo je ono što hladno kovanje zahtijeva.
Preklopno polužje ima mehaničku prednost koja višestruko povećava ulaznu silu. Mali moment motora postaje vrlo velika vertikalna sila na klizaču, ali samo na kratkoj radnoj udaljenosti. To čini preše idealnim za kovanje, ekstruziju i druge operacije hladnog oblikovanja gdje je deformacija mala, ali je sila ogromna. Rezultat je čvrst, točan dio s čistom završnom obradom.
Jedan rizik kod preše s preklopom je da ne može izdržati dug radni hod. Ako dio zahtijeva dugo istiskivanje, preša možda neće osigurati dovoljan klizni hod. U tom slučaju prikladnija je preša s radilicom ili servo preša s dugim hodom. Kupac bi trebao uskladiti vrstu preše s određenim putem deformacije dijela.
Preše sa servo pogonom mijenjaju ekonomiju hladnog oblikovanja. Servo preša koristi servo motor za pomicanje klizača kroz putanju koja se može programirati, umjesto da se oslanja na fiksni zamašnjak i kvačilo. Ovo operateru daje visok stupanj kontrole nad brzinom klizača, položajem i profilom sile. Za hladno oblikovanje, servo preša može:
Servo preša zatvorenog okvira s dvije točke čest je izbor za hladno oblikovanje. Njegov dizajn okvira osigurava visoku krutost, a spoj u dvije točke ravnomjerno raspoređuje opterećenje po krevetu, što je važno za velike dijelove. Servo motor omogućuje operateru podešavanje krivulje klizanja prema reakciji materijala. Na primjer, kod oblikovanja legure visoke čvrstoće, preša se može programirati da se drži blizu dna nekoliko stotina milisekundi, dopuštajući metalu da teče u šupljinu matrice bez kidanja.
 BLES-315 industrijska moćna preša zatvorenog okvira s dvostrukim servo pogonom BLES-315 industrijska moćna preša zatvorenog okvira s dvostrukim servo pogonom delivers a nominal capacity of 3000 kN with a 30,000 J working energy, designed for heavy-du... Pogledajte proizvod →
BLES315 servo preša zatvorenog okvira s dvije točke dizajnirana je za industrijske zadatke hladnog oblikovanja koji zahtijevaju dinamičku kontrolu hoda i stabilnu podlogu. Njegov visokoenergetski kapacitet i programibilno kretanje omogućuju proizvodnju dijelova s dosljednim dimenzijama dok se prilagođavaju varijacijama u ulaznom materijalu. Kada ćelija za hladno oblikovanje uključuje automatizaciju, servo preša se može integrirati s robotom ili prijenosnim sustavom jer se vrijeme hoda može prilagoditi softverom, a ne mijenjanjem mehaničkih komponenti.
Duboko izvlačenje je postupak hladnog oblikovanja u kojem se lim ili neobradak guraju u matricu kako bi se stvorila čašica ili šuplji dio. Uobičajen je u proizvodnji kućišta baterija, komponenti uređaja i automobilskih dijelova. Ključ dubokog izvlačenja je da materijal mora teći postupno i ravnomjerno kako bi se izbjeglo kidanje. Servo preša s programabilnim hodom može osigurati odgovarajuću brzinu i pritisak u svakoj fazi, zbog čega se servo preše sve više koriste za operacije dubokog izvlačenja.
Servo preša otvorenog tipa s jednom točkom s mogućnošću dubokog izvlačenja, kao što je BLAS125, kompaktno je rješenje za dijelove koji ne trebaju veliki krevet, ali zahtijevaju preciznu kontrolu brzine izvlačenja. Oznaka "dubokog izvlačenja" znači da je preša dizajnirana s odgovarajućom duljinom hoda, brzinom klizača i prostorom za alate za rukovanje oblikovanjem dubokih čašica. Kada dobavljač eksplicitno plasira servo prešu za duboko izvlačenje, to je snažan signal da tvrtka razumije potrebu za kontroliranim kretanjem klizača u hladnom oblikovanju.
 BLAS-125 Otvorena servo preša za duboko izvlačenje u jednoj točki BLAS-125 Otvorena servo preša s dubokim izvlačenjem i jednom točkom visokog zakretnog momenta isporučuje nevjerojatnih 1250 kN sile s produženim kliznim hodom od 180 mm. Ovaj model ističe... Pogledajte proizvod →
Za oblikovanje kućišta baterije kombinacija servo pogona i okvira s dvostrukom točkom često je idealna. Servo kretanje može se prilagoditi vrsti i debljini materijala ljuske, a klizač s dvostrukom točkom osigurava ravnomjeran pritisak preko matrice, smanjujući nabore i pukotine. Kako se hladno oblikovanje seli u proizvodnju baterija, ova oprema postaje razlika za dobavljače koji mogu isporučiti konzistentne ljuske u velikim količinama.
Odluka o korištenju hladnog ili toplog oblikovanja nije uvijek očita. Svaki proces ima određeni prozor izvedivosti na temelju oblika dijela, materijala, volumena i potrebnih svojstava. Donja tablica sažima glavne razlike.
| Kriteriji | Hladno oblikovanje | Vruće oblikovanje |
|---|---|---|
| temperatura | Ispod rekristalizacije, obično sobne temperature | Iznad rekristalizacije, obično 700 do 1200°C |
| Materijal strength | Povećava se zbog deformacijskog otvrdnjavanja | Smanjuje se, materijal ostaje mekan |
| Površinska obrada | Glatko, bez kamenca | Oksidni kamenac, često zahtijeva čišćenje |
| Tolerancija dimenzija | Čvrsto, često bez sekundarne strojne obrade | Labaviji, širokih tolerancija, može zahtijevati strojnu obradu |
| Snaga opreme | Potrebna velika tonaža | Manja tonaža, jer je materijal mekan |
| Maksimalna složenost oblika | Ograničeno na jednostavnije oblike bez dubokih udubljenja | Može oblikovati složene oblike i vrlo velike dijelove |
| Potrošnja energije po dijelu | Niža energija grijanja, ali veća energija oblikovanja | Visoki troškovi grijanja, manja sila oblikovanja |
| Tipični obujam proizvodnje | Velika količina, trošak alata amortiziran | Mali do srednji volumen, jednostavniji alat |
Praktični učinak ovih razlika osjeća se u ukupnoj cijeni po dijelu. Hladno oblikovanje blista u dugim proizvodnim serijama gdje je dizajn dijela kompatibilan s procesom. Vruće oblikovanje je lakše za složene dijelove i manje serije, ali dodaje energiju, čišćenje i troškove završne obrade. Uobičajeni hibrid je toplo oblikovanje, koje se odvija iznad sobne temperature, ali ispod rekristalizacije, uravnotežujući duktilnost i čvrstoću. Neki dobavljači nude preše za toplo oblikovanje koje se mogu prebaciti na način hladnog oblikovanja, ali kontrola temperature dodaje složenost.
Kada uspoređujete prešu za hladno oblikovanje s prešom za vruće kovanje, zapamtite da je cijena preše samo jedan dio sustava. Alati, sustav dopremanja, automatizacija i kontrola kvalitete moraju biti usklađeni s temperaturom procesa. Dobavljač koji prodaje samo preše za vruće kovanje možda nema stručnost da preporuči pravo rješenje za hladno oblikovanje, pa zatražite posebne studije slučaja hladnog oblikovanja.
Hladno oblikovanje koristi se u širokom rasponu industrija jer daje visoku čvrstoću, malo otpada i kratko vrijeme ciklusa. Neke od najtipičnijih primjena uključuju:
Kad vam proizvođač kaže da je određena preša prikladna za "baterijsko kućište" ili "duboko izvlačenje", to nije samo marketing. Preciziraju da su okvir za prešu, vođenje klizača i kontrola hoda dizajnirani prema dinamičkim zahtjevima te aplikacije. Za kućište baterije, na primjer, preša mora podnijeti velike sile kalupa dok održava stabilan krevet tijekom dugih proizvodnih ciklusa. Često se preferira struktura zatvorenog okvira ili poluzatvorena jer je otporna na bočna opterećenja uzrokovana dubokim izvlačenjem.
Hladnim oblikovanjem dijelovi se proizvode velikom brzinom, tako da kontrola kvalitete mora biti jednako brza kako bi se otkrili nedostaci prije nego što postanu gomila otpadaka. Glavni problemi vezani uz kvalitetu su točnost dimenzija, pukotine, labav materijal i oštećenje površine.
Mjerenje dimenzija obično se provodi mikrometrom, mjeračem ili optičkim sustavom. Za dijelove velike količine, optičko mjerenje može pratiti dio u stvarnom vremenu, provjeravajući promjer, duljinu i ovalnost. Proces hladnog oblikovanja vrlo je ponovljiv, tako da ako je prvih desetak dijelova unutar tolerancije, ostali obično slijede osim ako se alat ne istroši.
Pukotine su najčešći način kvara kod hladnog oblikovanja. Pukotine se mogu pojaviti na površini ili iznutra, a obično nastaju prekoračenjem granice rastezljivosti materijala. Operateri paze na hrapavu ili slomljenu površinu, što ukazuje na to da je materijal dosegao granicu hladnog rada. Odgovor je smanjenje deformacije po stanici, povećanje broja koraka ili upotreba mekšeg materijala.
Druga briga je kvaliteta površine. Hladno oblikovani dijelovi trebaju imati svijetlu, glatku završnu obradu. Ako matrica ima ogrebotine ili je pregruba, dio će naslijediti tu teksturu. Stoga je održavanje alata ključni dio kontrole kvalitete. Dobar dobavljač osigurat će plan preventivnog održavanja koji uključuje pregled probijača i matrica na istrošenost, provjeru klinova za izbacivanje i provjeru zazora čahura vodilice.
Za proizvođača koji želi biti "sve na jednom mjestu", kontrola kvalitete također uključuje praćenje unutar procesa. Neke moderne servo preše mogu generirati krivulju sila-pomak za svaki hod. Nenormalna krivulja ukazuje na odstupanje procesa kao što je nedostatak obrade, slomljen alat ili promjena tvrdoće materijala. Ovo je moćan alat za sprječavanje nedostataka prije nego što dođu do kupca.
Odabir prave preše za hladno oblikovanje odluka je koja godinama utječe na učinkovitost vaše proizvodnje, vijek trajanja alata i kvalitetu proizvoda. Upotrijebite sljedeći kontrolni popis za usmjeravanje svoje procjene:
Renomirani proizvođač neće vam samo prodati stroj; oni će raditi s vama na definiranju procesa. Na primjer, ako trebate oblikovati kućište baterije, dobavljač koji nudi baterijsku prešu otvorenog tipa s dvostrukim točkama pokazuje da je ciljao na specifične izazove te primjene. Isti princip vrijedi za preše za hladno kovanje i zatvorene preše sa servo pogonom.
Hladno oblikovanje je moćan proizvodni proces za proizvodnju velikih metalnih dijelova s malim otpadom, poboljšanom čvrstoćom i malim tolerancijama. To nije samo jedna metoda, već skup postupaka uključujući ekstruziju prema naprijed, ekstruziju unatrag, presvlačenje, hladno kovanje i hladno ispiranje. Odabir opreme jednako je važan kao i materijal i alat, jer preša definira dostupnu silu, kontrolu hoda i krutost potrebnu za proizvodnju konzistentnih dijelova.
Prije nego što investirate u prešu za hladno oblikovanje, odredite geometriju dijela, materijal i volumen. Radite s iskusnim dobavljačem opreme koji vam može pokazati kako je njihov stroj dizajniran za specifične načine oblikovanja koje ćete pokretati. Usporedite ne samo tonažu, već i vrstu okvira, pogonski sustav, vođenje klizača i potporu alata. Zatražite primjere sličnih dijelova iz stvarnog svijeta i njihova promatrana vremena ciklusa, stope otpada i vijek trajanja alata.
Ako tražite cjelovito rješenje za hladno oblikovanje, tim u Strojevi visoke preciznosti Bolun ima iskustvo i portfelj proizvoda koji će vas voditi. Od otvorenih servo preša za duboko izvlačenje do zatvorenih servo preša s dvije točke i preša za hladno kovanje, dostupan je pravi stroj za vašu primjenu. Najbolji sljedeći korak je poslati svoje crteže dijelova dobavljaču i zatražiti studiju izvedivosti procesa. Taj će vas razgovor spasiti od dvije najveće pogreške u hladnom oblikovanju: kupnje preše koja je premala i kupnje preše koja je previše kruta za pokretanje fleksibilne proizvodnje.
Hladno oblikovanje nije magija, ali kada se uskladi s pravim dijelom, materijalom i prešom, dosljedno daje izvrsne rezultate. Upotrijebite informacije u ovom vodiču kao praktičnu početnu točku za kupnju opreme, a zatim donesite konačnu odluku na temelju testiranih podataka iz vlastitih dijelova.


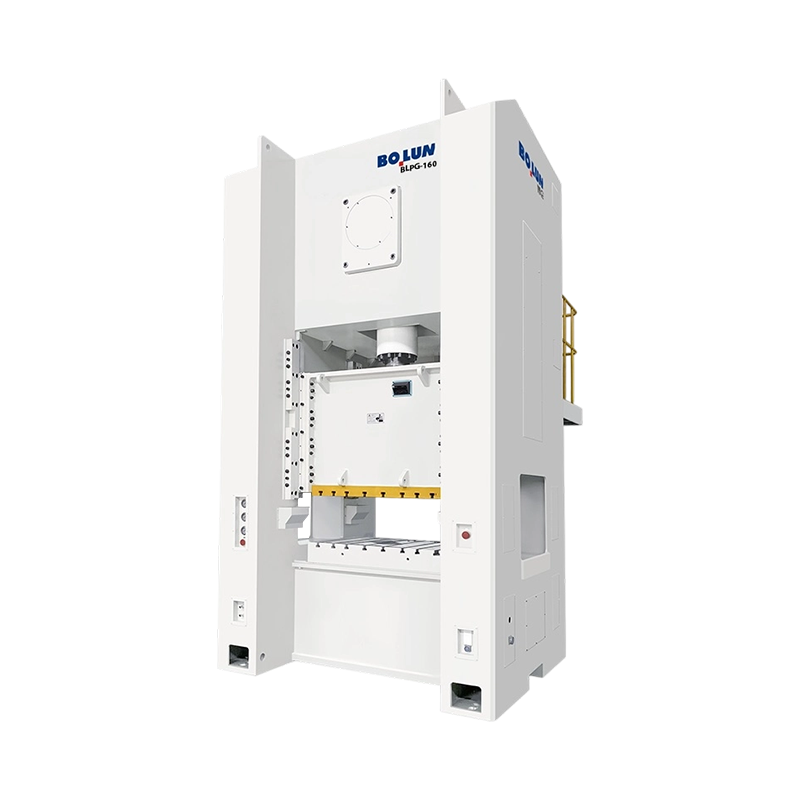
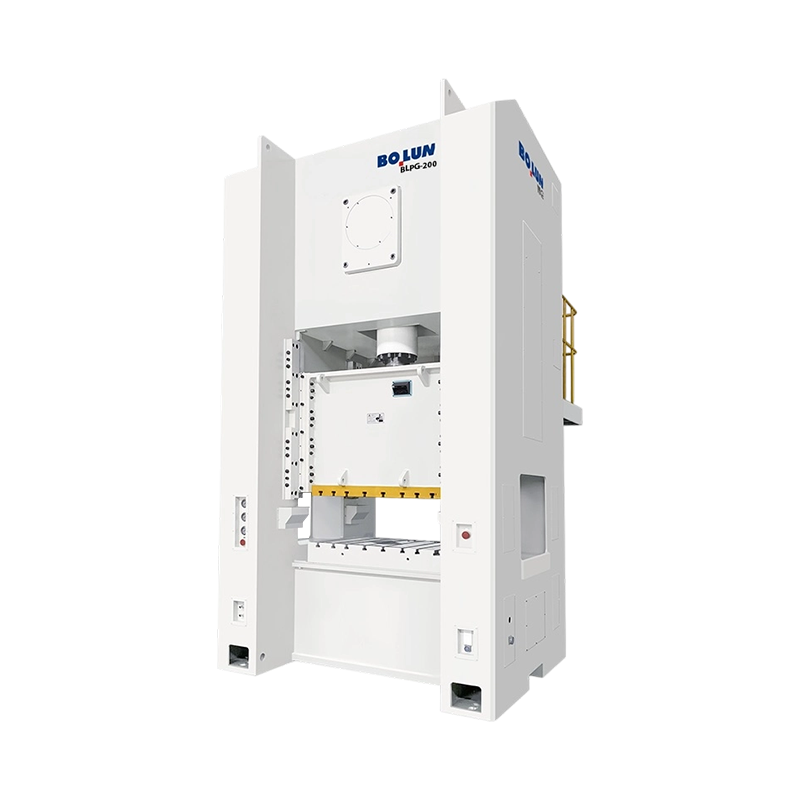
Kada planirate proizvoditi srednje ili male metalne dijelove u velikim kol...
Voditelj proizvodnje u tvornici metalnih komponenti srednje veličine nedav...
Tvornica pričvršćivača u Taizhouu prima zahtjev od dobavljača prve razine ...
Inženjer alata citira novi program nosača i specificira prešu od 160 tona....
Kratak odgovor: Koja vrsta okvira odgovara vašem poslu An ...
Što je Power Press? A pogonska preša — koja se naziva i preša ...
Kontaktirajte nas

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang Province, Kina
spreman za početak?
Get in Touch

odmah!
ZHEJIANG BOLUN

