Tvornica pričvršćivača u Taizhouu prima zahtjev od dobavljača prve razine za automobilsku industriju: 8 milijuna vijaka s cilindričnom glavom u stupnju 10.9, isporučeno tijekom četrnaest mjeseci. Ruta strojne obrade u postrojenju je prespora, gubici materijala previsoki, a svojstva tečenja zrna urezanih navoja ne zadovoljavaju zahtjeve za zamor. Tjedan dana kasnije tvornica potpisuje nalog za izradu alata za prešu za hladno oblikovanje.
Taj se slijed ponavlja tisuće puta u cijeloj industriji. Kada obujam proizvodnje poraste i omjer troškova materijala i rada je visok, odgovor je hladno oblikovanje, a stroj koji ga izvodi, preša za hladno oblikovanje, ispada da je obitelj preša s vrlo specifičnim mehaničkim karakteristikama, a ne jedan generički dizajn.
Ukratko: preša za hladno oblikovanje je stroj za oblikovanje metala koji oblikuje neobrađeni ili žičani materijal na sobnoj temperaturi koristeći set matrica i visoku tlačnu silu, a njegova najučinkovitija konfiguracija za teške radove je preša s pokretnim pogonom, koja višestruko povećava silu na dnu hoda. Ostatak ovog članka objašnjava što to znači, koje su uobičajene varijante, kako ih usporediti i kako odrediti veličinu za pravi dio.
Preša za hladno oblikovanje je stroj za prešanje koji primjenjuje silu pritiska na metal na temperaturi okoline, uzrokujući da materijal teče plastično u šupljinu matrice. Proces ne proizvodi strugotine, ne zahtijeva zagrijavanje obratka i klasificira se pod hladno kovanje kada je deformacija velika. Istiskivanje, savijanje, kovanje i glačanje tipične su operacije. Izraz preša za hladno kovanje koristi se naizmjenično s prešom za hladno kovanje u mnogim katalozima opreme.
Zaključak dolazi na prvom mjestu: ako je vaš dio vijak, prazna matica, prsten ležaja, kuglični klin, električni konektor ili bilo koja simetrična komponenta izrađena u količinama iznad 50 000 komada godišnje, hladnim oblikovanjem će se to gotovo uvijek proizvesti brže, s manje unosa materijala i s boljim mehaničkim svojstvima od strojne obrade. Tisak je temelj te ekonomske logike.
Tri činjenice definiraju ekonomski slučaj. Prvo, iskorištenje materijala: hladno kovanje koristi 20 do 40 posto manje materijala nego strojna obrada za isti gotovi dio jer se metal pomiče, a ne uklanja. Drugo, produktivnost: jedna preša za hladno oblikovanje proizvodi dijelove brzinom od 20 do 200 udaraca u minuti, ovisno o veličini dijela i vrsti stroja. Treće, čvrstoća: budući da je protok zrna kontinuiran duž konture dijela umjesto da se reže, učinak zamora se poboljšava za mjerljivu marginu, često 20 do 30 posto u testovima zamora u usporedbi sa strojno obrađenim dijelovima.
Postoje i rubni uvjeti. Hladno oblikovanje zahtijeva da materijal bude dovoljno duktilan da se deformira na sobnoj temperaturi. Čelici s niskim i srednjim udjelom ugljika, legirani čelici za žarenje, nehrđajući čelici serije 300, aluminijske legure do srednje čvrstoće i bakrene legure dominiraju praktičnim popisom. Materijali s visokim udjelom ugljika ili lomljivi materijali nisu kandidati. Sila preše također mora biti velika u odnosu na prešu za štancanje iste veličine, a struktura stroja mora biti odgovarajuće kruta. Zbog toga kupac čuje "prešu za hladno oblikovanje" kao namjensku kategoriju opreme umjesto generičke preše. Za dublji pogled na procesni odnos, pogledajte naše bilješke o industriji što radi preša za hladno kovanje prije usporedbe modela, jer isti proizvođač koji proizvodi preše za utiskivanje može izgraditi zasebnu prešu za preše za hladni rad.
Princip rada mehaničke preše za hladno oblikovanje je jednostavan u konceptu. Zamašnjak pohranjuje rotacijsku energiju. Spojka povezuje tu energiju sa zupčanikom, a zupčanici pokreću mehanizam koji pretvara rotaciju u recipročno kretanje klizača. Tobogan nosi udarac; matrica se postavlja na podupirač ili ležaj. Kada se preša okreće, izbijač ulazi u šupljinu matrice i tjera sirovinu da teče u željeni oblik.
Razlikujuća varijabla je mehanizam koji pretvara rotaciju u klizno kretanje. Standardna koljenasta preša koristi radilicu: klizač se pomiče brže u srednjem hodu i usporava blizu donje mrtve točke, a raspoloživa sila postupno raste do maksimuma vrlo blizu dna. Preša za preklopnu prešu koristi skup karika raspoređenih tako da dok se poluga okreće, karike se gotovo ispravljaju na dnu hoda. U toj završnoj fazi mehanička prednost postaje ogromna: relativno mala sila iz zupčanika množi se u vrlo veliku silu na klizniku.
Taj mehanički raspored proizvodi točno onu krivulju sile koja je potrebna hladnom oblikovanju. Savijanje, istiskivanje prema naprijed i kovanje zahtijevaju vršnu silu u zadnjih nekoliko milimetara hoda, nakon što je materijal ispunio matricu i očvrsnuo. Preša za preklapanje daje visoku tonažu tijekom završnog dijela zaveslaja dok zadržava malu brzinu klizanja na točki kontakta. Niska brzina pri kontaktu znači duži život matrice i više vremena za protok materijala umjesto loma.
Druga prednost je karakteristika "uravnoteženog hoda" koju često spominju tablice s podacima o prešama. Budući da geometrija prekidača ravnomjerno raspoređuje kontaktnu brzinu i ubrzanje po radnoj zoni, preša ne udara u prazno tako naglo kao što bi to učinila preša s radilicom iste tonaže. To smanjuje zakucavanje okvira i često je u korelaciji s boljom konzistentnošću dimenzija u seriji.
Postoji i energetski aspekt. Zamašnjak je dimenzioniran da isporučuje energiju oblikovanja bez pretjeranog pada brzine. U kontinuiranom radu, motor ponovno ubrzava zamašnjak između taktova. Ako motor ne može povratiti dovoljno energije u raspoloživom vremenu, preša se zaustavlja na nominalnoj tonaži ispod nazivne pločice. To je razlog zašto linija za hladno kovanje mora procijeniti energetski kapacitet u džulima po udaru, a ne samo u tonaži, točki na koju se vraćamo u odjeljku sa specifikacijama.
Mnoge trgovine započinju s koljenastom prešom opće namjene, pokušavaju s operacijom hladnog istiskivanja i prijavljuju lomljenje matrice, udaranje okvira ili nedovoljnu silu na kraju zamaha. Razlike nisu suptilne.
Koljenasta preša razvija silu otprilike jednaku sinusu kuta koljena. Klizač postiže maksimalnu brzinu u srednjem hodu i maksimalnu silu unutar oko 15 do 30 stupnjeva prije donje mrtve točke. Radna energija se isporučuje u kratkom prozoru. Nasuprot tome, preša za ravnanje koristi veze za ravnanje kako bi proizvela veliku silu kroz donji dio hoda, obično preko 40 do 60 stupnjeva rotacije poluge. Korisna zona oblikovanja je duža, a sila je dostupna tamo gdje se rad zapravo odvija.
U praksi to mijenja svaku procesnu odluku: dizajn alata može koristiti sporiji protok materijala pri visokom tlaku; matrica je jednoličnije opterećena; a preša može podnijeti kontinuirane teške udare pri većim brzinama hoda bez iste razine vibracija. Donja tablica sažima razlike koje bi inženjer proizvodnje trebao provjeriti prije nego što odabere prešu za hladni rad.
| Kriteriji | Crank press | Prebacivanje pritiska | Hidraulična preša |
|---|---|---|---|
| Sila blizu donje mrtve točke | Najviša samo u završnim 15 do 30 stupnjeva | Visoko preko duljeg donjeg segmenta hoda | Puna snaga u bilo kojem položaju klizača |
| Brzina klizača pri kontaktu matrice | Relativno visoka | Nisko i kontrolirano | Podesivo, obično nisko |
| Stopa moždanog udara | Visoko (60 do 200 spm za male okvire) | Srednje visoka (30 do 80 spm za teške okvire) | Niska (5 do 30 spm za rad na oblikovanju) |
| Isporuka energije | Zamašnjak, umjereno | Zamašnjak, vrlo učinkovit u donjoj mrtvoj točki | Protok pumpe, kontinuiran, ali sporiji |
| Najprikladniji za | Blanking, savijanje, plitko izvlačenje | Ometanje, ekstruzija, kovanje, teška hladna kovačnica | Duboke komponente, kratke staze, promjenjivi profili sile |
Hladno oblikovanje je obitelj procesa, tako da je obitelj strojeva također raznolika. Odabir pravog tipa obično je stvar brzine proizvodnje, veličine dijela i profila sile. Četiri konfiguracije u nastavku pokrivaju veliku većinu industrijskih instalacija.
Mehanička preša za zakretanje zadana je za automobilsku industriju i komponente za pričvršćivanje: kuglaste svornjake, držače opruga ventila, prazne zupčanike i strukturalne pričvršćivače. Kombinira brzinu mehaničke preše s gore opisanim visokim karakteristikama sile dna. Raspon sile koji pokriva većinu dijelova je od 100 do 1000 tona, s duljinama hoda između 50 i 200 mm. Za dijelove velikog volumena, jedna preša za preklop je izuzetno učinkovita jer je vrijeme ciklusa kratko, a proces je potpuno automatski nakon što se dijelovi dovedu.
Hidrauličke preše imaju drugačiju prednost: nisu ograničene fiksnom krivuljom kliznog gibanja. Brzina klizanja i vrijeme zadržavanja mogu se programirati tijekom cijelog hoda, a puna sila dostupna je u bilo kojem položaju, ne samo blizu donje mrtve točke. To je važno za duge ekstruzije prema naprijed i za komponente s dubokim značajkama gdje deformacija počinje rano u hodu. Cijena je brzina i energetska učinkovitost. Hidrauličke preše rade s djelićem broja udaraca u minuti u odnosu na prešu s preklopom, a sustav crpke kontinuirano troši električnu energiju čak i kada preša miruje između proizvodnih ciklusa.
Praktično pravilo iz stvarne prakse citiranja: ako se dio može proizvesti unutar radnog hoda od 50 mm, a godišnji volumen premašuje otprilike 100.000 komada, mehanička preša s preklopnim sklopkama pružit će najnižu cijenu po dijelu. Hidraulički strojevi imaju ekonomskog smisla kada su veličine serije male, komponenta je dugačka ili je alatu potrebna fleksibilnost za pokretanje različitih matrica pri različitim razinama sile na jednom stroju.
Servo preše zamjenjuju zamašnjak i spojku s jednim ili više velikih servo motora povezanih s pogonskim sklopom. Softver kontrolira kretanje slajda; korisnik može programirati brzo približavanje, sporo pritiskanje, zadržavanje u donjoj mrtvoj točki i brzo vraćanje. Za hladno oblikovanje, servo kontrola smanjuje brzinu pri kontaktu gotovo na nulu, dajući vijek trajanja matrice i toleranciju dijelova još jedan korak poboljšanja. Servo preše u početku koštaju više, a električni sustav mora se nositi s vrhovima energije kako u motoru tako i iz njega. Za precizne komponente, servo zaklopne preše su opcija s najboljim učinkom, a ista tvornica koja proizvodi standardne mehaničke preše često nudi servo verziju za cijelu liniju proizvoda. Princip pogona također olakšava postavljanje matrice, jer se klizač može pomicati i pozicionirati bez punog hoda.
Za pričvršćivače, preferirani stroj uopće nije preša s jednom stanicom, već višestanica za hladno oblikovanje, koja se često naziva i hladna preša. Žica se dovodi iz zavojnice, ravna, reže na duljinu, prenosi kroz dvije do šest matrica i savija u vijak, vijak, maticu ili poseban oblik u nizu stanica. Brzine proizvodnje dosežu nekoliko stotina dijelova u minuti za male spojne elemente. Sila oblikovanja po stanici manja je nego u jednoj teškoj operaciji kidanja, tako da veliki godišnji volumen može opravdati ovaj stroj čak i pri relativno maloj tonaži po stanici.
Logika odabira može se izraziti u jednoj rečenici: jednosmjerne preše rade s velikim ili složenim komponentama; multi-station formers posjeduju svijet malih, velikih pričvrsnih elemenata; hidrauličke preše pokrivaju rad s dugim ili kratkim hodom; servo preše poboljšavaju uvjete alata i stabilnost procesa svih prethodnih tipova.
Kad novinski citat padne na stol, navodi se tonaža, zaveslaj, broj zaveslaja, površina stola i visina zatvaranja. Za prešu za hladno oblikovanje, kupac bi trebao provjeriti drugi skup parametara koji određuju hoće li stroj stvarno oblikovati dio dan za danom.
Tonaža na natpisnoj pločici nije jedan univerzalni broj. Većina mehaničkih preša ocjenjuje tonažu na poziciji iznad donje mrtve točke, obično 5 mm za manje preše i 10 do 13 mm za veće industrijske okvire, slijedeći uobičajene konvencije koje se koriste u JIS-u i drugim standardima za preše. Sila blizu donje mrtve točke veća je od nazivne vrijednosti, ali samo unutar radnog hoda. Kada uspoređujete ponude različitih dobavljača, tražite krivulju sile: korisna tonaža na visini zatvaranja matrice važnija je od maksimuma u mrtvoj točki.
Operacije hladnog oblikovanja dijele se prema zahtjevu za hodom. Za savijanje i kovanje potreban je kratak hod, često 30 do 60 mm, jer je deformacija koncentrirana u posljednjim milimetrima. Ekstruzija prema naprijed ima koristi od duljeg dostupnog hoda, 100 do 200 mm, kako bi se prilagodila duljini dijela i putu probijanja. Brzina udaraca označava maksimalne kontinuirane cikluse u minuti. Teška preša s preklopom s 260 do 400 tona obično ima 25 do 40 spm; preša od 60 do 110 tona za manje komponente može raditi od 40 do 70 spm. Provjerite brzinu pri stvarnoj duljini hoda jer neke specifikacije navode vrijednosti samo pri minimalnom hodu.
Sila hladnog oblikovanja je kontinuirana i jaka, za razliku od presađivanja, gdje se teret urušava dok materijal puca. Okvir se mora oduprijeti otklonu u dva smjera: vertikalnoj kompresiji i kutnom prevrtanju pod opterećenjem izvan središta. Preše zatvorenog okvira imaju prirodno visoku krutost; preše s otvorenim okvirom mjerljivo se deformiraju i preporučuju se samo kada je opterećenje oblikovanja malo ili centrirano. Uobičajeno mjerilo kvalitete je kutni otklon ispod 1/10000 rad pod nazivnim središnjim opterećenjem izmjerenim na plohi klizača. Ako podatkovna tablica ne uključuje ovu vrijednost, pošteno je pitati.
Ugrađene osmerostrane vodilice uobičajeno su rješenje za precizne preše; neke teške preše koriste brončano obložene ploče za vođenje koje se mogu podešavati za igru. Čvršće vođenje održava probijač poravnatim s matricom pri svakom potezu i postaje važnije kada dijelovi imaju duge ekstruzijske zone ili zahtijevaju probijač izbacivača sa suprotne strane. Podesiva visina matrice jednako je važna: matrice za hladno oblikovanje se troše, a vi ćete htjeti povećati visinu zatvaranja dok prerađujete alat.
Energija zamašnjaka dostupna po udaru je, u mnogim slučajevima, specifikacija koja definira prešu prije tonaže. Energija deformacije za hladno kovani dio može se izračunati iz površine ispod krivulje sila-pomak. Za tipičnu komponentu srednje veličine, broj se kreće između 5 i 30 kJ po udaru. Preša mora isporučiti barem tu količinu, s radnom maržom od oko 30 posto, a motor mora ponovno ubrzati zamašnjak na gotovo punu brzinu između poteza. Jednostavna metoda je potvrditi tri broja: nazivnu energiju po udaru u kN·m, što je jednako kJ; potreban rad s vaše strane; i stvarna kontinuirana stopa zaveslaja.
Alati za hladno oblikovanje mogu se zaglaviti ako nedostaje obradak ili pukne umetak matrice. Hidraulička zaštita od preopterećenja na klizaču zaustavlja prešu prije nego što oštećenje dođe do okvira. Na strani podkonstrukcije mora biti navedena sila izbijanja ili izbacivanja za gotovi dio; hladno oblikovana komponenta može se zalijepiti u kalup sa silom koja je jednaka 10 do 20 posto sile oblikovanja, a bez snažnog izbacivača korak izvlačenja postaje usko grlo.
Preše za hladno oblikovanje su proizvodni strojevi, a najbolji način da shvatite uklapa li se u planiranje je da pogledate dijelove koji se na njima izrađuju. Zajednički nazivnik je oblik prema plastičnom tečenju: vanjski oblik određen je šupljinom matrice, unutarnji probojom.
Automobilska i gospodarska vozila najveći su potrošači. Kuglični vijci, krajevi spona, držači opruga ventila, držači glavčina kotača, komponente sigurnosnih pojaseva, prstenovi ležajeva, prazni zupčanici i mnogi pričvršćivači visoke čvrstoće u motornom prostoru hladno su kovani. Razlog nisu samo materijali; to je umor. Hladno kovani kuglasti klin s kontinuiranim protokom zrna rjeđe se kvari pod cikličkim opterećenjem nego strojno obrađen iz iste kvalitete.
Elektronička i elektroindustrija pojavljuje se novije na popisu. Konektori baterijskih stezaljki, sabirnice, kontakti utičnica, jezgre releja i zavoji zupčanika za mehanizme za zaključavanje izrađuju se na prešama za zakretanje ili hidrauličkim prešama. Primjena oblikovanja kućišta baterija je specifična varijanta: cilindrične ljuske za kućišta baterija izvlače se i peglaju na visokotonažnim prešama, a razlike u preciznosti vidljive su u ujednačenosti debljine stijenke.
Spojni elementi ostaju najvidljiviji segment. Vijci od M4 do M36, vijci s cilindričnom glavom, šesterokutne matice, matice s prirubnicom, zakovice, vijci za drvo i plastiku i prilagođeni navojni dijelovi oblikovani su u višeslojnim glavama za male veličine i na jednostrukim prešama za veličine veće od standardnih. Donja tablica navodi tipične prozore sile s kojima se trgovina susreće kada citira hladno oblikovane komponente.
| Kategorija dijela | Tipičan materijal | cca. raspon sile (tona) | Tipičan tip stroja |
|---|---|---|---|
| M4 do M10 mali pričvrsni elementi | 1022, 10B21, 304 | 10 do 60 | Zaglavlje s više stanica |
| M12 do M24 vijci i matice | 1035, 1045, 4140 | 60 do 250 | Prebacivanje ili zaglavlje |
| Kuglični vijci i dijelovi upravljača | SAE 1541, 4140 | 100 do 400 | Prebacivanje pritiska |
| Prtnjače ležajeva i zupčanici | 52100, 8620 | 200 do 600 | Prebacivanje pritiska |
| Kućište baterija, cijevi debelih stijenki | Aluminij, čelična traka | 250 do 800 | Zatvoreni okvir hidraulički ili zakretni |
Nijedan proizvođač neće odabrati prešu sam sa stola, ali prva procjena održava razgovor iskrenim. Polazište je uznemirujući model. Za jednostavnu operaciju savijanja, potrebna sila je približno površina gotove glave pomnožena s naprezanjem tečenja materijala na kraju deformacije, pomnožena s faktorom koji uzima u obzir trenje i oblik. Koeficijent obično leži između dva i četiri za hladni rad.
Evo primjera iz stvarnog citata. Kupac oblikuje šesterokutnu glavu širine po ravninama od 20 mm na obrascu promjera 12 mm od čelika AISI 1045, žarenog. Površina šesterokuta je oko 346 mm². Naprezanje tečenja 1045 nakon umjerenog hladnog rada je otprilike 800 MPa. Konzervativni koeficijent od 2,5 daje silu oblikovanja od 346 mm² pomnoženo s 800 MPa pomnoženo s 2,5, što je jednako oko 690 kN. To je 70 tona u donjoj mrtvoj točki. Dodajući 30 posto sigurnosne granice i uzimajući u obzir trenje kalupa, preporučena veličina preše je 100 do 110 tona. Preša s otvorenim okvirom od 110 tona udoban je izbor; preša od 60 tona pokazala bi marginalne performanse.
Istiskivanje prema naprijed procjenjuje se drugačije. Sila ovisi o omjeru redukcije. Šipka promjera 25 mm ekstrudirana na 18 mm daje smanjenje površine od oko 48 posto. Ekvivalentna deformacija izračunava se iz omjera površina, a za srednje ugljični čelik tlak na proboju, uključujući trenje, pada između 1200 i 1800 MPa. Množenje pritiska proboja s izvornom površinom poprečnog presjeka od 491 mm² daje 590 do 880 kN, ili 60 do 90 tona. Uz maržu, stroj od 130 do 160 tona je razuman prvi odabir. Ako je istiskivanje dugo, duljina hoda i energetska ocjena moraju se provjeriti zasebno.
Dijelovi najveće preciznosti dodaju drugo ograničenje. Kada je tolerancija dijela ispod 0,05 mm, krutost preše, vođenje klizača i temperaturna stabilnost stroja postaju važniji od izračuna tonaže. Zatvoreni okvir niskog otklona s osmerostranim vođenjem košta više, ali zadržava toleranciju mnogo dulje tijekom životnog vijeka alata.
Praktično pravilo za citiranje je slijediti ovaj redoslijed:
Ako je rezultirajuća tonaža unutar 20 posto ocjene modela tiska, prijeđite na sljedeći model. Preša za hladno oblikovanje koja je gurnuta na 95 posto svog upotrebljivog kapaciteta izgubit će rezervu energije, a problemi sa zastojima pojavit će se u vrućini poslijepodnevne proizvodnje.
Dok specifikacija za tisak bude jasna, ostaje pitanje tko ga gradi i u kojoj konfiguraciji. Sljedeće točke proizlaze iz usporedbe višestrukih ponuda i problema koji se pojavljuju nakon instalacije.
Za svako opterećenje hladnog oblikovanja iznad 100 tona, preferirajte strukturu zatvorenog okvira kada to proračun dopušta. Zatvoreni okviri dimenzionalno su stabilni pod bočnim opterećenjima i omogućuju veću preciznost tijekom vremena. Ako je potreban otvoreni okvir za pristupačnost alata, provjerite je li okvir oslobođen naprezanja i jesu li postolje i klizač istovremeno strojno obrađeni kako bi se zadržala referenca poravnanja. Pitajte prodaje li dobavljač isti dizajn okvira u standardnoj verziji štancanja i verziji hladnog kovanja; razlika često leži u duljoj kliznoj vodilici, težim klinovima i ojačanom ležaju.
Hladno oblikovanje snažno opterećuje pogon. Mokra spojka s više lamela stvara više toplinskog kapaciteta i čest je izbor za visoka kontinuirana opterećenja; suha spojka je prihvatljiva za manje preše i kratke vožnje. Potvrdite da preša može kontinuirano proizvoditi nazivnu tonažu brzinom koju planirate pokrenuti, ne samo u testovima s jednim udarcem.
Moderni kupci preše očekuju programabilni logički kontroler sa zaslonom u boji osjetljivim na dodir, pohranom parametara za podešavanje matrice i monitorom opterećenja koji bilježi stvarnu tonažu pri svakom udarcu. Monitor opterećenja nije luksuz: on štiti alat i govori operateru kada je matrica istrošena. Također potvrdite da kontroler podržava vrstu sustava dodavanja, bilo da je ulagač u zavojnici, ulagač šipki, prijenosni sustav ili robotska ćelija za odabir i postavljanje, te da dobavljač može integrirati sučelje za automatizaciju tijekom puštanja u pogon.
Zastoji u hladnom oblikovanju dominiraju promjenama kalupa. Sustav za brzu izmjenu matrice, dobro dizajniran set za izbacivanje i postolje za prešu s dovoljno T-utora znatno smanjuju vrijeme postavljanja. Ako se dio proizvodi s uljem ili mazivom topivim u vodi, preša mora imati odvod, korito i dodatni priključak za ekstrakciju magle koji je potreban za čisti raspored ćelija.
Za stroj koji će raditi u dvije smjene dugi niz godina, dobavljač je važan koliko i specifikacija. Potražite proizvođača s integriranom proizvodnjom: lijevanjem okvira kuće, strojnom obradom, montažnim linijama i servisnim timom koji odgovara na tehnička pitanja tijekom pretprodaje. Korisna provjera na licu mjesta je kontrolira li dobavljač preciznu obradu klizača i postolja na istim alatnim strojevima, budući da to određuje tolerancije paralelnosti koje traju tijekom životnog vijeka preše. Kompetentni dobavljač također će dokumentirati svoj sustav upravljanja proizvodnjom i certifikate kvalitete, stoga tijekom pregovora zatražite i certifikat i najnovije revizorsko izvješće.
Preše za hladno oblikovanje rade teško, a razlika između dobro održavanih i zapuštenih strojeva pokazuje se u vijeku trajanja matrice i konzistentnosti dijelova unutar šest mjeseci.
Dnevne provjere odnose se na sustav podmazivanja: razinu ulja, cirkulacijski tlak i stanje filtra. Preklopne spone podnose iznimno visoke pritiske osovinica, a prekid podmazivanja od nekoliko minuta može trajno oštetiti površine osovinica osovine. Praktični kalendar održavanja izgleda ovako:
Najčešći kvar kod hladnog oblikovanja nije lom okvira nego toplinski pomak. Dugi proizvodni ciklusi stvaraju toplinu u zakretnim ležajevima, što širi okvir i mijenja visinu zatvaranja. Strojevi dizajnirani za kontinuirani hladni rad to kompenziraju automatskim protokom podmazivanja koji također odvodi toplinu, a kontrolni sustav prati temperaturu okvira. Razgovarajte o toplinskoj stabilnosti s proizvođačem prije kupnje, osobito ako u radnji nema kontrolirane temperature.
Sigurnost je dio rada: dvoručne kontrole protiv ponavljanja, svjetlosna zavjesa ili fiksni štitnik i mehanička blokada kočnica osnovni su zahtjevi. Kalupi za hladno oblikovanje izbacuju materijal velikom brzinom, a chiplees ne znači da nema chipless; zaštita od letećih komada žice ili maglice maziva pripada istom konceptu sigurnosti kao i sam tobogan.
Prvi odgovor na pitanje cijene je: preše za hladno oblikovanje koštaju više, za istu nominalnu tonažu, od običnih preša za utiskivanje, jer su okvir, vodilica i pogon teži. Drugi odgovor je da ekonomiju obično određuju materijal i brzina, a ne cijena tiska.
Tipična preša za hladno oblikovanje srednje tonaže u rasponu od 160 do 400 tona zahtijeva početni kapitalni izdatak istog reda kao i druge industrijske preše u toj klasi, a izračun povrata trebao bi uključivati alate, instalaciju, obuku i prvi set rezervnih dijelova. Međutim, tekući trošak po dijelu dramatično pada s volumenom jer se iskoristivost materijala penje sa 40 do 60 posto kod strojne obrade na 75 do 95 posto kod hladnog oblikovanja.
Jednostavan model: strojno obrađeni dio gubi 50 posto svoje početne šipke kao strugotine. Ako čelik košta značajan udio u prodajnoj cijeni, a postrojenje proizvodi 500.000 komada godišnje, sam oporabljeni materijal može opravdati razliku u prešanju unutar dvije godine, prije računanja vremena ciklusa. U stvarnosti tvornice, odluka također uključuje ugradnju preše u postojeću proizvodnu liniju. Stoga se odgovorna analiza troškova uvijek temelji na specifičnom dijelu, a ne na općoj izjavi.
Kapitalni proračun i planiranje prostora također trebaju uzeti u obzir opremu za hranjenje: postolje zavojnice, uređaj za ravnanje, dovod, transporter za otpad i sustav za rukovanje dijelovima. Ovi periferni sustavi često predstavljaju 20 do 35 posto ulaganja u tisak, a nevidljivi su u fazi ponude. Kupci koji preskoče ovaj korak završe s prešom koja radi u jednoj smjeni jer je operateri ne mogu držati punim.
Praktičan način da se utemelji rasprava je da se pogleda prava obitelj proizvoda napravljena posebno za hladno kovanje. Bolun High-Precision Machinery proizvodi BLKP seriju pogonskih preša za hladno kovanje, koje pokrivaju nazivne kapacitete od 260, 400, 650 i 850 tona. Serija je izravan primjer gore opisanih prioriteta dizajna: pogon zakretanja za veliku silu deformacije, uravnotežen hod za kontrolirano klizno kretanje i konstrukcija okvira za teške uvjete rada za industrijski kontinuirani rad.
BLKP260 je početni model u teškoj ponudi. Postavljen je za rad sa presađivanjem i malim ekstruzijom, gdje njegova agilna preciznost i stabilnost preklopnog sustava omogućuju čvrstu kontrolu dimenzija na komponentama velikog volumena. Postrojenja za proizvodnju srednjih pričvrsnih elemenata, malih prstenova ležajeva i električnih spojnih dijelova obično započinju svoju liniju hladnog kovanja s ovim kapacitetom.
 BLKP-260 Agile Precision Preša za hladno kovanje Ova preša od 2600 kN odgovara preciznom oblikovanju malih dijelova velikom brzinom. Njegova smanjena brzina klizanja blizu donje mrtve točke podržava kontroliranu deformaciju, što je idealno za rad na presovanju i malom istiskivanju koji je ovdje opisan. Pogledajte proizvod →
BLKP400 dodaje uravnotežen hod, što je važno kada materijal mora putovati kroz dužu šupljinu matrice: sila klizanja ostaje na dijelu kroz punu zonu oblikovanja, tako da se matrica potpuno puni bez pucanja kutova. Uobičajen je izbor za kuglaste svornjake, krajeve spona i automobilske kočnice i komponente upravljanja.
 BLKP-400 preša za hladno kovanje s ravnomjernim hodom S kapacitetom od 4000 kN i zglobnim mehanizmom, ovaj model poboljšava protok materijala za savijanje, kovanje i dimenzioniranje. Njegov uravnotežen hod pomaže u potpunom ispunjavanju dužih šupljina matrice, što je ključna prednost za kuglaste klinove i komponente upravljanja. Pogledajte proizvod →
Na gornjem kraju, BLKP650 i BLKP850 su industrijski strojevi za velike ekstruzije, teške zupčanike i oblikovane dijelove debelih stijenki. Visoka sposobnost deformacije i ojačani okvir apsorbiraju opetovano opterećenje velikih smanjenja poprečnog presjeka pri kontinuiranim brzinama hoda. Kompletna serija BLKP dokumentirana je na stranicama proizvoda Bolun, a prodajni inženjerski tim može preslikati vaš određeni dio na model nakon pregleda crteža.
 BLKP-650 Teška preša za hladno kovanje visoke deformacije Ovaj stroj od 6500 kN podnosi jaku kompresiju i duboko hladno kovanje s hodom pritiska od 8 mm i integriranim izbacivačem. Njegov ojačani okvir i sigurnosni sustav detekcije opterećenja odgovaraju velikim ekstruzijama i dijelovima debelih stijenki u industrijskim operacijama. Pogledajte proizvod →
Bolunova pozadina podupire tu tvrdnju: tvrtka proizvodi opremu za oblikovanje metala više od dva desetljeća, upravlja cijelim proizvodnim lancem od dizajna i strojne obrade jezgre do konačne montaže i održava široki katalog preša otvorenog tipa, zatvorenog tipa i preša za posebne namjene. Potpuni katalog, dostupan na web stranici tvrtke, bitan je za kupca jer ista tvornica može isporučiti ne samo prešu za hladno kovanje, već i preše za štancanje i servo preše za susjedne operacije u istoj tvornici.
Preša za hladno oblikovanje nije nišni stroj; to je najekonomičniji proizvodni proces za širok popis komponenti čiji su oblici simetrični, čiji su volumeni veliki i čiji su materijali dovoljno rastegljivi. Tehnička jezgra je preklopni mehanizam: postavlja tonažu točno tamo gdje se odvija rad na oblikovanju, štiti matrice usporavanjem klizanja pri kontaktu i daje dizajneru alata predvidljiv prozor sile. Proces odabira započinje procjenom sile, prelazi na transparentnu usporedbu definicija tonaže, hoda, krutosti, energije i smjernica, a završava partnerstvom s proizvođačem čiju ste proizvodnju okvira i sustav kvalitete provjerili.
Serija Bolun BLKP pokazuje kako izgleda moderna preša za hladno oblikovanje u rasponu od 260 do 850 tona, a širi katalog tvrtke pokriva strojeve za štancanje, servo i strojeve za duboko izvlačenje koji obično okružuju ćeliju za hladno oblikovanje. Kada stigne crtež dijela i volumen opravdava proces, najpraktičniji sljedeći korak je slanje crteža i radnih uvjeta u tvornicu na analizu vremena ciklusa i tonaže. Tako kupnja tiska postaje proizvodna odluka, a proizvodna odluka postaje konkurentna troškovna pozicija.
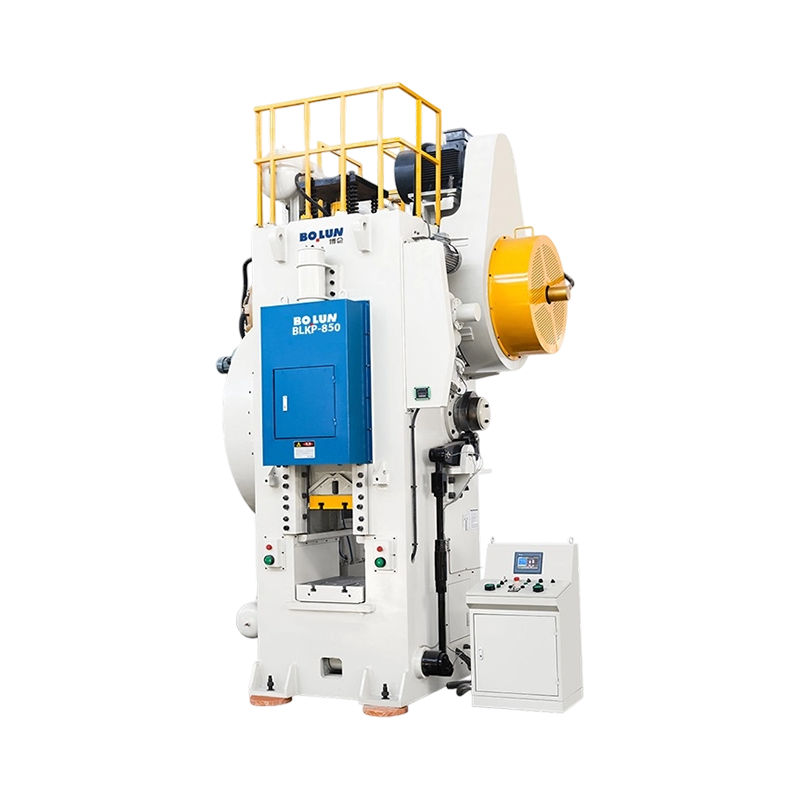


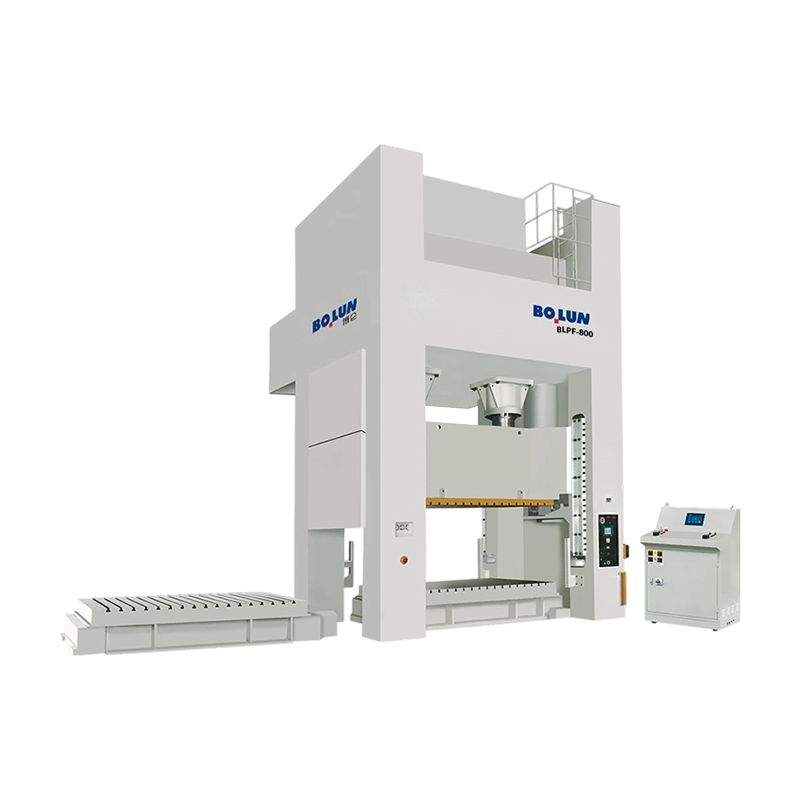
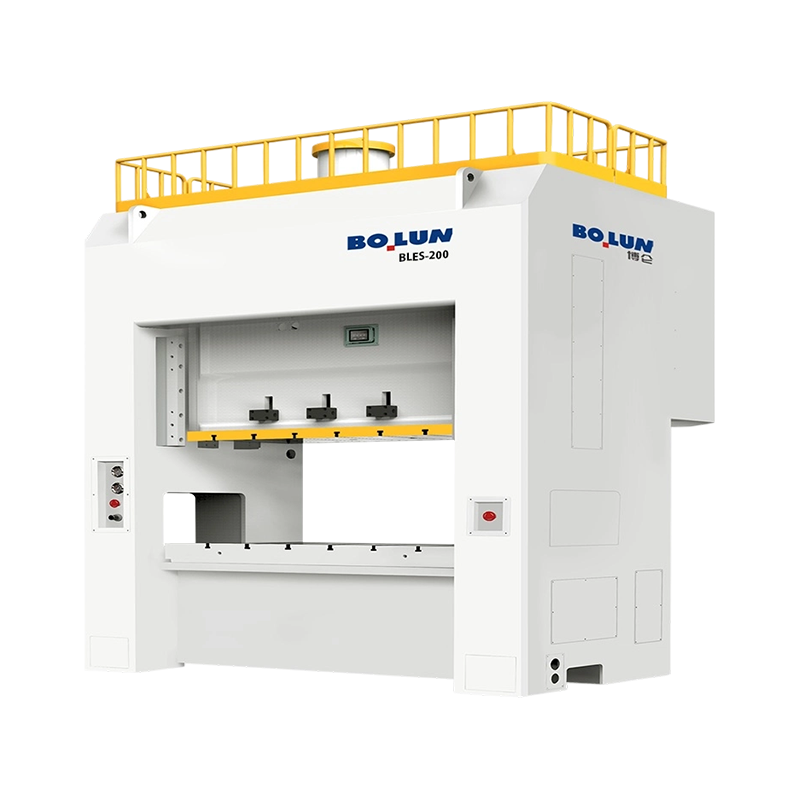
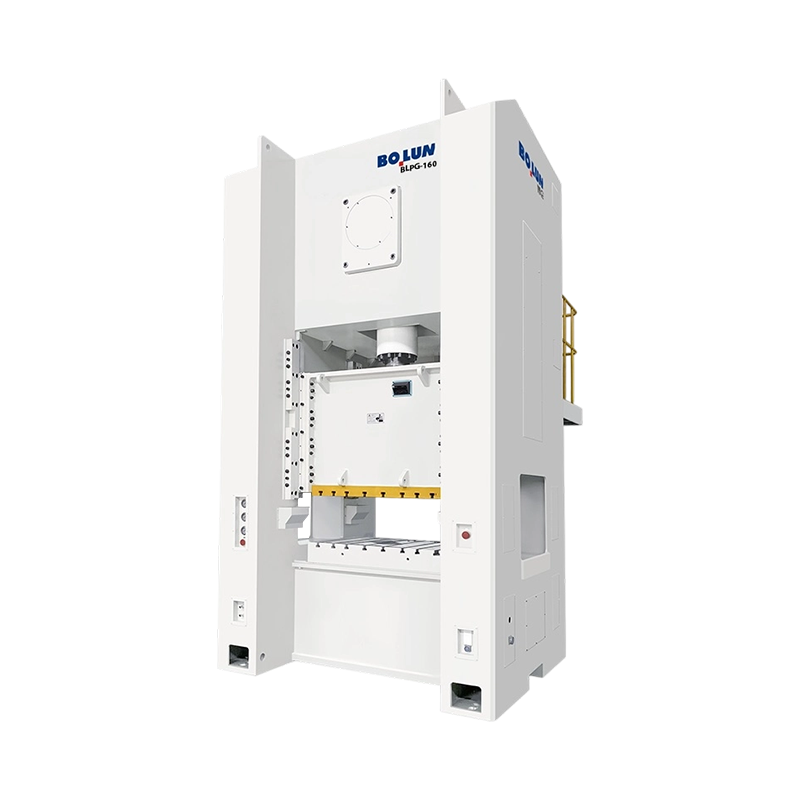
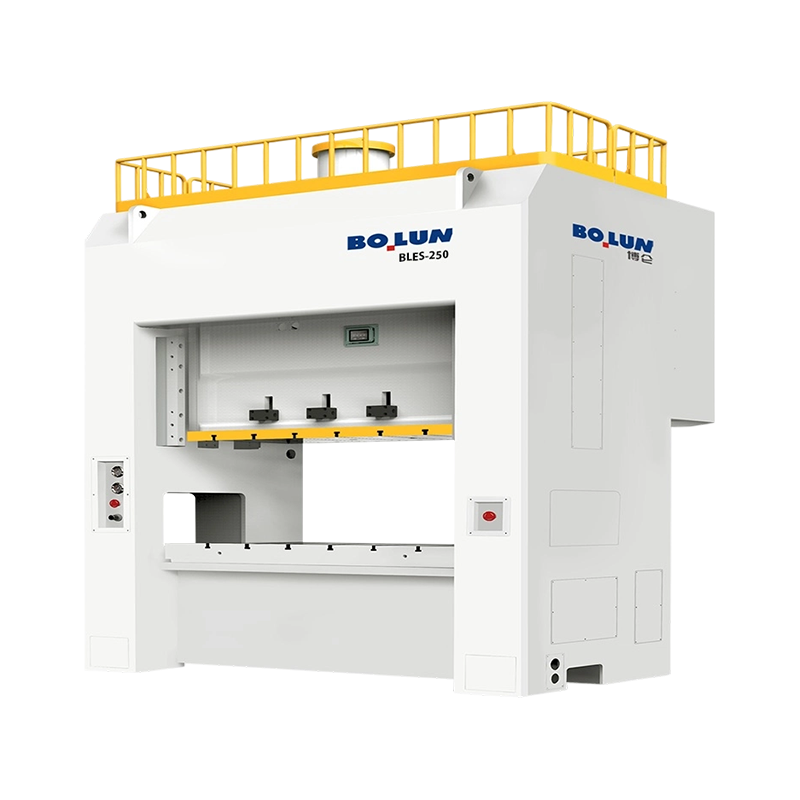
Stavite prešu s otvorenim okvirom od 160 tona i prešu sa zatvorenim okviro...
Razumijevanje mehaničkih preša i njihovih osnovnih funkcija A...
U područjima oblikovanja metala, izrade limova, izrezivanja i probijanja, pre...
Kratak odgovor: Koja vrsta okvira odgovara vašem poslu An ...
Kupac koji uspoređuje prešu s otvorenim otvorom od 45 tona za liniju nosač...
Počnite s odlukom o kupnji, a ne s definicijama Inženjer nabave koji...
Kontaktirajte nas

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang Province, Kina
spreman za početak?
Get in Touch

odmah!
ZHEJIANG BOLUN

