A mehanička preša je alatni stroj koji primjenjuje silu na izratke putem mehaničkih sustava, primarno koristeći zamašnjak i ekscentrične mehanizme za pružanje dosljednog, ponovljivog pritiska za operacije oblikovanja, štancanja i oblikovanja . Ovi industrijski strojevi čine okosnicu moderne proizvodnje, omogućujući masovnu proizvodnju metalnih komponenti, automobilskih dijelova i industrijskih sklopova. Mehaničke preše pretvaraju električno ili motorno rotacijsko gibanje u kontrolirano linearno gibanje, primjenjujući ogromnu silu za oblikovanje sirovina u gotove proizvode s preciznošću i dosljednošću.
Klasifikacija mehaničkih preša u dizajne otvorenog i zatvorenog tipa predstavlja temeljnu razliku temeljenu na konstrukciji okvira i operativnim sigurnosnim značajkama. Mehaničke preše dostupne su u različitim konfiguracijama, od malih stacionarnih modela koji proizvode desetke kilonewtona sile do velikih industrijskih postrojenja koja prelaze nekoliko tisuća kilonewtona primijenjenog tlaka . Razumijevanje razlika između tipova preša omogućuje inženjerima proizvodnje i upraviteljima pogona odabir opreme koja je optimalno prilagođena specifičnim zahtjevima proizvodnje, sigurnosnim okruženjima i ciljevima kvalitete.
Evolucija tehnologije mehaničke preše traje više od jednog stoljeća, s dizajnom koji se neprestano usavršava kako bi se povećala produktivnost, preciznost i sigurnost operatera. Moderne mehaničke preše integriraju napredne upravljačke sustave, automatizirane mehanizme za hranjenje i sveobuhvatne sigurnosne značajke koje nisu bile dostupne u ranijim generacijama. Unatoč pojavi hidrauličkih i pneumatskih alternativa, mehaničke preše ostaju dominantne u mnogim proizvodnim sektorima zbog svoje pouzdanosti, brzine, isplativosti i sposobnosti da isporuče dosljednu kvalitetu kroz proizvodne serije koje obuhvaćaju tisuće identičnih komponenti.
An Power Press stroj otvorenog tipa ima pristupačan dizajn okvira s otvorenim stranama i minimalnom zaštitom, što omogućuje jednostavan pristup radnom području za pozicioniranje izratka i vađenje gotovih dijelova . Ova konfiguracija čini preše otvorenog tipa osobito prikladnima za jednokratne ili kratke proizvodne operacije gdje dolazi do čestog utovara i istovara materijala. Odsutnost opsežne strukture okvira koja okružuje radno područje pruža operaterima jasnu vidljivost i pogodan pristup, smanjujući vrijeme proizvodnog ciklusa za aplikacije koje zahtijevaju ručno postavljanje komponenti između ciklusa preše.
Strojevi za prešu otvorenog tipa obično koriste C okvir ili dizajn okvira s otvorom, s otvorenom stranom koja omogućuje pristup radnom području. Struktura se sastoji od robusne baze, okomitih stupova koji podupiru glavu preše i obično jednog fiksnog klipa koji se kreće prema dolje. Otvorena konfiguracija omogućuje jednostavno postavljanje obradaka sa strane, što ove strojeve čini idealnim za operacije prešanja koje uključuju velike materijale ili materijale nepravilnog oblika. Jednostavniji dizajn okvira dovodi do nižih troškova proizvodnje u usporedbi s dizajnom zatvorenog okvira, što preše otvorenog tipa čini ekonomski atraktivnim za male i srednje proizvodne operacije.
Primarna prednost strojeva za prešanje otvorenog tipa leži u njihovoj dostupnosti za ručne operacije. Operateri mogu postaviti velike izratke ili sklopove u radno područje bez potrebe za složenom opremom za pričvršćivanje ili pozicioniranje. Rukovanje materijalom postaje jednostavnije jer se komponente mogu umetnuti iz više kutova kroz otvorene stranice okvira. Ova se pristupačnost pokazala osobito vrijednom u prilagođenim proizvodnim okruženjima gdje se konfiguracije obratka značajno razlikuju između proizvodnih serija, zahtijevajući fleksibilne konfiguracije stroja, a ne specijalizirani alat.
Strojevi za prešu otvorenog tipa ističu se u primjenama, uključujući utiskivanje metala za ukrasne ili relativno jednostavne komponente, operacije ravnanja na zakrivljenim metalnim dijelovima, operacije utiskivanja i kovanja, operacije zakivanja i sklapanja, te operacije oblikovanja na limovima ili pločastim materijalima. Ovi strojevi dobro funkcioniraju za razvoj prototipa i proizvodnju kratkih serija gdje vrijeme postavljanja alata opravdava posvećeno vrijeme stroja. Primjeri uključuju utiskivanje panela karoserije automobila, sklapanje električnih komponenti i izradu dijelova namještaja.
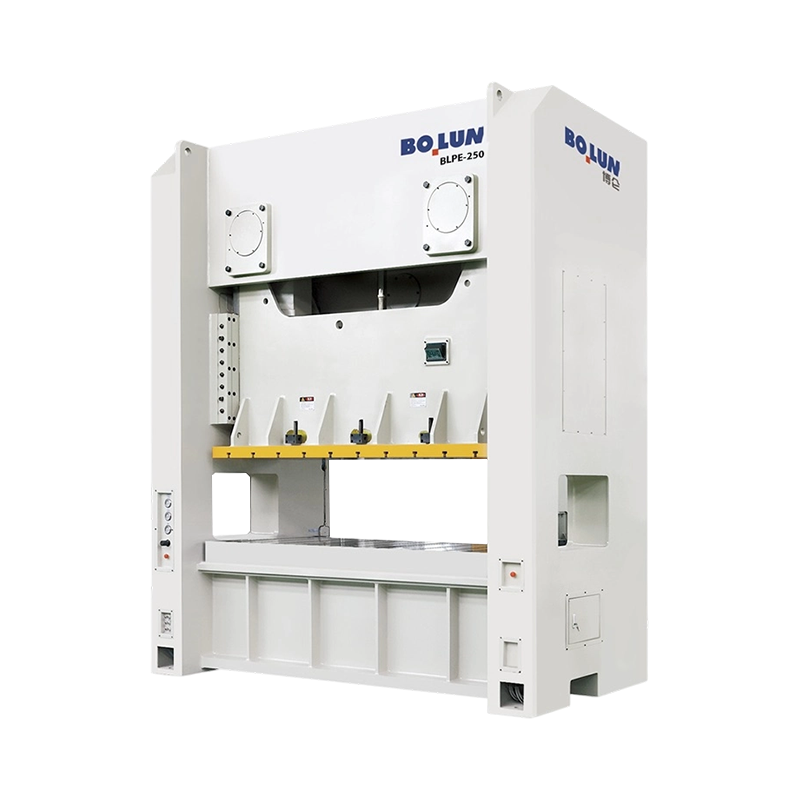
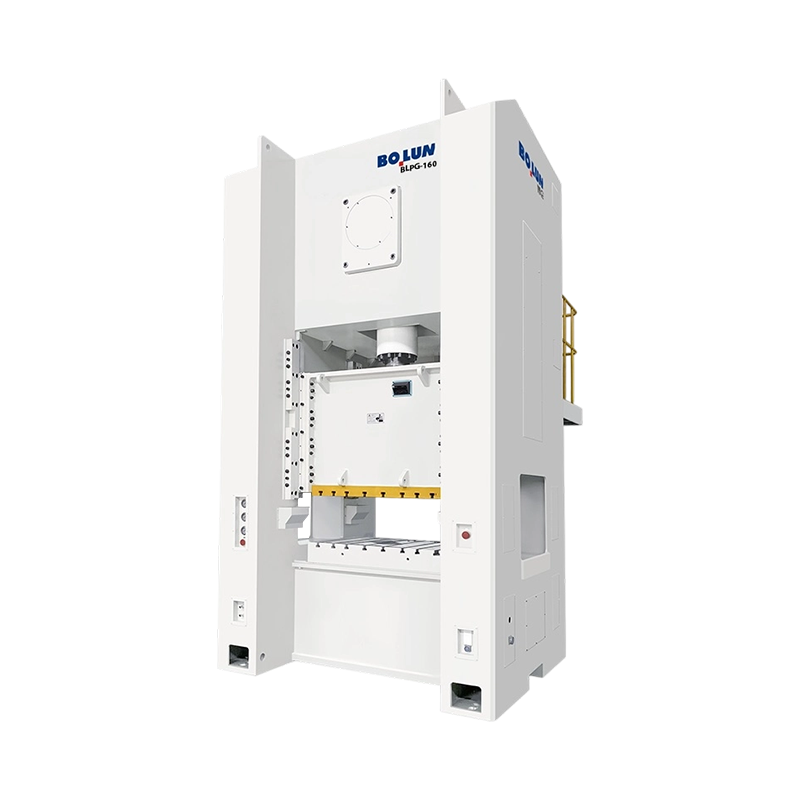
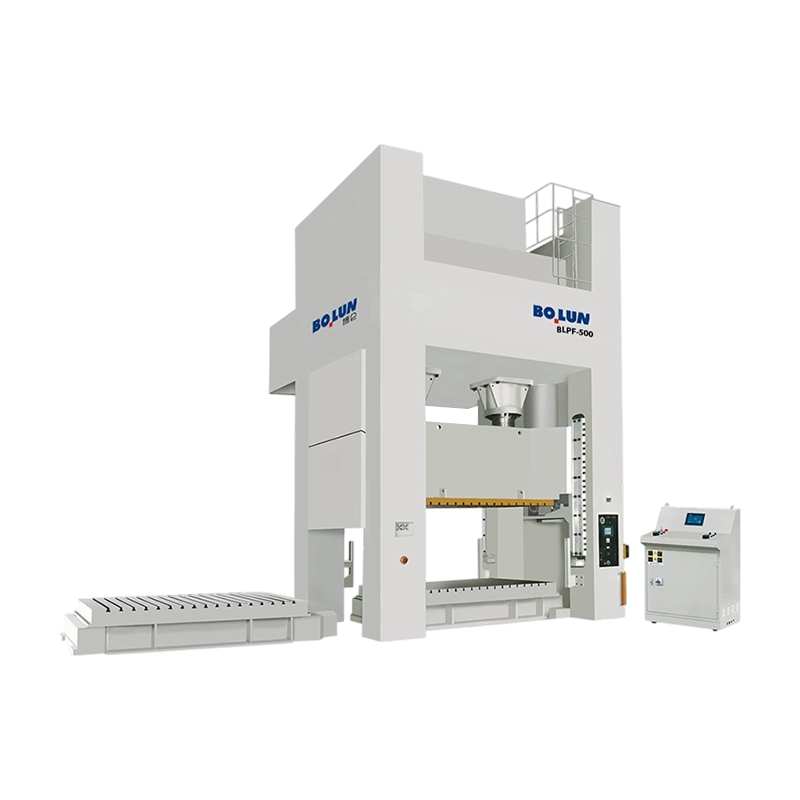
A Power Press stroj zatvorenog tipa koristi potpuno zatvorenu strukturu okvira koja okružuje radni prostor, pružajući maksimalnu zaštitu operaterima i omogućavajući integraciju naprednih sigurnosnih sustava uključujući blokade i automatizirane mehanizme za hranjenje . Ovaj dizajn daje prednost sigurnosti rukovatelja i učinkovitosti proizvodnje u odnosu na pristupačnost radnog područja, čineći preše zatvorenog tipa prikladnima za velike količine kontinuirane proizvodnje. Zatvoreni dizajn stvara ograničeno radno okruženje u kojem su potencijalne opasnosti fizički izolirane od kontakta operatera, čime se smanjuje rizik od ozbiljnih ozljeda od pokretnih komponenata preše ili letećih krhotina.
Zatvoreni tip pogonskih strojeva za prešanje ima potpune kućišta okvira sa samo određenim pristupnim točkama za utovar i uklanjanje materijala. Robusna struktura obuhvaća mehanizam preše, zamašnjak i pogonske komponente, sprječavajući kontakt operatera s pokretnim strojevima tijekom rada. Sigurnosne blokade na pristupnim točkama automatski zaustavljaju rad preše ako se otvore štitnici, osiguravajući da operateri ne mogu slučajno posegnuti u radno područje tijekom aktivnih ciklusa preše. Zatvoreni dizajn također sadrži radnu buku i pruža strukturnu krutost omogućujući preciznu kontrolu kretanja preše i isporuke sile.
Strojevi za prešu zatvorenog tipa integriraju višestruke slojeve sigurnosne zaštite uključujući mehaničke blokade koje sprječavaju otvaranje štitnika tijekom rada, gumbe za hitno zaustavljanje dostupne s više lokacija i senzorske sustave koji otkrivaju pokušaje neovlaštenog pristupa . Moderni dizajni uključuju elektroničke nadzorne sustave koji prate status ciklusa prešanja i omogućuju automatsko isključivanje ako se otkriju anomalije. Uređaji za otkrivanje prisutnosti mogu detektirati ako ruke ili drugi predmeti uđu u opasnu zonu tijekom rada, aktivirajući trenutno zaustavljanje tiska. Ove sveobuhvatne sigurnosne značajke čine preše zatvorenog tipa prikladnim za velike pogone u kojima više operatera komunicira s opremom tijekom proizvodnih smjena.
Strojevi za prešu zatvorenog tipa daju značajne prednosti u okruženjima velike količine proizvodnje. Automatizirani sustavi dodavanja mogu precizno pozicionirati materijale između ciklusa, smanjujući ručno rukovanje i ljudsku pogrešku. Setovi matrica dizajnirani posebno za strojeve sa zatvorenim okvirom postižu kraća vremena ciklusa putem optimiziranog hoda klipa i karakteristika zadržavanja. Konzistentnost i ponovljivost rada stroja zatvorenog tipa proizvodi ujednačenu kvalitetu komponenti kroz proizvodne serije koje obuhvaćaju tisuće identičnih dijelova. Protok proizvodnje dramatično se povećava u usporedbi sa strojevima otvorenog tipa, s nekim industrijskim prešama zatvorenog tipa koje proizvode više od 100 dijelova u minuti u aplikacijama velike brzine.
Razumijevanje mehaničkih sustava koji pokreću pogonske preše pokazalo se ključnim za optimizaciju njihove izvedbe i održavanje pouzdanosti opreme. Mehaničke preše koriste zamašnjak i ekscentrične ili koljenaste mehanizme za pretvaranje rotacijske snage motora u kontrolirano linearno prešanje, isporučujući maksimalnu silu na dnu hoda bez obzira na otpor opterećenja . Ova karakteristika razlikuje mehaničke preše od hidrauličkih alternativa, koje održavaju konstantnu silu tijekom cijelog hoda. Mehanički pogonski sustav pruža inherentne sigurnosne prednosti kroz samoregulirajuće ponašanje, automatski smanjujući isporuku sile ako preša naiđe na neočekivani otpor.
Zamašnjak služi kao komponenta za pohranu energije u sustavima mehaničkih preša, akumulirajući rotacijsku energiju tijekom razdoblja između ciklusa preše kada snaga električnog motora premašuje trenutne zahtjeve opterećenja. Kada se preša uključi i započne hod oblikovanja, zamašnjak oslobađa pohranjenu energiju kako bi održao brzinu hoda usprkos rastućem otporu opterećenja dok matrica dodiruje radni komad. Ova sposobnost skladištenja energije omogućuje mehaničkim prešama da isporuče ogromnu silu na relativno kratkim udaljenostima hoda bez potrebe za proporcionalno velikim električnim motorima. Mehanička preša s motorom od 1000 kilovata može isporučiti sile prešanja ekvivalentne hidrauličkoj preši koja zahtijeva 3000 kilovata ili veću ulaznu snagu.
Ekscentrični mehanizmi ili koljenasta vratila pretvaraju rotacijsko gibanje zamašnjaka u linearno gibanje klina. Ekscentrični brijeg ili osovina radilice stvara recipročno gibanje dok se brijeg rotira, gurajući sklop klipnjače i klipnjače prema dolje tijekom pritiskanja, zatim se povlačeći prema gore kada ekscentar završi svoju rotaciju. Mehanička prednost varira tijekom zaveslaja, pružajući maksimalnu mehaničku prednost u točki gdje je sila pritiska vrhunska. Moderni ekscentrični dizajni postižu iznimno glatko kretanje s minimalnim vibracijama kroz preciznu strojnu obradu i uravnotežene rotirajuće komponente, omogućujući brzine tiska koje dosežu 100 do 200 udaraca u minuti ili više u specijaliziranim primjenama .
Mehanizmi kvačila povezuju motor sa zamašnjakom i pogonskim sustavom, omogućujući preši da se uključi i isključi na zahtjev. Pneumatske spojke omogućuju brzo uključivanje i isključivanje, omogućujući jednotaktne ili kontinuirane načine rada. Moderni sustavi upravljanja uključuju mogućnosti senzora opterećenja koji automatski prilagođavaju uključivanje kvačila kako bi se optimiziralo vrijeme ciklusa na temelju stvarnih radnih opterećenja. Sustavi kočnica zaustavljaju kretanje preše i potpuno zaustavljaju klip nakon što se završi hod oblikovanja, kontrolirajući povratnu brzinu klipa i sprječavajući oštećenje alata ili izratka izazvano momentom.
| Parametar izvedbe | Open Type Press | Preša zatvorenog tipa | Hidraulička preša |
|---|---|---|---|
| Brzina ciklusa | 20 do 60 ciklusa u minuti | 60 do 200 ciklusa u minuti | 5 do 30 ciklusa u minuti |
| Pristupačnost operatera | Izvrsno | Ograničeno stražarima | Umjereno s automatizacijom |
| Profil prisilne isporuke | Maksimalno na dnu hoda | Maksimalno na dnu hoda | Konstantno tijekom cijelog udarca |
| Zahtjevi za održavanje | Umjereno | Umjereno to High | Značajno održavanje tekućine |
| Trošak početnog kapitala | Niska do umjerena | Umjereno to High | visoko |
| Energetska učinkovitost | visoko (Flywheel energy storage) | visoko (Flywheel energy storage) | Umjereno (Continuous pump operation) |
| Preciznost i ponovljivost | dobro | Izvrsno | Izvrsno with CNC controls |
| Stvaranje buke | Umjereno to High | Umjereno (enclosed) | Niska |
Mehaničke pogonske preše zatvorenog tipa obično rade pri brzinama 2 do 3 puta većim od dizajna otvorenog tipa, sposobne proizvesti 100 do 200 dovršenih komponenti u minuti u aplikacijama velike brzine. Ova prednost brzine odražava pojednostavljeni dizajn, optimiziranu integraciju alata i automatizirane sustave dodavanja ugrađene u strojeve zatvorenog tipa. Preše otvorenog tipa rade s 20 do 60 ciklusa u minuti, što odražava vrijeme potrebno za ručno pozicioniranje za svaku komponentu i pojednostavljeni raspored alata. Veće brzine preša zatvorenog tipa znače znatno veće dnevne količine proizvodnje, nadoknađujući veće troškove opreme povećanjem protoka.
Mehaničke pogonske preše zatvorenog tipa postižu vrhunsku dimenzionalnu konzistentnost kroz krutu konstrukciju okvira i precizno kontrolirano kretanje cilindra, proizvodeći varijacije komponenti unutar plus ili minus 0,1 milimetara tijekom proizvodnih serija koje obuhvaćaju tisuće dijelova . Čvrsti okvir smanjuje otklon pod punim radnim opterećenjem, dok precizni ekscentrični mehanizmi daju ponovljivu duljinu i brzinu hoda. Preše otvorenog tipa postižu dobru konzistentnost dimenzija, ali obično proizvode varijacije unutar plus ili minus 0,2 do 0,3 milimetra zbog otklona okvira i manje preciznih kontrolnih sustava.
Mehaničke pogonske preše zatvorenog tipa pružaju vrhunsku zaštitu operatera kroz sveobuhvatno kućište i integrirane sigurnosne sustave. Moderni strojevi zatvorenog tipa ispunjavaju međunarodne sigurnosne standarde uključujući ISO 12100 i OSHA propise, s više redundantnih sigurnosnih sustava koji sprječavaju pristup operatera tijekom aktivnih ciklusa prešanja. Preše otvorenog tipa više se oslanjaju na svijest i disciplinu operatera kako bi održale sigurnu praksu, zahtijevajući stalnu budnost kako bi se spriječio kontakt s pokretnim dijelovima cilindra ili alatom za prešu. Dizajn zatvorene preše sadrži buku unutar 80 do 90 decibela u usporedbi s 90 do 100 decibela za strojeve otvorenog tipa, smanjujući zahtjeve za zaštitom sluha i poboljšavajući kvalitetu radnog okruženja.
Specifikacije mehaničke pogonske preše značajno se razlikuju ovisno o namjeravanoj primjeni i zahtjevima za obujmom proizvodnje. Razumijevanje ključnih specifikacija omogućuje pravilan odabir preše za zahtjeve proizvodnje.
Mehaničke preše klasificiraju se prema njihovoj najvećoj sili prešanja, mjerenoj u kilonewtonima ili metričkim tonama. Dostupne ocjene sile kreću se od 5 do 10 kilonewtona za male specijalne strojeve do 5000 kilonewtona ili više za velike industrijske instalacije . Uobičajene veličine uključuju strojeve kapaciteta 25, 50, 100, 250, 500, 1000 i 2000 kilonewtona, pri čemu svaka veličina odgovara različitim zahtjevima primjene. Odabir odgovarajućeg kapaciteta sile pokazao se ključnim, budući da premali strojevi proizvode neadekvatan pritisak oblikovanja što rezultira nepotpunim dijelovima, dok preveliki strojevi troše energiju i nepotrebno povećavaju vrijeme ciklusa. Tipične proizvodne operacije zahtijevaju odabir sile na temelju tvrdoće materijala izratka, složenosti oblikovanja i zahtjeva dizajna matrice.
Duljina hoda preše definira maksimalnu udaljenost koju klip prijeđe prema dolje tijekom ciklusa oblikovanja, mjereno u milimetrima. Uobičajene duljine hoda kreću se od 50 milimetara u strojevima za precizno utiskivanje do 500 milimetara ili više u primjenama teškog oblikovanja. Odabir duljine hoda ovisi o debljini obratka, visini matrice i zahtjevima za konfiguracijom dijela. Višestrukim potezima unutar jedne preše mogu se postići različiti stupnjevi oblikovanja, s međupozicioniranjem koje omogućuje složeno oblikovanje dijelova u više koraka u prešama zatvorenog tipa opremljenim automatiziranim sustavima za hranjenje.
Visina zatvaranja odnosi se na udaljenost između površine matrice i postolja preše kada klip dosegne svoj najniži položaj bez primijenjenog opterećenja. Ova dimenzija određuje maksimalnu debljinu komponenti koje se mogu obraditi, uključujući kombinaciju visine matrice i debljine izratka. Dimenzije radne površine definiraju horizontalni prostor dostupan za montažu matrice i pozicioniranje obratka. Moderne mehaničke preše nude radnu površinu u rasponu od 200 x 300 milimetara u kompaktnim strojevima do 2000 x 3000 milimetara ili većih u industrijskim postrojenjima, prihvaćajući radne komade koji se protežu od malih preciznih komponenti do velikih sklopova lima .
Funkcionalnost mehaničke preše kritično ovisi o dizajnu matrice i integraciji alata, jer matrice određuju specifične operacije oblikovanja koje preša izvodi. Odabir i konfiguracija kalupa značajno utječu na kvalitetu proizvodnje, brzinu ciklusa i isplativost proizvodnje.
Progresivne matrice uključuju višestruke stanice za oblikovanje unutar jednog sklopa matrice, omogućujući odvijanje složenih operacija u više koraka tijekom jednog ciklusa prešanja. Materijal za traku napreduje kroz progresivne stanice kako preša radi, pri čemu svaka stanica dodaje značajke ili mijenja geometriju dijela. Progresivne matrice proizvode gotove komponente u minimalnom vremenu ciklusa, često izvodeći operacije rezanja, savijanja, oblikovanja i utiskivanja unutar ciklusa od 2 do 5 sekundi. Primjene progresivnih kalupa zahtijevaju zatvorene mehaničke pogonske preše opremljene automatiziranim sustavima za uvlačenje trake, proizvodeći troškove komponenti od samo nekoliko centi po dijelu u primjenama velikih količina . Uobičajene primjene progresivnih matrica uključuju automobilske spojne elemente, električne konektore i komponente uređaja.
Složeni kalupi izvode više operacija istovremeno unutar jednog poteza prešanja, režući obod dok oblikuju unutarnje elemente u istom ciklusu. Ove matrice smanjuju vrijeme obrade komponenti u usporedbi s progresivnim matricama eliminirajući međukorake repozicioniranja. Složene matrice odgovaraju aplikacijama koje proizvode umjerene količine gdje troškovi alata ostaju razumni, ali brzina proizvodnje premašuje jednostavne matrice za jednu operaciju. Primjeri primjene uključuju prstenove ležajeva, kućišta električnih komponenti i strukturne komponente koje zahtijevaju precizno oblikovane značajke.
Moderne mehaničke pogonske preše zatvorenog tipa integriraju automatizirane prijenosne sustave koji pomiču djelomično dovršene izratke između više stanica za prešanje bez ručne intervencije. Prijenosni sustavi dramatično smanjuju zahtjeve za radnom snagom i povećavaju ukupni protok proizvodnje eliminirajući vrijeme ručnog pozicioniranja. Mehanički prijenosni sustavi koriste bregaste mehanizme koji se pokreću prešanjem za pomicanje i pozicioniranje komponenti, dok hidraulički i pneumatski sustavi pružaju alternativne pristupe automatizaciji. Napredni prijenosni sustavi s senzorskim i povratnim kontrolama omogućuju složene proizvodne sekvence koje uključuju do 10 ili više odvojenih operacija prešanja unutar kontinuirane automatizirane proizvodne linije .
Mehaničke preše imaju ključne uloge u proizvodnim industrijama, od automobilske do proizvodnje uređaja, omogućujući isplativu masovnu proizvodnju preciznih metalnih komponenti . Različite primjene odražavaju fleksibilnost i pouzdanost tehnologije mehaničkog prešanja u različitim proizvodnim okruženjima.
Automobilska industrija predstavlja najvećeg potrošača kapaciteta mehaničkih preša na globalnoj razini, s tisućama preša koje proizvode panele karoserije, strukturne komponente, pričvršćivače i električne priključke. Progresivne i prijenosne preše proizvode spojne elemente brzinom većom od 10 000 dijelova na sat, održavajući minimalne troškove za velike količine. Karoserijski paneli zahtijevaju velike preše zatvorenog tipa koje primjenjuju sile do 3000 kilonewtona ili više, s integriranom automatizacijom koja kontrolira sekvence prešanja i rukovanje materijalom. Preše zatvorenog tipa dominiraju primjenama u automobilima zbog sigurnosnih zahtjeva i velikih količina proizvodnje koje opravdavaju ulaganje u opremu.
Školjke električnih konektora, komponente nosača kontakata i laminacije transformatora proizvode se u ogromnim količinama pomoću mehaničkih preša. Ove primjene obično zahtijevaju umjerene razine sile od 50 do 500 kilonewtona i velike brzine ciklusa kako bi se ispunili proizvodni ciljevi koji mjere milijune komponenti godišnje. Zahtjevi za preciznošću pokazali su se strogim, s tolerancijama često navedenim unutar plus ili minus 0,05 milimetara kako bi se osigurao ispravan električni kontakt i spajanje konektora. Preše zatvorenog tipa s preciznim sustavima upravljanja dosljedno ispunjavaju ove zahtjevne specifikacije.
Ulošci hladnjaka, ormarići perilice rublja i komponente posuđa oblikovane su kroz operacije dubokog izvlačenja i oblikovanja pomoću mehaničkih preša. Ove primjene obično koriste preše zatvorenog tipa s umjerenim ocjenama sile od 250 do 1000 kilonewtona i integriranim kontrolama vučnog zrna za dosljedan protok materijala. Sustavi automatizacije pozicioniraju praznine i dohvaćaju gotove komponente, omogućujući stope proizvodnje od 20 do 60 dovršenih uređaja po satu, ovisno o složenosti.
Proizvođači nakita koriste manje mehaničke preše otvorenog i zatvorenog tipa za kovanje, utiskivanje i oblikovanje plemenitih metala. Preciznost i ponovljiva isporuka sile omogućuju dosljednu kvalitetnu reprodukciju ukrasnih uzoraka i dizajna. Ručni rad odgovara malim serijama proizvodnje prilagođenih dizajna nakita, s prešama otvorenog tipa koje se preferiraju zbog fleksibilnosti u rukovanju različitim veličinama komponenti.
Dizajn moderne mehaničke pogonske preše uključuje opsežne sigurnosne sustave i značajke usklađenosti s propisima koji štite operatere i osiguravaju predvidljivo ponašanje opreme u hitnim situacijama. Sigurnost predstavlja ključnu razliku između moderne i starije opreme, sa suvremenim dizajnom koji zadovoljava stroge međunarodne standarde.
Moderne mehaničke pogonske preše zatvorenog tipa integriraju mehaničke i elektroničke sustave blokade koji sprječavaju rad cilindra ako su štitnici otvoreni, osiguravajući da operateri ne mogu doprijeti do opasnih zona tijekom aktivnih ciklusa preše . Svjetlosne zavjese i prostirke osjetljive na pritisak detektiraju prisutnost operatera i aktiviraju trenutačno isključivanje tiska ako netko uđe u zaštićena područja. Ovi sustavi rade neovisno o upravljačkoj elektronici, pružajući sigurnu zaštitu čak i ako električni sustavi ne rade. Sustavi blokade ne smiju se zaobići tijekom rada, sa sigurnosnim blokadama koje se kontinuirano nadziru i svaki kvar automatski zaustavlja rad preše.
Gumbi za zaustavljanje u nuždi postavljeni na više mjesta omogućuju operaterima da odmah zaustave rad preše ako dođe do opasnih situacija. Sustavi elektroničkog nadzora prate položaj preše i status ciklusa, sprječavajući nepravilno ponašanje ako mehaničke komponente zakažu. Suvišni kočioni sustavi osiguravaju potpuno zaustavljanje klipa bez obzira na stanje opreme. Kontrolni sustavi sprječavaju ponovno pokretanje dok se ne provjere svi sigurnosni uvjeti, štiteći operatere od neočekivanog uključivanja tiska.
Moderne mehaničke preše moraju biti u skladu s ISO 12100 standardima sigurnosti industrijskih strojeva i OSHA propisima u Sjedinjenim Državama. Međunarodni standardi određuju dizajn zaštite, performanse sigurnosnih uređaja, pouzdanost sustava upravljanja i zahtjeve za obuku operatera. Proizvodni pogoni moraju održavati sukladnost putem redovitih sigurnosnih inspekcija, rasporeda održavanja i programa obuke operatera. Provjera sukladnosti osigurava da oprema radi sigurno i ispunjava zahtjeve osiguranja.
Pravilno održavanje pokazalo se ključnim za produljenje radnog vijeka mehaničke preše i održavanje sigurnosti i preciznih mogućnosti. Dobro održavana oprema pouzdano radi desetljećima, dok se zapuštene preše brzo kvare.
Mehaničke pogonske preše zahtijevaju dnevnu provjeru stanja zaštite, funkcije upravljačkog sustava i vidljivih komponenata zbog oštećenja ili neusklađenosti. Tjedno održavanje uključuje podmazivanje ekscentričnih mehanizama, komponenti kvačila i kočnice te prijenosnih sustava prema specifikacijama proizvođača. Pravilno podmazivanje smanjuje trošenje, produljuje vijek trajanja komponenti i poboljšava preciznost kroz smanjeno trenje i zazor u mehaničkim sustavima . Dizajni zatvorenih ležajeva imaju smanjene zahtjeve za podmazivanjem u usporedbi sa starijom opremom, iako je periodična provjera i dalje neophodna.
Planirano preventivno održavanje uključuje sustavnu provjeru i zamjenu komponenti koje se približavaju kraju radnog vijeka prije nego što dođe do kvara. Balans zamašnjaka treba provjeravati jednom godišnje kako bi se spriječile prekomjerne vibracije i prerano trošenje ležaja. Komponente kvačila i kočnice obično zahtijevaju zamjenu svake 2 do 5 godina, ovisno o intenzitetu korištenja. Zamjena brtvi u komponentama hidrauličkog sustava produljuje rad bez curenja. Planirani intervali održavanja razlikuju se ovisno o modelu preše, intenzitetu upotrebe i specifičnim uvjetima rada.
Mehaničke preše koje rade 20 do 40 godina često dobivaju sveobuhvatnu obnovu uključujući zamjenu pogonskog sustava, modernizaciju elektroničkog upravljačkog sustava i nadogradnju sigurnosnog sustava. Obnovljena starinska oprema pruža značajne uštede u usporedbi s novim prešama, a istovremeno zadovoljava trenutne sigurnosne standarde i zahtjeve produktivnosti. Suvremeni sustavi upravljanja s programabilnim logičkim kontrolerima omogućuju fleksibilno planiranje proizvodnje i integrirano praćenje kvalitete nezamislivo u dizajnu originalne opreme.
Pravilan odabir tiska zahtijeva pažljivu analizu proizvodnih zahtjeva, proizvodnog okruženja i ciljeva kvalitete. Odabir opreme s odgovarajućim mogućnostima osigurava učinkovit rad i optimalnu isplativost.
Započnite određivanjem stvarne sile prešanja potrebne za specifične operacije oblikovanja kroz ispitivanje materijala ili izračune dobavljača kalupa. Odaberite kapacitet preše 10 do 20 posto iznad izračunatih zahtjeva kako biste osigurali odgovarajuću marginu i spriječili kronično preopterećenje. Analizirajte potrebne količine proizvodnje kako biste odredili potrebnu brzinu ciklusa, prepoznajući da brzina ciklusa ovisi o vrsti preše, konfiguraciji matrice i složenosti automatiziranog sustava. Jedna preša otvorenog tipa koja proizvodi 30 dijelova na sat može biti neadekvatna za proizvodne zahtjeve koji zahtijevaju 300 dijelova dnevno, što zahtijeva odabir preše zatvorenog tipa ili više manjih strojeva koji rade paralelno .
Obim proizvodnje dramatično utječe na optimalan odabir opreme. Mala serijska proizvodnja od 1000 do 5000 dijelova godišnje često opravdava korištenje preše otvorenog tipa ili iznajmljivanje prijenosne opreme, a ne kapitalna ulaganja u strojeve zatvorenog tipa. Proizvodnja srednjeg obujma od 10 000 do 100 000 dijelova godišnje obično podržava ulaganje u jednu prešu zatvorenog tipa. Velika količina proizvodnje koja premašuje 500.000 dijelova godišnje često opravdava višestruke specijalizirane preše, progresivne kalupe i integrirane automatizirane sustave koji nadoknađuju troškove opreme nižim troškovima proizvodnje po jedinici.
Provjerite odgovara li odabrana preša setovima kalupa dizajniranim za specifične proizvodne primjene. Dimenzije radne površine preše moraju osigurati odgovarajući prostor za postavljanje matrice i promjenu alata. Visina zatvarača mora odgovarati kombiniranoj visini kalupa i izratka. Provjerite da nazivna sila prešanja premašuje zahtjeve kalupa kako bi se osiguralo potpuno oblikovanje bez naprezanja opreme. Naslijeđeni setovi matrica mogu biti kompatibilni samo s određenim modelima preša, što utječe na odabir opreme za operacije koje zahtijevaju kompatibilnost matrica s postojećim ulaganjima u alate.
Tehnologija mehaničke preše nastavlja se razvijati kroz integraciju naprednih kontrola, poboljšane znanosti o materijalima i inovacija automatizacije. Budući razvoj obećava poboljšane mogućnosti uz zadržavanje temeljne učinkovitosti i pouzdanosti prednosti mehaničkih sustava.
Moderne mehaničke preše sve više uključuju programibilne logičke kontrolere i sustave za nadzor u stvarnom vremenu koji omogućuju integraciju s mrežama tvorničke automatizacije. Povezivost interneta stvari omogućuje daljinsko praćenje statusa tiska, prediktivno planiranje održavanja i optimizaciju proizvodnje. Napredni sustavi upravljanja prilagođavaju radne parametre preše u stvarnom vremenu na temelju povratnih informacija od senzora položaja i uređaja za mjerenje sile, kompenzirajući varijacije materijala i trošenje alata kako bi se održala dosljedna kvaliteta komponenti .
Razvoj pumpi promjenjivog obujma i poboljšanih dizajna kvačila smanjuje potrošnju energije eliminirajući nepotreban rad motora između produktivnih ciklusa prešanja. Sustavi regenerativnog kočenja vraćaju kinetičku energiju iz cilindra tijekom povratnog hoda, pretvarajući tu energiju u koristan rad umjesto da je rasipaju kao toplinu. Moderni dizajni zamašnjaka koji uključuju kompozitne materijale osiguravaju ekvivalentno skladištenje energije uz smanjenu težinu i poboljšane sigurnosne karakteristike.
Razvoj alatnih čelika i keramičkih materijala koji omogućuju više radne temperature i veće brzine ciklusa produljuje vijek trajanja alata i poboljšava produktivnost. Računalna analiza tijekom optimizacije dizajna matrice smanjuje vrijeme razvoja i omogućuje dizajn složenih geometrija koje su se prije smatrale nepraktičnima. Tehnike aditivne proizvodnje omogućuju prilagođene komponente alata i ubrzavaju izradu prototipa za specijalizirane primjene.
Kao proizvođač mehaničkih pogonskih preša i tvornica za industrijske alatne strojeve, Zhejiang Bolun High-Precision Machinery Co., Ltd. nalazi se u Zhejiangu—srcu kineske industrije precizne proizvodnje . S dva desetljeća marljive akumulacije i tehničkih otkrića, Bolun Machinery se razvio u moderno, vodeće poduzeće specijalizirano za opremu za visoko precizno oblikovanje i rješenja za industrijske alatne strojeve.
Naša tvrtka integrira istraživanje i razvoj, dizajn, proizvodnju, prodaju i sveobuhvatnu uslugu nakon prodaje u jedinstveno profesionalno djelovanje. Od našeg ranog osnivanja preko ustrajnih izazova u industriji do naše trenutne vodeće pozicije u strojevima za kovanje, lijevanje i mehaničko oblikovanje, Bolun Machinery uspostavio je zreo, učinkovit i u industriji dokazan sustav upravljanja proizvodnjom. Posvećeni smo pružanju globalnih kupaca s vrhunskim mehaničkim prešama, bilo da su vam potrebne preše otvorenog tipa za fleksibilnu proizvodnju po narudžbi ili strojevi zatvorenog tipa za proizvodne operacije velike količine.
Naša stručnost obuhvaća cijeli raspon tehnologije mehaničkih preša, od tradicionalnih dizajna do modernih sustava koji uključuju napredne elektroničke kontrole i integraciju automatizacije. Razumijemo različite potrebe proizvođača u različitim industrijama, uključujući automobilsku industriju, proizvodnju uređaja, proizvodnju električnih komponenti i specijalizirane industrijske primjene. Bilo da tražite rješenja za novu opremu, obnovu opreme ili tehničko savjetovanje za optimizaciju vaših operacija oblikovanja, Bolun Machinery svakom projektu donosi duboko poznavanje industrije i dokazanu proizvodnu izvrsnost.
Kontaktirajte tvrtku Zhejiang Bolun High-Precision Machinery Co., Ltd. već danas da biste otkrili kako naša rješenja mehaničkih pogonskih preša i stručnost industrijskih alatnih strojeva mogu poboljšati vaše proizvodne mogućnosti i poboljšati učinkovitost vaše proizvodnje i rezultate kvalitete.


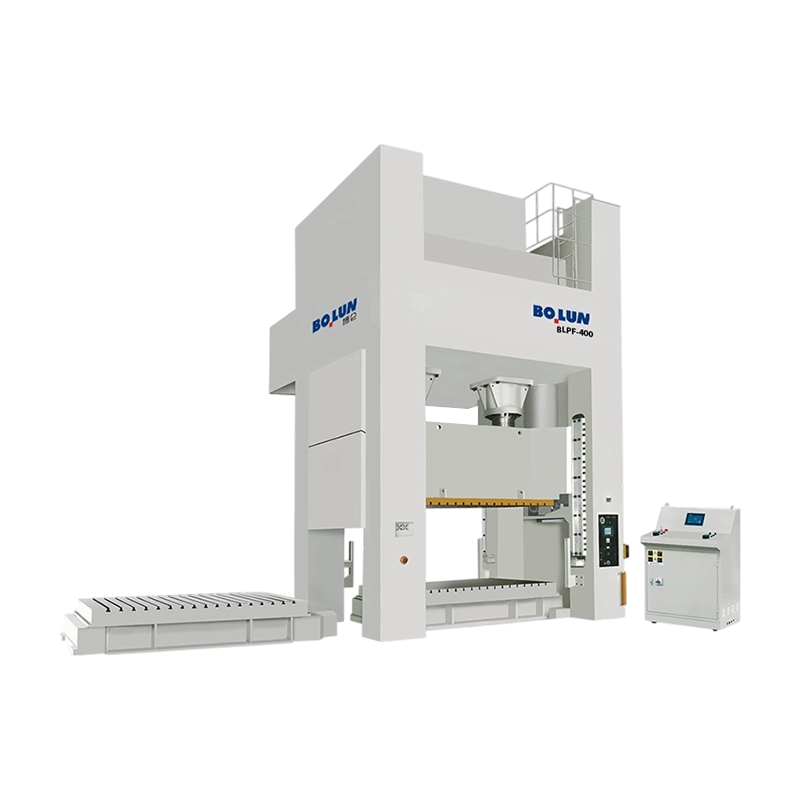
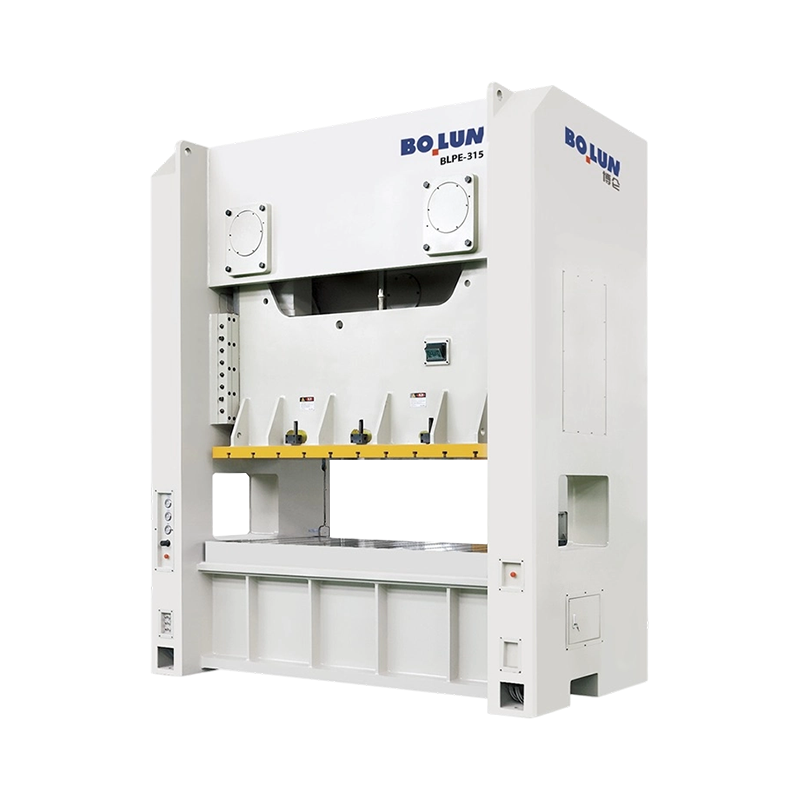
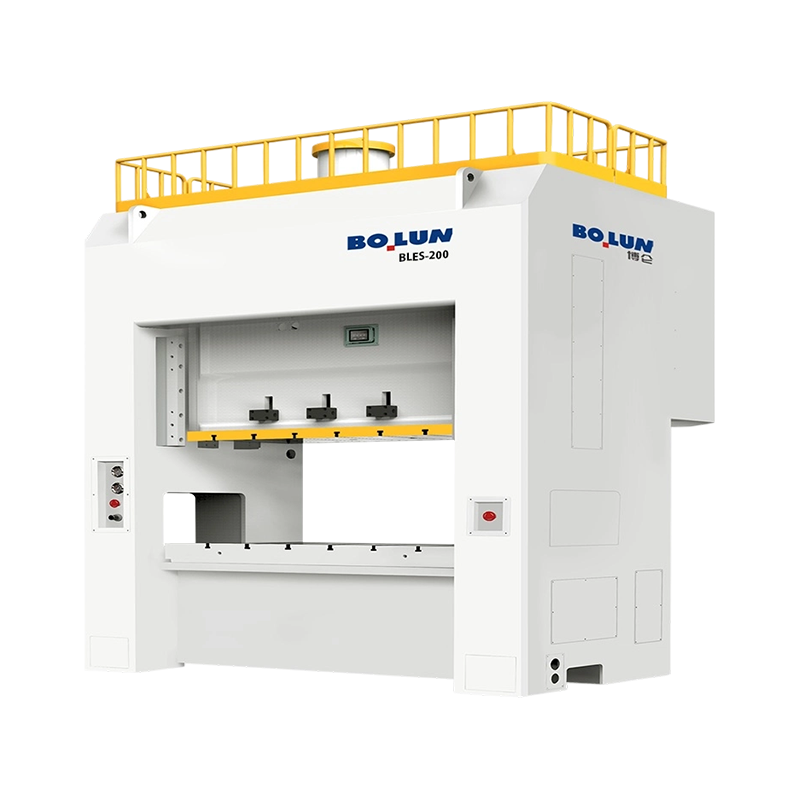
Kratak odgovor: Koja vrsta okvira odgovara vašem poslu An ...
U područjima oblikovanja metala, izrade limova, izrezivanja i probijanja, pre...
Preša nije jedna kategorija strojeva. To je obitelj strojeva za oblikovanj...
Stavite prešu s otvorenim okvirom od 160 tona i prešu sa zatvorenim okviro...
Kupac koji uspoređuje prešu s otvorenim otvorom od 45 tona za liniju nosač...
Strojevi za pogonsko prešanje klasificiraju se na dva glavna nači...
Kontaktirajte nas

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang Province, Kina
spreman za početak?
Get in Touch

odmah!
ZHEJIANG BOLUN

