Strojevi za pogonsko prešanje klasificiraju se na dva glavna načina: prema konstrukciji okvira, koja ih dijeli na strojeve za prešanje otvorenog tipa i strojeve za prešanje zatvorenog tipa, i prema pogonskom mehanizmu, koji ih dijeli na strojeve za mehaničko prešanje, hidraulične preše i pneumatske preše. Konkretno, unutar kategorije mehaničkih preša, strojevi se dalje dijele prema načinu na koji se pogoni klip, uključujući konstrukcije s radilicom, ekscentričnim pogonom, zglobom, zakretnim i vijčanim tipom, te prema tome koliko spojnih točaka podržava klin, u rasponu od preša s jednom točkom koje se koriste za lakši rad do preša s četiri točke koje se koriste za velike, teške ploče.
Za većinu kupaca praktična odluka svodi se na dva pitanja na koja se odgovori u nizu. Prvo, treba li aplikacija pristupačnost i nižu cijenu stroja za prešanje otvorenog tipa ili krutost i preciznost stroja za prešanje zatvorenog tipa. Drugo, unutar koje vrste okvira odgovara poslu, koja tonaža, duljina hoda i konfiguracija točke odgovaraju specifičnom dijelu koji se proizvodi. Ostatak ovog vodiča prolazi kroz svaku glavnu klasifikaciju pogonskih strojeva za prešu, uspoređuje dizajne otvorenog i zatvorenog okvira izravno sa stvarnim radnim podacima, detaljno objašnjava pogonske mehanizme i konfiguracije točaka te pokriva sigurnosne postupke i postupke održavanja koji osiguravaju pouzdan rad preše godinama.
A power press stroj je industrijska oprema koja primjenjuje kontroliranu mehaničku silu kroz pokretni klip za oblikovanje, rezanje, bušenje ili oblikovanje lima i drugih materijala postavljenih između bata i fiksnog ležaja. Za razliku od ručno upravljane preše, pogonska preša koristi motorni sustav, najčešće sklop zamašnjaka i koljenastog vratila, za pohranu i isporuku energije potrebne za svaki hod, omogućujući mnogo veću izlaznu silu i daleko kraća vremena ciklusa nego što bi se moglo postići ručnim radom.
U tipičnoj mehaničkoj pogonskoj preši, električni motor kontinuirano vrti zamašnjak, pohranjujući rotacijsku energiju. Kada rukovatelj aktivira hod, spojka se uključuje, povezujući rotirajući zamašnjak s radilicom ili ekscentričnom osovinom. Dok se ta osovina okreće, ona pretvara rotacijsko gibanje u linearno kretanje klipnjače gore-dolje kroz klipnjaču, isporučujući nalet pohranjene energije izratku na dnu hoda, točno kada alat dodiruje materijal.
Zamašnjak je ključan za način na koji mehanička preša postiže veliku izlaznu silu iz relativno skromnog motora. Umjesto da zahtijeva motor dovoljno snažan da trenutačno isporuči vršnu silu, zamašnjak kontinuirano akumulira energiju između poteza i oslobađa je u kratkom, snažnom naletu tijekom stvarnog radnog dijela hoda, dopuštajući relativno malom motoru da pokreće prešu sposobnu tonaže daleko veće od onoga što bi motor sam mogao proizvesti na trajnoj osnovi.
Jedan potez preše prolazi kroz nekoliko različitih faza na koje se operateri i procesni inženjeri pozivaju prilikom rješavanja problema ili optimizacije operacije žigosanja. Faza pristupa spušta klip od gornje mrtve točke prema izratku uz minimalan otpor. Radna faza počinje u trenutku kada alati dođu u kontakt s materijalom, trošeći najveći dio pohranjene energije zamašnjaka dok se odvija stvarno rezanje ili oblikovanje. Povratna faza zatim nosi cilindar natrag u gornju mrtvu točku, pripremajući prešu za sljedeći ciklus. Razumijevanje gdje u ovom slijedu određena operacija postavlja vršnu potražnju pomaže objasniti zašto određeni pogonski mehanizmi, kao što su zglobni zglobovi ili dizajni zakretnih sklopki, bolje odgovaraju određenim operacijama od standardnog pogona radilice, budući da svaki mehanizam drugačije oblikuje ovaj ciklus kako bi odgovarao potrebama određenog procesa.
Strojevi s pogonskim prešama koriste se u proizvodnji metala, proizvodnji automobilskih komponenti, proizvodnji uređaja, proizvodnji električnih kućišta i bezbrojnim drugim industrijama koje zahtijevaju ponovljive operacije velikog volumena metalnog lima kao što su oblikovanje, bušenje, savijanje, izvlačenje i kovanje, što ovu kategoriju opreme čini jednom od najrasprostranjenijih klasa industrijskih strojeva u modernoj proizvodnji.
Prije sužavanja na vrstu okvira, pomaže u postavljanju stroj za mehaničku prešu unutar šireg okruženja tehnologija pogona tiska, budući da svaki tip pogona odgovara različitom profilu proizvodnje.
| Faktor | Mehanička preša | Hidraulička preša | Pneumatska preša |
|---|---|---|---|
| Brzina ciklusa | Brzi, visoki udarci u minuti | Sporija, kontrolirana brzina rada | Vrlo brzo za lagani rad |
| Forsirajte konzistentnost udarcem | Varira kroz udarac | Konstantna puna snaga tijekom cijelog zaveslaja | Konstantna, ali ograničena sila |
| Tipični raspon tonaže | Umjereno do vrlo visoko | Širok raspon, uključujući vrlo veliku tonažu | Niska do umjerena |
| Najprikladnije operacije | Utiskivanje, bušenje, žigosanje velikog volumena | Duboko izvlačenje, oblikovanje debelog materijala | Lagana montaža, oblikovanje malih dijelova |
Stroj za mehaničko prešanje općenito je preferirani izbor kad god su brzina ciklusa i ponovljivi izlaz velikog volumena važniji od podesive kontrole sile , zbog čega mehaničke preše dominiraju brzim linijama za štancanje u automobilskoj industriji i proizvodnji uređaja, dok hidrauličke preše ostaju poželjne za duboko izvlačenje i oblikovanje debelog materijala gdje kontrolirana, konstantna sila kroz puni hod daje bolje rezultate.
Pneumatske preše zauzimaju manju, ali posebnu nišu, općenito rezerviranu za lake primjene kao što su sklapanje malih dijelova, lagano utiskivanje ili operacije prešanja gdje uključene sile ostaju skromne, a ekstremno velika brzina ciklusa važnija je od sposobnosti sirove tonaže. Objekti rijetko biraju između sva tri tipa pogona za jednu primjenu, budući da potrebna tonaža i vrsta rada obično sužavaju praktični izbor na jednu jasnu kategoriju prije nego što konstrukcija okvira uopće uđe u odluku.
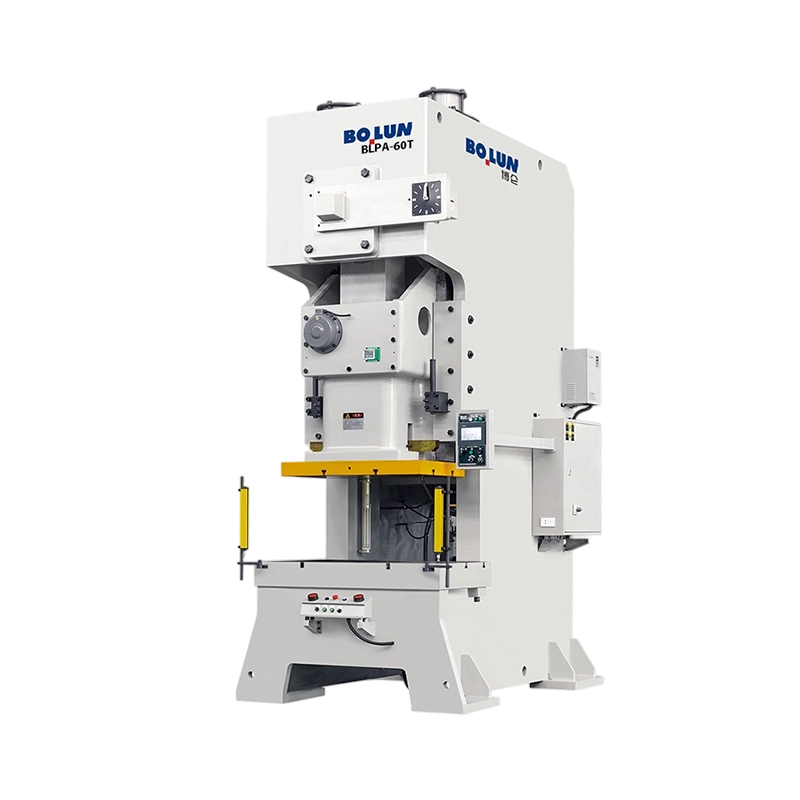
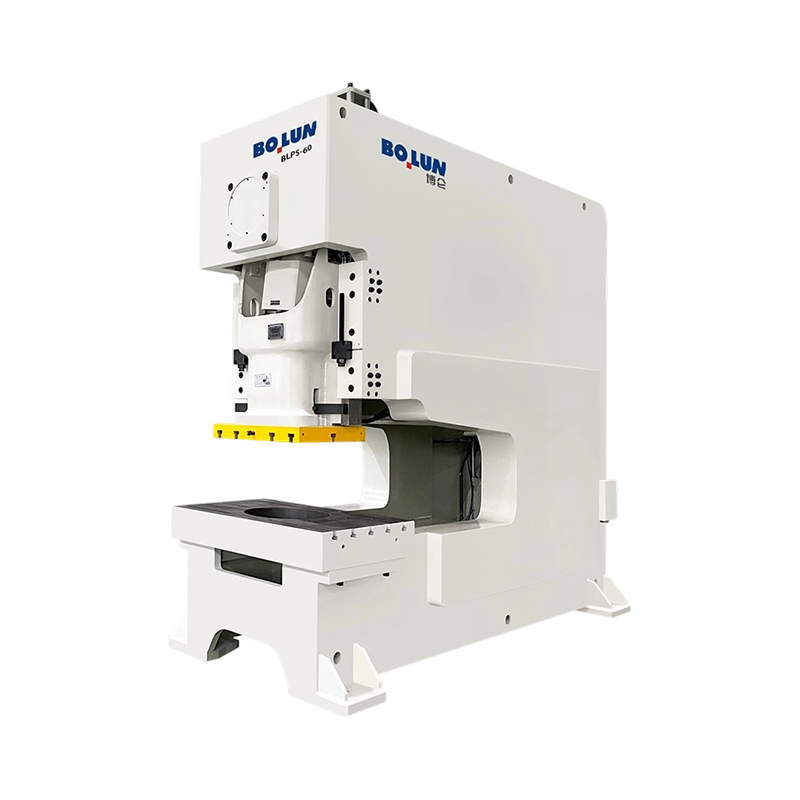
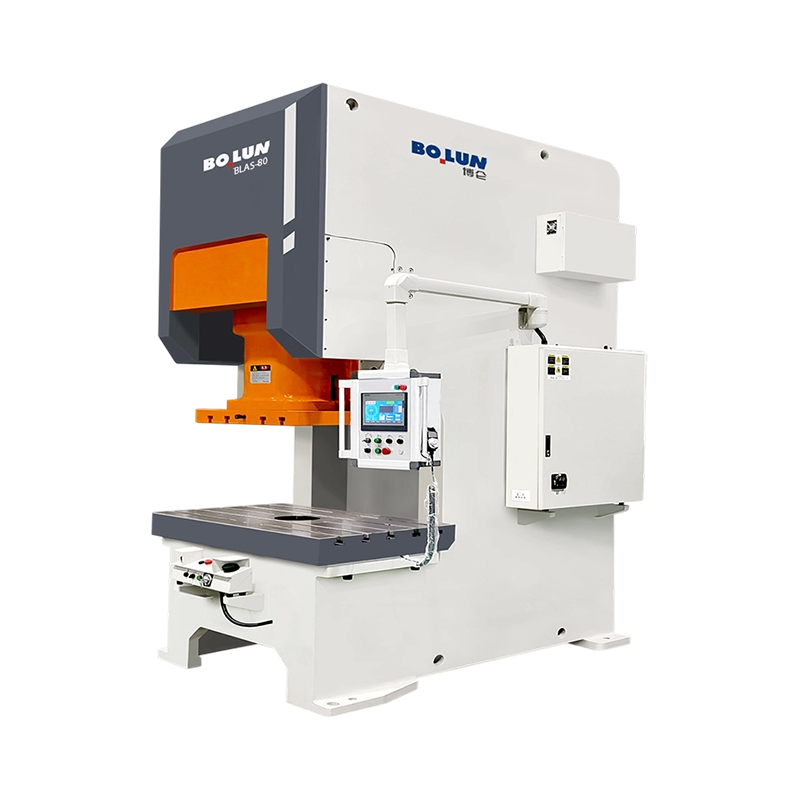
An Power Press stroj otvorenog tipa , koja se ponekad naziva C okvir ili preša s okvirom s razmakom, koristi okvir u obliku slova C, otvoren s tri strane oko radnog područja između bata i kreveta.
Otvoreni okvir u obliku slova C ostavlja prednju i obje strane radnog područja dostupnima, što je ključna praktična prednost ovog dizajna. Materijal se može unositi sprijeda ili s bilo koje strane, matrice se mogu mijenjati relativno lakim pristupom, a operateri ili automatizirani sustavi dodavanja imaju jasnu vidljivost i fizički pristup radnom području tijekom cijelog rada.
Dizajn otvorenog okvira, iako vrlo pristupačan, inherentno je manje krut od potpuno zatvorenog okvira, budući da C oblik dopušta malu količinu otklona okvira pod opterećenjem, osobito pri većim tonažama ili kada se opterećenje primjenjuje izvan središta unutar radnog područja. Iz tog razloga, otvoreni tip Power Press Machine općenito je najprikladniji za lake i srednje tonažne radove, obično do otprilike 250 tona, gdje prednost pristupačnosti nadmašuje kompromis skromne preciznosti.
Osim sirove dostupnosti tijekom normalnog rada, otvoreni okvir u obliku slova C otvorenog stroja za prešanje tipa Power tipično omogućuje bržu promjenu matrice od ekvivalenta zatvorenog okvira, budući da tehničari mogu pristupiti prostoru matrice iz tri smjera, umjesto da budu ograničeni na jedan prednji otvor. Za trgovine koje koriste mnogo različitih dijelova kroz istu prešu po rotirajućem rasporedu, ova prednost u vremenu izmjene može značajno povećati ukupnu iskorištenost opreme tijekom radne smjene, često čineći razliku između ispunjavanja tijesnog rasporeda isporuke i zaostajanja.
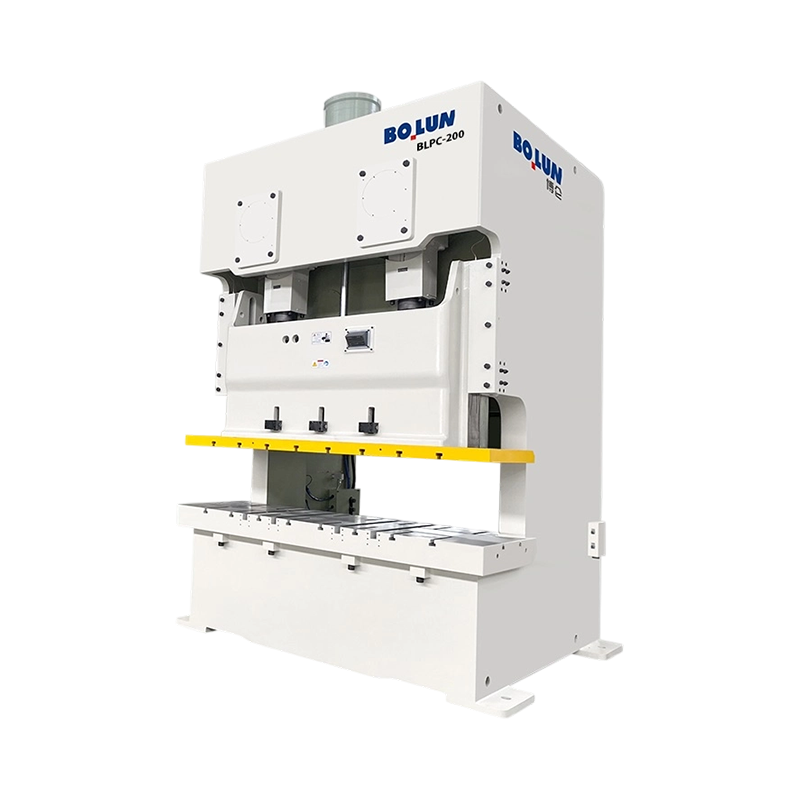
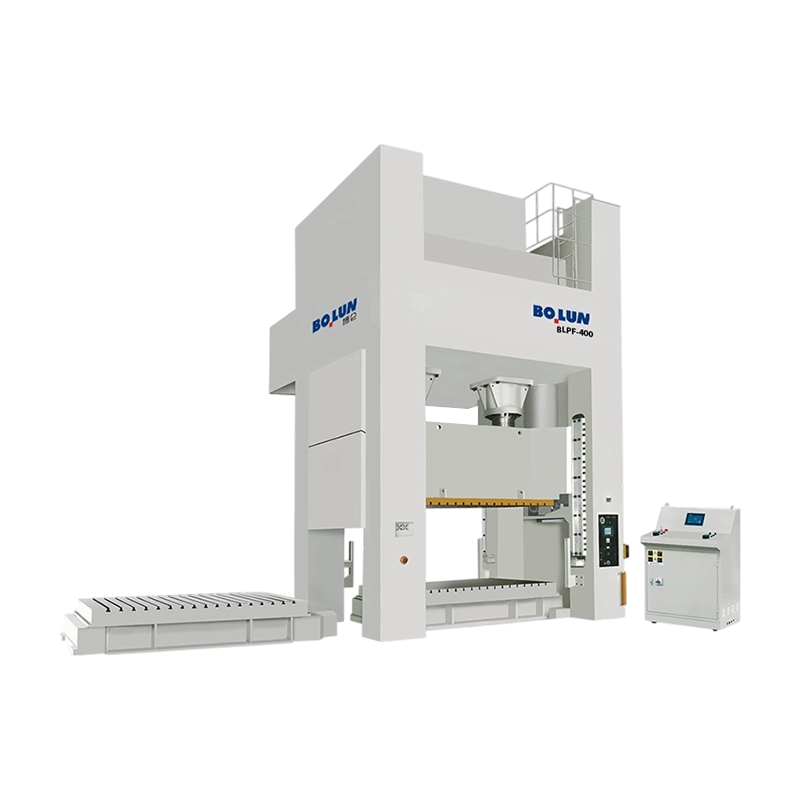
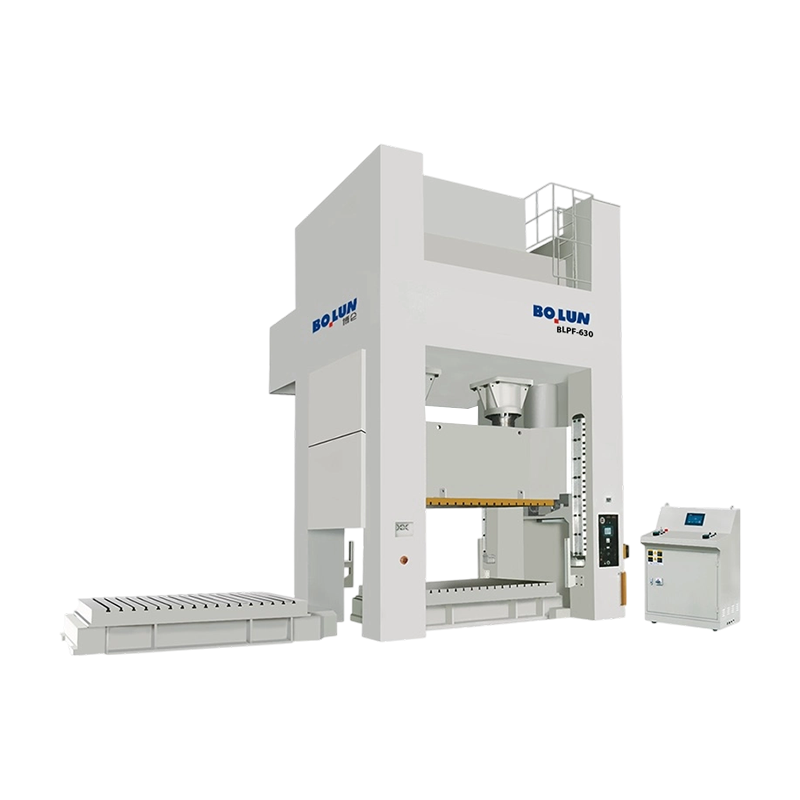
A Power Press stroj zatvorenog tipa , koja se često naziva ravnom bočnom prešom ili prešom s H okvirom, koristi okvir s povezanim konstrukcijskim elementima s obje strane radnog područja, tvoreći potpuno zatvorenu putanju opterećenja oko bata.
Budući da okvir tvori potpunu putanju opterećenja s obje strane, a ne otvoreni C oblik, Power Press Machine zatvorenog tipa daleko se učinkovitije odupire deformaciji pod teškim ili necentralnim opterećenjem. Ova dodatna krutost izravno se pretvara u bolju paralelnost klinova i dosljedniji kontakt alata preko cijelog radnog područja, što je značajno za precizno utiskivanje i rad na oblikovanju velikih ploča.
Konstrukcija zatvorenog okvira podržava znatno veće tonažne ocjene od dizajna otvorenog okvira, s mnogim prešama zatvorenog tipa ocijenjenih znatno iznad 500 tona i velikim prešama za karoserije automobila koje dosežu nekoliko tisuća tona. Poboljšana krutost dizajna zatvorenog okvira općenito se pretvara u strože tolerancije dimenzija na gotovim dijelovima , zbog čega visokoprecizno utiskivanje i izrada velikih ploča dosljedno favorizira konstrukciju zatvorenog tipa u odnosu na alternative otvorenog tipa.
Preše zatvorenog tipa obično koriste opsežnije sustave vođenja klizača od ekvivalenata otvorenog tipa, često koristeći površine za vođenje na sva četiri kuta cilindra umjesto jednostavnijeg rasporeda vođenja u dvije točke. Ovo sveobuhvatnije vođenje dodatno pridonosi preciznosti prednosti konstrukcije zatvorenog okvira, budući da ograničava kretanje klipa na dosljednu okomitu putanju čak i kada sile matrice nisu savršeno centrirane unutar radnog područja, što je scenarij koji se rutinski događa u stvarnoj proizvodnji čak i s dobro dizajniranim alatima.
Tablica u nastavku stavlja ključne razlike između dvije vrste okvira jednu pored druge za izravnu usporedbu.
| Faktor | Power Press stroj otvorenog tipa | Power Press stroj zatvorenog tipa |
|---|---|---|
| Oblik okvira | U obliku slova C, otvoren s tri strane | Potpuno zatvoren put tereta s obje strane |
| Pristupačnost | Odličan, otvoren sprijeda i sa strane | Ograničeno samo na prednje otvaranje |
| Čvrstoća okvira | Umjereno, neki otklon pod opterećenjem | Visok, minimalan otklon pod opterećenjem |
| Tipični raspon tonaže | Do otprilike 250 tona | 250 tona do nekoliko tisuća tona |
| Preciznost i ponovljivost | Dobar za opće radove žigosanja | Superioran za rad s uskim tolerancijama |
| Relativna cijena opreme | Niže | viši |
Nijedna vrsta okvira nije univerzalno bolja, budući da ispravan odabir u potpunosti ovisi o veličini dijela, potrebnoj toleranciji, tonaži i koliko često se matrice moraju mijenjati tijekom proizvodnje, okvir za odlučivanje koji je detaljnije opisan kasnije u ovom vodiču.
Osim konstrukcije okvira, mehaničke preše dalje su kategorizirane prema specifičnom mehanizmu koji se koristi za pretvaranje energije zamašnjaka u kretanje klina, a svaki tip pogona proizvodi poseban profil sile i brzine kroz hod.
Najčešća konstrukcija mehaničke preše, koja koristi radilicu za pretvaranje rotacijskog gibanja u linearno kretanje. Koljenaste preše nude jednostavan, pouzdan dizajn koji je dobro prilagođen općoj namjeni za izrezivanje, bušenje i oblikovanje.
Koristi ekscentričnu osovinu umjesto prave radilice, često dopuštajući kompaktniji dizajn okvira za određenu duljinu hoda, obično se koristi u prešama male do srednje tonaže.
Koristi zglob zgloba koji dramatično povećava silu blizu dna hoda, što ovaj dizajn čini prikladnim za kovanje, dimenzioniranje i operacije preciznog oblikovanja koje zahtijevaju vrlo veliku silu na kratkoj radnoj udaljenosti.
U principu sličan preši s zglobnim zglobom, koristi preklopnu vezu za stvaranje velike sile s kontroliranim kretanjem poput zadržavanja blizu donje mrtve točke, pogodno za operacije koje zahtijevaju produljeno vrijeme kontakta pod opterećenjem.
Koristi rotirajući vijčani mehanizam pokretan zamašnjakom ili motorom za pogon klipa, nudi rad s ograničenom energijom, a ne s ograničenim hodom, koji se obično koristi u primjenama kovanja i kovanog novca gdje je kontrolirana udarna energija važnija od fiksne geometrije hoda.
Koristi mehanizam s više veza za izmjenu profila brzine klipa kroz hod, često stvarajući manju brzinu približavanja i produženo zadržavanje na dnu hoda, korisno za operacije dubokog izvlačenja osjetljive na brzinu klipa.
Odabir pravog pogonskog mehanizma počinje identificiranjem onoga što proces zapravo zahtijeva od profila kretanja ovna. Operacije koje zahtijevaju brzo, jednostavno rezanje imaju koristi od standardnih ručica ili ekscentričnih pogona, budući da ti dizajni daju jednostavno, predvidljivo kretanje pri visokim brzinama ciklusa. Operacije koje zahtijevaju ekstremnu silu koncentriranu u blizini donje mrtve točke, kao što je kovanje sitnih detalja u površinu dijela, imaju koristi od dizajna zglobova ili zakretnih zglobova posebno zbog načina na koji ti mehanizmi umnožavaju silu kroz svoju geometriju povezivanja. Usklađivanje pogonskog mehanizma sa zahtjevima procesa, umjesto postavljanja standardne koljenaste preše za svaku primjenu, često poboljšava i kvalitetu dijela i životni vijek alata, i može značajno smanjiti stope otpada u procesima gdje vrijeme sile kroz hod izravno utječe na gotovi dio.
Strojevi za preše veće snage također se klasificiraju prema tome koliko spojnih točaka, što znači pojedinačne radilice ili ekscentrične veze, podržavaju i pokreću cilindar, što izravno utječe na raspodjelu opterećenja na širokim radnim područjima.
Preša s jednom točkom koristi jednu središnju pogonsku vezu s cilindrom, što je najjednostavnija i najčešća konfiguracija za male do srednje preše koje rukuju dijelovima koji udobno stanu unutar kompaktnog radnog područja bez potrebe za potporom preko neuobičajeno širokog raspona.
Preša s dvostrukom točkom koristi dva pogonska priključka postavljena po širini klipa, ravnomjernije raspoređujući opterećenje na šira radna područja i smanjujući rizik od naginjanja klipa kada se sila primjenjuje izvan središta unutar većeg prostora kalupa.
Preša s četiri točke koristi četiri pogonska priključka, po jedan u blizini svakog kuta klipa, pružajući najujednačeniju dostupnu raspodjelu opterećenja i čineći ovu konfiguraciju standardnim izborom za vrlo velike aplikacije utiskivanja ploča, kao što su ploče karoserije automobila, gdje je održavanje dosljedne paralelnosti preko velikog radnog područja ključno za kvalitetu dijelova.
Kako se radna površina povećava, rizik od neravnomjerne raspodjele sile i nagiba klipa proporcionalno se povećava, što je upravo razlog zašto veće preše zatvorenog tipa obično koriste konfiguraciju s dvije ili četiri točke umjesto jednog središnjeg pogona. Usklađivanje broja točaka s veličinom dijela i tonažom jedna je od najvažnijih odluka o specifikacijama pri odabiru preše za žigosanje velikog formata.
Dok dodatne pogonske točke poboljšavaju raspodjelu opterećenja, one također dodaju mehaničku složenost, budući da svaka dodatna priključna točka zahtijeva vlastitu precizno sinkroniziranu pogonsku vezu povezanu sa zajedničkim zamašnjakom i sustavom spojke. Ova dodatna složenost općenito povećava i početne troškove opreme i tekuće zahtjeve za održavanjem u usporedbi s jednostavnijim dizajnom s jednom točkom, zbog čega bi se broj točaka trebao uskladiti sa zahtjevima stvarne veličine dijela, a ne odabrati kao zadanu nadogradnju bez obzira na primjenu, budući da plaćanje složenosti sinkronizacije koju stvarna proizvodna potreba ne zahtijeva rijetko poboljšava ukupni povrat ulaganja u opremu.
Kontinuirano pohranjuje rotacijsku energiju iz pogonskog motora, oslobađajući je u koncentriranom naletu tijekom svakog radnog hoda kako bi se isporučila sila daleko veća od one koju bi sam motor mogao podnijeti.
Uključuje zamašnjak na koljenasto vratilo kako bi pokrenuo hod i zaustavlja pokret klipa čim završi hod, kritična sigurnosna i kontrolna komponenta na svakom stroju za prešu.
Pretvara rotacijsko gibanje zamašnjaka u linearno recipročno gibanje klipa, s geometrijom osovine koja izravno određuje duljinu hoda i profil brzine klipa.
Pokretna komponenta koja nosi gornju matricu i daje silu izratku, vođena precizno unutar okvira kako bi održala dosljedno poravnanje s fiksnom podlogom tijekom svakog hoda.
Fiksna donja struktura koja podupire donju matricu, projektirana da izdrži opetovana udarna opterećenja uz održavanje preciznog poravnanja s klinkom tijekom radnog vijeka stroja.
Moderni strojevi za prešu uključuju programibilne kontrole koje upravljaju brzinom hoda, sigurnosnim blokadama i operativnim nadzorom, sve više integriranim s automatiziranim sustavima za dopremanje i rukovanje dijelovima na linijama velikog volumena.
Svaka od ovih komponenti ovisi o ispravnom funkcioniranju ostalih kako bi preša radila sigurno i proizvodila dosljedne dijelove. Savršeno održavani zamašnjak i koljenasto vratilo ne mogu nadoknaditi istrošeni sklop kvačila i kočnice koji ne uspijeva pouzdano zaustaviti klip, a precizno poravnat sustav vođenja klina nudi malo koristi ako su se ležaj i potporna ploča pomaknuli tijekom godina teške uporabe. Procjena kupnje tiska ili planiranje programa održavanja za postojeći stroj znači razmatranje kompletnog sustava, a ne bilo koje pojedinačne komponente zasebno.
Objekti koji odabiru stroj za prešu trebaju uzeti u obzir ne samo trenutne zahtjeve za dijelovima, već i razumno predviđene buduće proizvodne potrebe, budući da nadogradnja tonaže ili vrste okvira kasnije obično znači kupnju potpuno novog stroja, a ne modificiranje postojećeg. Određivanje umjerenog dodatnog kapaciteta izvan neposrednih zahtjeva, gdje to proračun dopušta, često se pokaže isplativijim tijekom životnog vijeka opreme od opetovanog prerastanja uzastopnih premalih preša, posebno za rastuće operacije koje očekuju povećanje složenosti dijelova ili volumena unutar nekoliko godina od početne kupnje.
Sama preša je samo polovica funkcionalne operacije štancanja, budući da matrica određuje stvarni oblik, radnju rezanja ili rezultat oblikovanja primijenjen na materijal, a dizajn matrice mora biti u skladu s odabranom specifičnom vrstom preše.
Progresivni matrice izvode više operacija u slijedu dok trakasti materijal napreduje kroz nekoliko stanica unutar jednog seta matrica, a ovaj pristup se posebno dobro slaže s otvorenim prešama velike brzine koje rade s kontinuiranim dovođenjem zavojnice, budući da kombinacija maksimizira učinak za dijelove koji zahtijevaju nekoliko koraka oblikovanja ili rezanja.
Prijenosne matrice premještaju pojedinačne komade ili dijelove između stanica pomoću mehaničkog sustava prijenosa, a ne kontinuirane trake, što je pristup koji se obično koristi na većim prešama zatvorenog tipa koje proizvode veće dijelove kao što su automobilske ploče, gdje pojedinačni dijelovi umjesto kontinuirane zavojnice hrane proces.
Složene matrice izvode više operacija rezanja istovremeno u jednoj stanici, a ne u uzastopnim stanicama, često se koriste za dijelove koji zahtijevaju visoku dimenzionalnu točnost između više značajki rezanja u jednom potezu.
Težina matrice, visina zatvaranja i potrebni radni razmak moraju se provjeriti u odnosu na specifičnu vrstu okvira preše koja se razmatra, budući da se matrica dizajnirana za otvoreni pristup i kraću visinu zatvaranja tipičnu za prešu otvorenog tipa možda neće prenijeti izravno na prešu zatvorenog tipa bez modifikacije, i obrnuto.
Loše održavana matrica, s tupim rubovima za rezanje ili istrošenim površinama za oblikovanje, tjera prešu da radi više nego što je potrebno za dovršetak svake operacije, ubrzavajući trošenje komponenti kvačila, kočnice i pogona tijekom vremena. Objekti koji tretiraju održavanje kalupa i održavanje preše kao jedan integrirani program, a ne dvije odvojene brige kojima se bave različiti odjeli, općenito vide dulji radni vijek i alata i same preše, zajedno s dosljednijom kvalitetom dijelova tijekom cijelog životnog vijeka proizvodne serije.
Područje u kojem klip i matrica dolaze u kontakt s izratkom, poznato kao točka rada, predstavlja zonu najvećeg rizika na bilo kojem stroju za prešu, a odgovarajuća zaštita, bilo fiksne barijere, svjetlosne zavjese ili sustavi s dva ručna upravljanja, ključna je za sprječavanje kontakta rukovatelja s pokretnim komponentama tijekom udarca, bez obzira na specifičnu vrstu okvira ili nosivost.
Budući da sklop kvačila i kočnice točno kontrolira kada se klip pomiče i zaustavlja, redovita provjera i održavanje ovog sustava kritični su sigurnosni zahtjevi, a svaki znak odgođenog zaustavljanja ili nedosljednog uključivanja treba odmah isključiti stroj iz upotrebe dok se ne popravi.
Dosljedna obuka operatera o pravilnoj tehnici dodavanja, postupcima mijenjanja kalupa i protokolima za zaustavljanje u nuždi značajno smanjuje rizik od nezgoda, a objekti bi trebali održavati dokumentirane standardne operativne postupke specifične za svaku kombinaciju preše i kalupa u redovitoj uporabi.
Svaki rad na održavanju, promjeni matrice ili podešavanju koji se izvodi na stroju s pogonskom prešom treba slijediti stroge postupke zaključavanja i označavanja, osiguravajući da stroj ne može neočekivano kružiti dok osoblje radi unutar ili blizu točke rada.
Kontinuirani rad pogonske preše stvara značajnu buku i vibracije, osobito na većim prešama zatvorenog tipa koje rade s velikom tonažom. Ustanove bi trebale procijeniti izloženost buci u odnosu na relevantne smjernice za radno mjesto i razmotriti montažu izolacije od vibracija za preše postavljene na gornjim katovima ili u blizini osjetljive opreme, budući da prenesene vibracije mogu utjecati na obližnje precizne strojeve tijekom vremena.
Svaki stroj s pogonskom prešom trebao bi imati jasno označene, lako dostupne kontrole za zaustavljanje u nuždi postavljene tako da bilo koji operater ili osoblje u blizini može odmah zaustaviti stroj bez potrebe da posegnu preko ili blizu točke rada da bi to učinili, a te kontrole treba redovito testirati kao dio rutinske sigurnosne provjere, umjesto da se pretpostavlja da funkcioniraju neodređeno vrijeme nakon početne instalacije, budući da kontrola u nuždi koja otkaže tiho ne nudi stvarnu zaštitu kada je stvarno potrebna.
Različite industrije gravitiraju prema specifičnim konfiguracijama pogonskih preša na temelju veličina dijelova, tolerancija i obujma proizvodnje tipičnih za njihove proizvode.
Proizvodnja karoserijskih panela automobila uvelike se oslanja na velike preše zatvorenog tipa, često u konfiguracijama s četiri točke, sposobne za utiskivanje velikih, složenih panela s čvrstom dosljednošću dimenzija na tisuće dijelova po proizvodnoj seriji. Manje automobilske komponente, kao što su nosači i pričvršćivači, često se proizvode na otvorenim prešama veće brzine s progresivnim matricama.
Kućišta uređaja i unutarnje komponente obuhvaćaju širok raspon tonaže, s manjim prešama otvorenog tipa koje obično rukuju unutarnjim nosačima i komponentama za ugradnju, dok veće preše zatvorenog tipa oblikuju vanjske ploče koje zahtijevaju glatku, dosljednu završnu obradu.
Proizvodnja električnih kućišta obično daje prednost otvorenim prešama koje pokreću progresivne matrice velike brzine, budući da su ti dijelovi općenito lakši materijali koji se proizvode u vrlo velikim količinama gdje su brzina ciklusa i dostupnost matrice za česte izmjene alata važniji nego što to nude preše zatvorenog tipa ekstremne krutosti.
Velika količina zatvarača i mala hardverska proizvodnja obično koriste kompaktne otvorene preše s jednom točkom koje rade s vrlo velikim brojem udaraca u minuti, dajući prednost sirovoj brzini ciklusa nad prednostima preciznosti koje su važnije za veće dijelove s strožom tolerancijom.
Teške industrijske primjene, uključujući oblikovanje konstrukcijskih nosača, izradu debelih ploča i oblikovanje velikih prirubnica, obično zahtijevaju preše zatvorenog tipa najveće tonaže koje su dostupne, budući da debljina materijala u tim primjenama zahtijeva znatno više sile po jedinici smicanja ili duljine oblikovanja nego tipični rad s tankim limom koji se nalazi u automobilskoj industriji ili proizvodnji uređaja, često gurajući zahtjeve prema tonaži daleko iznad onoga što bi ikada bilo potrebno za usporedivu operaciju tankog profila.
Osim tipa okvira i pogonskog mehanizma, nekoliko specifičnih numeričkih specifikacija određuje hoće li određeni stroj za prešu stvarno odgovarati proizvodnim zahtjevima.
Tonaža predstavlja maksimalnu silu koju preša može sigurno isporučiti, a ova bi brojka uvijek trebala premašiti izračunatu potrebnu silu za danu operaciju za razumnu sigurnosnu marginu, budući da rad preše dosljedno blizu maksimalne nazivne tonaže ubrzava trošenje i povećava rizik od kvara.
Duljina hoda definira ukupnu okomitu udaljenost klipa, koja mora biti dovoljna da omogući dijelovima da prođu matricu tijekom uklanjanja ili automatskog izbacivanja, što je posebno važno za duboko izvučene dijelove koji zahtijevaju veći razmak od jednostavnih operacija skidanja.
Ova brojka izravno određuje maksimalnu teoretsku stopu proizvodnje, iako stvarni mogući učinak također ovisi o brzini dodavanja materijala, složenosti dijela i svim sekundarnim operacijama integriranim u ciklus preše.
Visina zatvarača, udaljenost između bata i ležaja na dnu hoda, mora odgovarati specifičnoj visini kalupa koji se koristi, dok veličina kreveta mora fizički odgovarati i kalupu i materijalu koji se ubacuje kroz prešu.
Osim specifikacija s kojima kupac izravno komunicira, snaga motora i energetski kapacitet zamašnjaka određuju koliko brzo se preša može oporaviti između poteza pri kontinuirano visokim stopama proizvodnje. Preša koja dulje vrijeme radi blizu svojih maksimalnih nazivnih hodova u minuti treba odgovarajuću snagu motora kako bi zamašnjak bio potpuno napunjen između ciklusa, a premali kapacitet motora može uzrokovati postupni gubitak brzine i nedosljednu isporuku sile tijekom dugih kontinuiranih proizvodnih ciklusa, problem koji sami listovi sa specifikacijama ne čine uvijek očiglednim bez posebne provjere ocjena radnog ciklusa, zbog čega se isplati zatražiti podatke o radnom ciklusu izravno od proizvođača prije donošenja odluke o kupnji.
Strojevi s pogonskim prešama prvenstveno se klasificiraju prema konstrukciji okvira u dizajne otvorenog i zatvorenog tipa, a prema pogonskom mehanizmu na mehaničke, hidrauličke i pneumatske preše, s mehaničkim prešama koje se dalje dijele na pogonske tipove s koljenastim, ekscentričnim, zglobnim zglobom, zakretnim i vijčanim pogonom.
Stroj za prešu otvorenog tipa koristi okvir u obliku slova C otvoren s tri strane za lakši pristup, općenito prikladan za rad s manjom količinom, dok stroj za prešu zatvorenog tipa koristi potpuno zatvoreni okvir koji nudi veću krutost i preciznost za aplikacije veće tonaže i većih dijelova.
Strojevi za prešanje otvorenog tipa obično pokrivaju tonažu do otprilike 250 tona, što ih čini prikladnijima za male i srednje operacije štancanja, izrezivanja i probijanja, a ne za rad na velikim pločama.
Strojevi za prešanje zatvorenog tipa nude značajno veću krutost okvira, što smanjuje deformaciju pod velikim opterećenjem ili opterećenjem izvan središta i održava čvršći paralelizam klina, a oba su ključna za proizvodnju velikih ploča dosljednih dimenzija.
Stroj za mehaničku prešu koristi zamašnjak i koljenasto vratilo za pretvaranje pohranjene rotacijske energije u brze, ponovljive hodove, dok hidraulička preša koristi pritisak tekućine za isporuku konstantne sile tijekom hoda pri općenito sporijim brzinama ciklusa.
Preša za zglobne zglobove koristi mehanizam povezivanja koji dramatično povećava silu blizu dna hoda, što je čini dobrom za kovanje, dimenzioniranje i druge precizne operacije koje zahtijevaju vrlo veliku silu na kratkoj radnoj udaljenosti.
Broj točaka odnosi se na broj pojedinačnih spojeva radilice ili ekscentričnog pogona koji podupiru klip, u rasponu od preša s jednom točkom za kompaktne dijelove do preša s dvije ili četiri točke koje ravnomjerno raspoređuju opterećenje na šira radna područja.
Potrebna tonaža ovisi o debljini materijala, čvrstoći materijala, dužini perimetra smicanja ili oblikovanja dijela i specifičnoj operaciji koja se izvodi, a obično se izračunava korištenjem utvrđenih formula specifičnih za rad na bušenju, probijanju ili oblikovanju.
Bitne sigurnosne značajke uključuju zaštitu točke rada kao što su svjetlosne zavjese ili fiksne barijere, pouzdan sustav kvačila i kočnice s provjerenim performansama zaustavljanja, dva sustava ručne kontrole gdje je primjenjivo i dokumentirane postupke zaključavanja i označavanja za rad na održavanju.
Sustav spojke i kočnice treba pregledavati prema redovnom rasporedu koji je odredio proizvođač i primjenjivim sigurnosnim propisima, uz potvrđivanje da zaustavni put i vrijeme odziva ostanu unutar navedenih sigurnosnih tolerancija u svakom intervalu pregleda.


Preša nije jedna kategorija strojeva. To je obitelj strojeva za oblikovanj...
Razumijevanje mehaničkih preša i njihovih osnovnih funkcija A...
Što je Power Press? A pogonska preša — koja se naziva i preša ...
Dvije preše mogu nositi pločicu s imenom od 200 tona i još uvijek proizvod...
Tvornica pričvršćivača u Taizhouu prima zahtjev od dobavljača prve razine ...
Inženjer alata citira novi program nosača i specificira prešu od 160 tona....
Kontaktirajte nas

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang Province, Kina
spreman za početak?
Get in Touch

odmah!
ZHEJIANG BOLUN

